Каталог Sumitomo фрезы со сменными пластинами - страница 86
Навигация
 Каталог Sumitomo инструмент для обработки канавок
 Общий каталог Sumitomo 2019 - 2020
 Каталог Sumitomo модульные системы для револьверных головок токарных станков
 Каталог Sumitomo токарные резцы (державки) для внутреннего точения
 Общий каталог Sumitomo 2018 - 2019
 Каталог Sumitomo монолитные фрезы
- H001
- H002
- H003
- H004
- H005
- H006
- H007
- H008
- H009
- H010
- H011
- H012
- H013
- H014
- H015
- H016
- H017
- H018
- H019
- H020
- H021
- H022
- H023
- H024
- H025
- H026
- H027
- H028
- H029
- H030
- H031
- H032
- H033
- H034
- H035
- H036
- H037
- H038
- H039
- H040
- H041
- H042
- H043
- H044
- H045
- H046
- H047
- H048
- H049
- H050
- H051
- H052
- H053
- H054
- H055
- H056
- H057
- H058
- H059
- H060
- H061
- H062
- H063
- H064
- H065
- H066
- H067
- H068
- H069
- H070
- H071
- H072
- H073
- H074
- H075
- H076
- H077
- H078
- H079
- H080
- H081
- H082
- H083
- H084
- H085
- H086
- H087
- H088
- H089
- H090
- H091
- H092
- H093
- H094
- H095
- H096
- H097
- H098
- H099
- H100
- H101
- H102
- H103
- H104
- H105
- H106
- H107
- H108
- H109
- H110
- H111
- H112
- H113
- H114
- H115
- H116
- H117
- H118
- H119
- H120
- H121
- H122
- H123
- H124
- H125
- H126
- H127
- H128
- H129
- H130
- H131
- H132
- H133
- H134
- H135
- H136
- H137
- H138
- H139
- H140
- H141
- H142
- H143
- H144
- H145
- H146
- H147
- H148
- H149
- H150
- H151
- H152
- H153
- H154
- H155
- H156
- H157
- H158
- H159
- H160
- H161
- H162
- H163
- H164
- H165
- H166
- H167
- H168
- H169
- H170
- H171
- H172
- H173
- H174
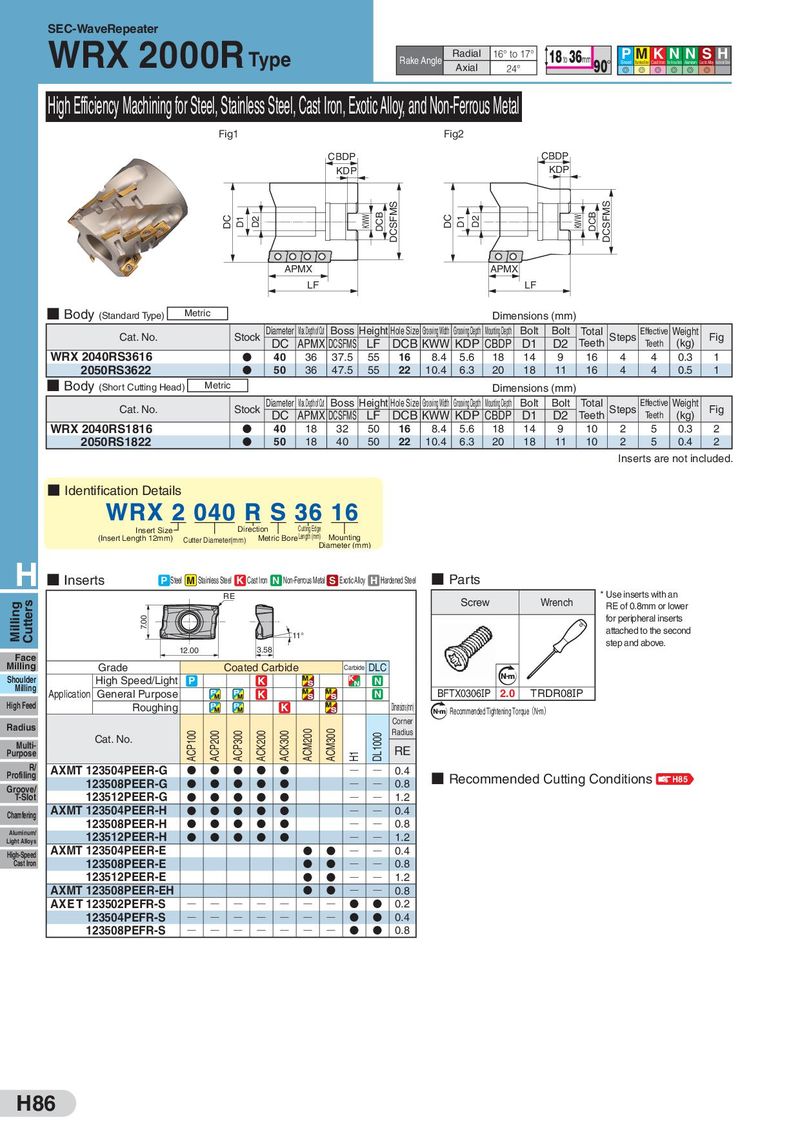
WRX 2000R
Type Radial 16° to 17° 18 36 P M K N N S H
24° G G G G G G
High Efficiency Machining for Steel, Stainless Steel, Cast Iron, Exotic Alloy, and Non-Ferrous Metal Fig1 Fig2 CBDP CBDP KDP KDP
APMX APMX LF LF
- Body
(Standard Type) Metric Dimensions (mm)
Diameter Max. Depth of Cut Boss Height Hole Size Grooving Width Grooving Depth Mounting Depth Bolt Bolt Total Effective Weight
Cat. No. Stock Steps Fig
DC APMX DCSFMS LF DCB KWW KDP CBDP D1 D2 Teeth Teeth (kg)
| WRX 2040RS3616 | D | 40 | 36 | 37.5 | 55 | 16 | 8.4 | 5.6 | 18 | 14 | 9 | 16 | 4 | 4 | 0.3 | 1 | |
| 2050RS3622 | D | 50 | 36 | 47.5 | 55 | 22 | 10.4 | 6.3 | 20 | 18 | 11 | 16 | 4 | 4 | 0.5 | 1 |
- Body
(Short Cutting Head) Metric Dimensions (mm)
Diameter Max. Depth of Cut Boss Height Hole Size Grooving Width Grooving Depth Mounting Depth Bolt Bolt Total Effective Weight
Cat. No. Stock Steps Fig
DC APMX DCSFMS LF DCB KWW KDP CBDP D1 D2 Teeth Teeth (kg)
| WRX 2040RS1816 | D | 40 | 18 | 32 | 50 | 16 | 8.4 | 5.6 | 18 | 14 | 9 | 10 | 2 | 5 | 0.3 | 2 | |
| 2050RS1822 | D | 50 | 18 | 40 | 50 | 22 | 10.4 | 6.3 | 20 | 18 | 11 | 10 | 2 | 5 | 0.4 | 2 |
Inserts are not included.
- Identification Details
Insert Size Direction Cutting Edge
(Insert Length 12mm) Cutter Diameter(mm) Metric BoreLength (mm) Mounting
Diameter (mm) H
- Inserts Parts
P Steel M Stainless Steel K Cast Iron N Non-Ferrous Metal S Exotic Alloy H Hardened Steel RE * Use inserts with an Screw Wrench RE of 0.8mm or lower for peripheral inserts attached to the second 11° step and above. 12.00 3.58 Face
Milling Grade Coated Carbide Carbide DLC
| Shoulder | High Speed/Light | P | K | N | N m | ||||||
| Milling | |||||||||||
| Application | General Purpose | K | N | BFTX0306IP | 2.0 | TRDR08IP | |||||
| High Feed | Roughing | K | Dimensions (mm) | ( ・ ) |
N m Recommended Tightening Torque N m Corner Radius Radius
Cat. No. Multi- RE Purpose
| R/ AXMT 123504PEER-G | D | D | D | D | D | Q | Q | ■ 0.4 | ||||
| Profiling | D | D | D | D | D | Q | Q | H85 Recommended Cutting Conditions | ||||
| 123508PEER-G | 0.8 | |||||||||||
| Groove/ | D | D | D | D | D | Q | Q | |||||
| T-Slot | 123512PEER-G | 1.2 | ||||||||||
| AXMT 123504PEER-H | D | D | D | D | D | Q | Q | 0.4 | ||||
| Chamfering | D | D | D | D | D | Q | Q | |||||
| 123508PEER-H | 0.8 | |||||||||||
| Aluminum/ | 123512PEER-H | D | D | D | D | D | Q | Q | 1.2 | |||
| Light Alloys | D | D | Q | Q | ||||||||
| AXMT 123504PEER-E | 0.4 | |||||||||||
| High-Speed | D | D | Q | Q | ||||||||
| Cast Iron | 123508PEER-E | 0.8 | ||||||||||
| 123512PEER-E | D | D | Q | Q | 1.2 | |||||||
| AXMT 123508PEER-EH | D | D | Q | Q | 0.8 | |||||||
| AXET 123502PEFR-S | Q | Q | Q | Q | Q | Q | Q | D | D | 0.2 | ||
| 123504PEFR-S | Q | Q | Q | Q | Q | Q | Q | D | D | 0.4 | ||
| 123508PEFR-S | Q | Q | Q | Q | Q | Q | Q | D | D | 0.8 |