Каталог Sumitomo фрезы со сменными пластинами - страница 79
Навигация
 Каталог Sumitomo инструмент для обработки канавок
 Общий каталог Sumitomo 2019 - 2020
 Каталог Sumitomo модульные системы для револьверных головок токарных станков
 Каталог Sumitomo токарные резцы (державки) для внутреннего точения
 Общий каталог Sumitomo 2018 - 2019
 Каталог Sumitomo монолитные фрезы
- H001
- H002
- H003
- H004
- H005
- H006
- H007
- H008
- H009
- H010
- H011
- H012
- H013
- H014
- H015
- H016
- H017
- H018
- H019
- H020
- H021
- H022
- H023
- H024
- H025
- H026
- H027
- H028
- H029
- H030
- H031
- H032
- H033
- H034
- H035
- H036
- H037
- H038
- H039
- H040
- H041
- H042
- H043
- H044
- H045
- H046
- H047
- H048
- H049
- H050
- H051
- H052
- H053
- H054
- H055
- H056
- H057
- H058
- H059
- H060
- H061
- H062
- H063
- H064
- H065
- H066
- H067
- H068
- H069
- H070
- H071
- H072
- H073
- H074
- H075
- H076
- H077
- H078
- H079
- H080
- H081
- H082
- H083
- H084
- H085
- H086
- H087
- H088
- H089
- H090
- H091
- H092
- H093
- H094
- H095
- H096
- H097
- H098
- H099
- H100
- H101
- H102
- H103
- H104
- H105
- H106
- H107
- H108
- H109
- H110
- H111
- H112
- H113
- H114
- H115
- H116
- H117
- H118
- H119
- H120
- H121
- H122
- H123
- H124
- H125
- H126
- H127
- H128
- H129
- H130
- H131
- H132
- H133
- H134
- H135
- H136
- H137
- H138
- H139
- H140
- H141
- H142
- H143
- H144
- H145
- H146
- H147
- H148
- H149
- H150
- H151
- H152
- H153
- H154
- H155
- H156
- H157
- H158
- H159
- H160
- H161
- H162
- H163
- H164
- H165
- H166
- H167
- H168
- H169
- H170
- H171
- H172
- H173
- H174
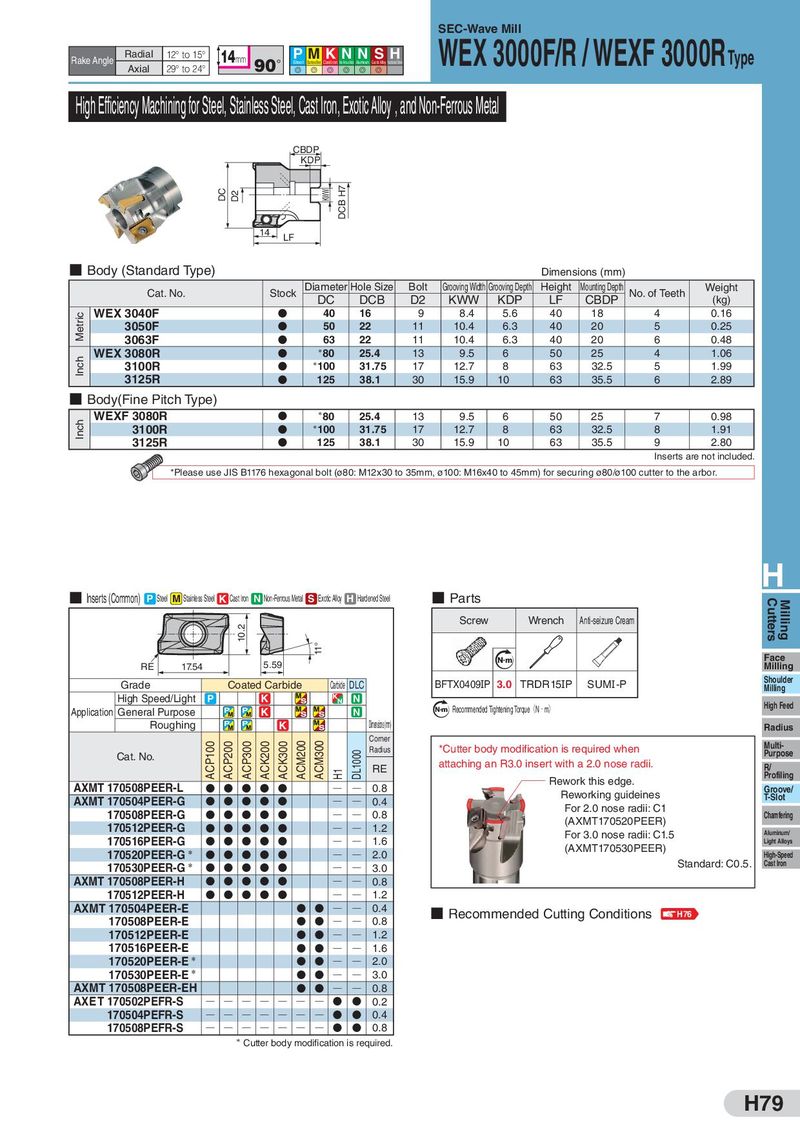
SEC-Wave MillWEX 3000F/R / WEXF 3000R
High Efficiency Machining for Steel, Stainless Steel, Cast Iron, Exotic Alloy , and Non-Ferrous Metal
CBDP KDP
14 LF
- Body (Standard Type)
Dimensions (mm)
Diameter Hole Size Bolt Grooving Width Grooving Depth Height Mounting Depth Weight
Cat. No. Stock No. of Teeth
| DC | DCB | D2 | KWW | KDP | LF | CBDP | (kg) | ||||
| WEX 3040F | D | 40 | 16 | 9 | 8.4 | 5.6 | 40 | 18 | 4 | 0.16 | |
| 3050F | D | 50 | 22 | 11 | 10.4 | 6.3 | 40 | 20 | 5 | 0.25 | |
| 3063F | D | 63 | 22 | 11 | 10.4 | 6.3 | 40 | 20 | 6 | 0.48 | |
| WEX 3080R | D | *80 | 25.4 | 13 | 9.5 | 6 | 50 | 25 | 4 | 1.06 | |
| 3100R | D | *100 | 31.75 | 17 | 12.7 | 8 | 63 | 32.5 | 5 | 1.99 | |
| 3125R | D | 125 | 38.1 | 30 | 15.9 | 10 | 63 | 35.5 | 6 | 2.89 |
- Body(Fine Pitch Type)
| WEXF 3080R | D | *80 | 25.4 | 13 | 9.5 | 6 | 50 | 25 | 7 | 0.98 | |
| 3100R | D | *100 | 31.75 | 17 | 12.7 | 8 | 63 | 32.5 | 8 | 1.91 | |
| 3125R | D | 125 | 38.1 | 30 | 15.9 | 10 | 63 | 35.5 | 9 | 2.80 |
Inserts are not included. *Please use JIS B1176 hexagonal bolt (ø80: M12x30 to 35mm, ø100: M16x40 to 45mm) for securing ø80/ø100 cutter to the arbor.
H
- Inserts (Common)
- Parts
P Steel M Stainless Steel K Cast Iron N Non-Ferrous Metal S Exotic Alloy H Hardened Steel
Screw Wrench Anti-seizure Cream
N m Face
RE 17.54 5.59 Milling
| Grade | Coated Carbide | Carbide DLC | BFTX0409IP | 3.0 | TRDR15IP | SUMⅠ-P | Shoulder |
| Milling |
| High Speed/Light | P | K | N | ||||
| Recommended Tightening Torque(N・m) | High Feed | ||||||
| Application General Purpose | K | N | N m |
| Roughing | K | Dimensions (mm) | |
| Radius | |||
| Corner |
| Radius | *Cutter body modification is required when | Multi- | ||
| Cat. No. | Purpose | |||
| attaching an R3.0 insert with a 2.0 nose radii. | ||||
| RE | R/ | |||
| Rework this edge. | Profiling |
| AXMT 170508PEER-L | DDDDD | Q Q | 0.8 | ||||
| Reworking guideines | Groove/ | ||||||
| AXMT 170504PEER-G | DDDDD | Q Q | 0.4 | T-Slot | |||
| DDDDD | Q Q | For 2.0 nose radii: C1 | |||||
| 170508PEER-G | 0.8 | Chamfering | |||||
| DDDDD | Q Q | (AXMT170520PEER) | |||||
| 170512PEER-G | 1.2 | ||||||
| DDDDD | Q Q | For 3.0 nose radii: C1.5 | Aluminum/ | ||||
| 170516PEER-G | 1.6 | Light Alloys | |||||
| * DDDDD | Q Q | (AXMT170530PEER) | |||||
| 170520PEER-G | 2.0 | High-Speed | |||||
| 170530PEER-G * | DDDDD | Q Q | 3.0 | Standard: C0.5. Cast Iron | |||
| AXMT 170508PEER-H | DDDDD | Q Q | 0.8 | ||||
| 170512PEER-H | DDDDD | Q Q | 1.2 | ||||
| AXMT 170504PEER-E | DDQQ | 0.4 | ■ | ||||
| Recommended Cutting Conditions | H76 | ||||||
| 170508PEER-E | DDQQ | 0.8 | |||||
| 170512PEER-E | DDQQ | 1.2 | |||||
| 170516PEER-E | DDQQ | 1.6 | |||||
| 170520PEER-E * | DDQQ | 2.0 | |||||
| 170530PEER-E * | DDQQ | 3.0 | |||||
| AXMT 170508PEER-EH | DDQQ | 0.8 | |||||
| AXET 170502PEFR-S | QQQQQQQDD | 0.2 | |||||
| 170504PEFR-S | QQQQQQQDD | 0.4 | |||||
| 170508PEFR-S | QQQQQQQDD | 0.8 |