Оптимальный выбор Kennametal 2025 - 2026 - страница 291
Навигация
 Каталог Kennametal инновации 2019.1
 Инновационные токарные пластины с покрытиями KENGold CVD и PVD Kennametal 2025
 Новинки Kennametal - осень 2025
 Новинки Kennametal - осень 2024
 Каталог Kennametal инструментальные системы 2018
 Сверла со сменными пластинами линейки Drill Fix PRO Kennametal 2024
- Main TOC
- Turning TOC
- KCP25C - KENGOLD CVD
- KCU10B - KENGOLD PVD
- KCU25B - KENGOLD PVD
- KBH10B & KBH20B
- Quick & Easy Insert Selection
- Spare Parts & Accessories Information
- Negative Insert Toolholders
- Positive Insert Toolholders
- Boring Bars - Negative Inserts
- Boring Bars - Postivie Inserts
- ISO/ANSI Insert Grade Descriptions
- Beyond Evolution - Grooving, Turning & Cut-Off
- Application Data - Recommended Starting Speeds
- Application Data - Plunge Feed Rates
- Application Data - Turn & Profile Feed Rates
- A4 Tooling & Double-Sided Inserts
- Application Data - Recommended Starting Speeds
- Application Data - Plunge Feed Rates
- Application Data - Turn & Profile Feed Rates
- Laydown Triangle Threading
- Application Data - Recommended Starting Speeds
- Turning Toolholder & Boring Bar Torque Recommendation
- Indexable Milling TOC
- Dodeka Series
- Recommended Starting Feeds
- Recommended Starting Speeds - Dry Machining
- Receommended Starting Speeds - Wet Machining
- 7745VOD Series
- Recommended Starting Feeds
- Recommended Starting Speeds - Dry Machining
- Recommended Starting Speeds - Wet Machining
- Mill 4-11
- Recommended Starting Feeds
- Recommended Starting Speeds - Dry Machining
- Recommended Starting Speeds - Wet Machining
- Mill 4-15
- Recommended Starting Feeds
- Recommended Starting Speeds - Dry Machining
- Recommended Starting Speeds - Wet Machining
- Mill 1-10
- Recommended Starting Feeds
- Recommended Starting Speeds - Dry Machining
- Recommended Starting Speeds - Wet Machining
- Application Examples
- Mill 1-14
- Application Examples
- Recommended Starting Feeds
- Recommended Starting Speeds - Dry Machining
- Recommended Starting Speeds - Wet Machining
- Mill 4-12KT
- Recommended Starting Feeds
- 7792 High-Feed Series
- Recommended Starting Feeds
- Recommended Starting Speeds - Dry Machining
- Recommended Starting Speeds - Wet Machining
- 7713VR Series
- Recommended Starting Feeds
- Recommended Starting Speeds - Dry Machining
- Recommended Starting Speeds - Wet Machining
- 7713VR Technical Information
- Solid End Milling TOC
- HARVI I TE
- Application Data
- Application Recommendations
- HARVI Series
- Application Data
- Application Recommendations
- KOR 5DS
- Application Data
- KenCut RR
- Application Data
- MaxiMet & KenCut Aluminum
- Application Data
- GOmill PRO
- Application Data
- GOmill
- Application Data
- GOmill GP
- Application Data
- Duo-Lock
- Application Data
- Holemaking TOC
- GOdrill
- Application Data
- KENNA UNIVERSAL
- Application Data
- KenTIP FS
- HPG Application Data
- GTP Application Data
- KSEM
- Application Data
- KSEM PLUS
- Application Data
- Drill Fix PRO
- Application Data
- Feed Force Requirement
- Power Recommendation
- Torque Recommendation
- Drill Fix DFR Inserts
- Application Data
- Drill Fix DFSP Inserts
- Application Data
- Drill Fix DFT Inserts
- Application Data
- Tooling Systems TOC
- Hydraulic Chucks
- Shrink Fit Toolholders
- ER Collet Chucks
- Shell Mill Adapters
- End Mill Adapters
- Screw-On Adapters
- Chip Fan
- Material Cross Reference Guide
- Metal Cutting Safety
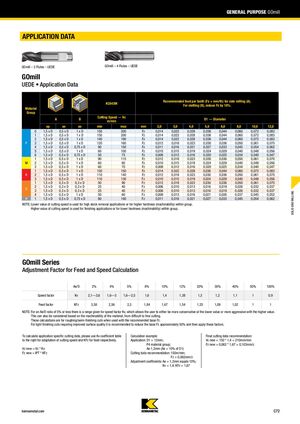
Универсальная фреза GOmill
Техническая информация
GOmill UEDE • Техническая информация
Рекомендуемая подача на зуб (Fz = мм/зуб) предназначена для бокового фрезерования (A). Для прорезания пазов (B) уменьшите Fz на 10%.
| Группа материалов | Материал | Боковое фрезерование Ap |
Боковое фрезерование (A) Ae |
Прорезание пазов (B) Ae |
Скорость резания Vc (м/мин) Мин |
Скорость резания Vc (м/мин) Макс |
Диаметр D1 (мм) | Рекомендуемая подача на зуб Fz (мм/зуб) | |||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 2,0 | 3,0 | 4,0 | 5,0 | 6,0 | 8,0 | 10,0 | 12,0 | ||||||||
| P | 0 | 1,5xD | 0,5xD | 1xD | 150 | 200 | 0,014 | 0,022 | 0,028 | 0,036 | 0,044 | 0,060 | 0,072 | 0,083 | |
| 1 | 1,5xD | 0,5xD | 1xD | 150 | 200 | 0,014 | 0,022 | 0,028 | 0,036 | 0,044 | 0,060 | 0,072 | 0,083 | ||
| 2 | 1,5xD | 0,5xD | 1xD | 140 | 190 | 0,014 | 0,022 | 0,028 | 0,036 | 0,044 | 0,060 | 0,072 | 0,083 | ||
| 3 | 1,5xD | 0,5xD | 1xD | 120 | 160 | 0,012 | 0,018 | 0,023 | 0,030 | 0,036 | 0,050 | 0,061 | 0,070 | ||
| 4 | 1,5xD | 0,5xD | 0,75xD | 90 | 150 | 0,011 | 0,016 | 0,021 | 0,027 | 0,033 | 0,045 | 0,054 | 0,062 | ||
| 5 | 1,5xD | 0,5xD | 1xD | 60 | 100 | 0,010 | 0,015 | 0,019 | 0,024 | 0,029 | 0,040 | 0,048 | 0,056 | ||
| 6 | 1,5xD | 0,5xD | 0,75xD | 50 | 75 | 0,008 | 0,012 | 0,016 | 0,020 | 0,025 | 0,034 | 0,040 | 0,047 | ||
| M | 1 | 1,5xD | 0,5xD | 1xD | 90 | 115 | 0,012 | 0,018 | 0,023 | 0,030 | 0,036 | 0,050 | 0,061 | 0,070 | |
| 2 | 1,5xD | 0,5xD | 1xD | 60 | 80 | 0,010 | 0,015 | 0,019 | 0,024 | 0,029 | 0,040 | 0,048 | 0,056 | ||
| 3 | 1,5xD | 0,5xD | 1xD | 60 | 70 | 0,008 | 0,012 | 0,016 | 0,020 | 0,025 | 0,034 | 0,040 | 0,047 | ||
| K | 1 | 1,5xD | 0,5xD | 1xD | 120 | 150 | 0,014 | 0,022 | 0,028 | 0,036 | 0,044 | 0,060 | 0,072 | 0,083 | |
| 2 | 1,5xD | 0,5xD | 1xD | 110 | 140 | 0,012 | 0,018 | 0,023 | 0,030 | 0,036 | 0,050 | 0,061 | 0,070 | ||
| 3 | 1,5xD | 0,5xD | 1xD | 110 | 130 | 0,010 | 0,015 | 0,019 | 0,024 | 0,029 | 0,040 | 0,048 | 0,056 | ||
| S | 1 | 1,5xD | 0,3xD | 0,3xD | 50 | 90 | 0,012 | 0,018 | 0,023 | 0,030 | 0,036 | 0,050 | 0,061 | 0,070 | |
| 2 | 1,5xD | 0,3xD | 0,3xD | 25 | 40 | 0,006 | 0,010 | 0,013 | 0,016 | 0,019 | 0,026 | 0,032 | 0,037 | ||
| 3 | 1,5xD | 0,3xD | 0,3xD | 25 | 40 | 0,006 | 0,010 | 0,013 | 0,016 | 0,019 | 0,026 | 0,032 | 0,037 | ||
| 4 | 1,5xD | 0,5xD | 1xD | 50 | 60 | 0,008 | 0,013 | 0,016 | 0,021 | 0,026 | 0,037 | 0,045 | 0,052 | ||
| H | 1 | 1,5xD | 0,5xD | 0,75xD | 80 | 140 | 0,011 | 0,016 | 0,021 | 0,027 | 0,033 | 0,045 | 0,054 | 0,062 | |
Примечание: Меньшее значение скорости резания используется для операций удаления большого объема материала или повышенной твердости (обрабатываемости) в группе. Большее значение скорости резания используется для отделочных операций или пониженной твердости (обрабатываемости) в группе.
Серия GOmill
Таблица коэффициентов коррекции для расчета подачи и скорости
| Параметр | Ae/D 2% | Ae/D 4% | Ae/D 5% | Ae/D 8% | Ae/D 10% | Ae/D 12% | Ae/D 20% | Ae/D 30% | Ae/D 40% | Ae/D 50% | Ae/D 100% |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Коэффициент скорости Kv | 2,1—3,6 | 1,6—3 | 1,6—2,5 | 1,6 | 1,4 | 1,38 | 1,3 | 1,2 | 1,1 | 1 | 0,9 |
| Коэффициент подачи KFz | 3,58 | 2,56 | 2,3 | 1,84 | 1,67 | 1,54 | 1,25 | 1,09 | 1,02 | 1 | 1 |
Примечание: Для соотношения Ae/D 5% или менее для коэффициента скорости Kv предусмотрен диапазон, что позволяет пользователю быть более консервативным при меньшем значении или более агрессивным при большем значении. Это также можно рассмотреть на основе обрабатываемости материала, от сложно обрабатываемых до легко обрабатываемых. Эти расчеты предназначены для черновых и полуотделочных резов при использовании рекомендуемой базовой подачи Fz. Для легких отделочных резов, требующих улучшенного качества поверхности, рекомендуется снизить базовую подачу Fz примерно на 50%, а затем применить эти коэффициенты.
Расчет параметров резания для конкретного применения
Используйте коэффициент Kv из приведенной выше таблицы для адаптации скорости резания и KFz для подачи соответственно.
Формулы:
- Vc нов = Vc × Kv
- Fz нов = IPT × KFz
Пример расчета:
Применение: D1 = 12 мм; группа материала P4; Ae 1,2 мм (Ae = 10% от D1)
Рекомендация по параметрам резания: 150 м/мин; Fz = 0,062 мм/зуб
Коэффициенты коррекции: Ae = 1,2 мм соответствует 10%; Kv = 1,4; KFz = 1,67
Окончательная рекомендация по параметрам резания:
Vc нов = 150 × 1,4 = 210 м/мин; Fz нов = 0,062 × 1,67 = 0,103 мм/зуб