Каталог Sumitomo сплавы и режимы - страница 20
Навигация
 Каталог Sumitomo токарные резцы (державки) для наружного точения
 Каталог Sumitomo сверла и развертки
 Каталог Sumitomo запасные части
 Каталог Sumitomo микроинструмент
 Каталог Sumitomo фрезы со сменными пластинами
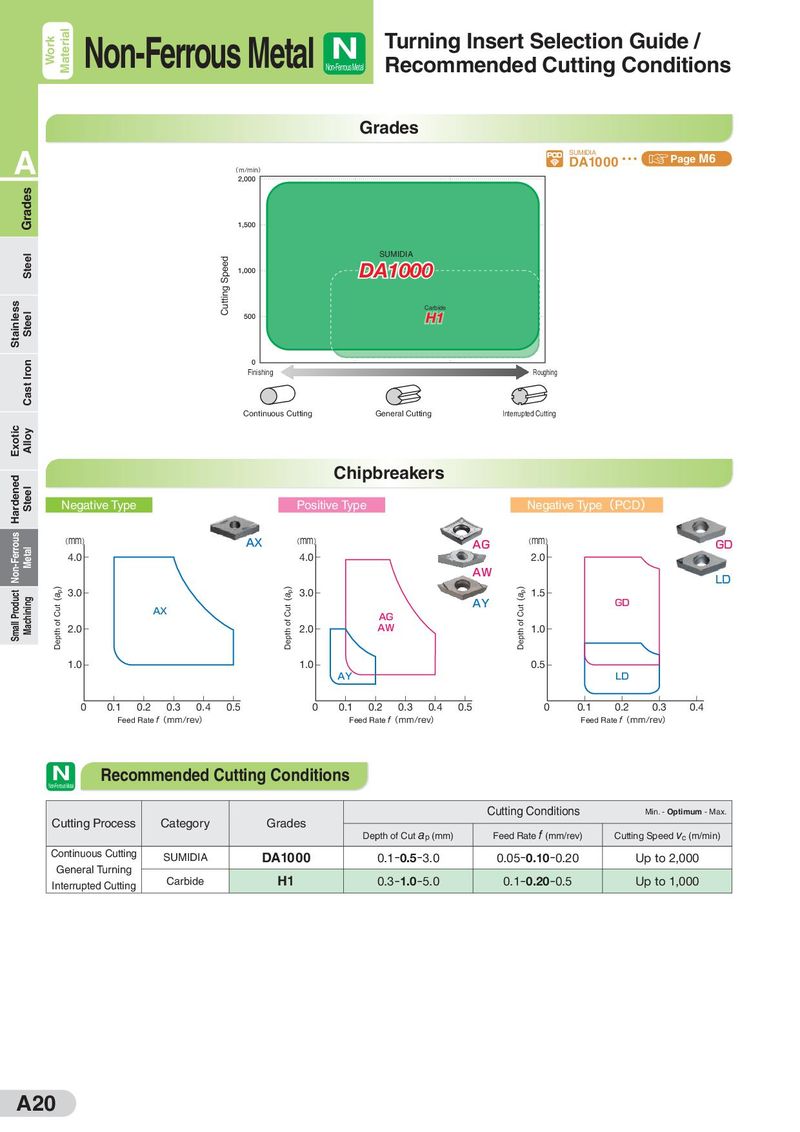
Non-Ferrous Metal N Turning Insert Selection Guide /
Non-Ferrous Metal
A
(m/min) 2,000
Grades
SUMIDIA M6
DA1000 Page
1,500
1,000
SUMIDIA
DA1000DA1000
Carbide 500 H1H1H1
0 Finishing Roughing
Continuous Cutting General Cutting Interrupted Cutting
Chipbreakers
| Negative Type | Positive Type | Negative Type(PCD) | |||
| (mm) | AX (mm) | AG | (mm) | GD | |
| 4.0 | 4.0 | 2.0 | |||
| AW | |||||
| LD | |||||
| 3.0 | 3.0 | 1.5 | |||
| AY | GD | ||||
| AX | |||||
| AG | |||||
| 2.0 | 2.0 | AW | 1.0 |
| 1.0 | 1.0 | 0.5 | ||
| AY | LD |
| 0 | 0.1 | 0.2 | 0.3 | 0.4 | 0.5 | 0 | 0.1 | 0.2 | 0.3 | 0.4 | 0.5 | 0 | 0.1 | 0.2 | 0.3 | 0.4 |
| Feed Rate f(mm/rev) | Feed Rate f(mm/rev) | Feed Rate f(mm/rev) |
N Recommended Cutting Conditions
Non-Ferrous Metal
| Cutting Process | Category | Grades | Depth of Cutap(mm) | Feed Ratef (mm/rev) Cutting Conditions | Min. -Optimum- Max. Cutting Speedvc(m/min) |
| Continuous Cutting General Trnin | SUMIDIA | DA1000 | 0.1-0.5-3.0 | 0.05-0.10-0.20 | Up to 2,000 |
| ug Interrupted Cutting | Carbide | H1 | 0.3-1.0-5.0 | 0.1-0.20-0.5 | Up to 1,000 |