Общий каталог Palbit 2022 - страница 68
Навигация
 Общий каталог Palbit
- MILLING
- Milling tool selection
- Tools Overview
- Inserts Codification
- New grade PHH - PHP
- Inserts Overview
- Face Milling
- PLUS 28088
- PLUS 90260
- PLUS 90845
- PLUS 90945
- PLUS 91245
- LINEPRO 06045
- LINEPRO 09945
- LINEPRO 00036
- Hifeed Milling
- TETRAFEED 16320
- PENTA HIFEED 06320
- HIFEED 06410
- HIFEED 06690
- HIFEED 06815
- HIFEED 50560
- HIFEED 50060
- HIFEED 06590
- Shoulder Milling
- HEXAPLUS 49590
- PLUS 49090
- PLUS 17190
- PLUS 17590
- PLUS 18190
- LINEPRO 20090
- LINEPRO 20190
- LINEPRO 20290
- TGPLUS 90090
- TGPLUS 90190
- TGPLUS 90390
- ALUPRO 76090
- ALUPRO 77090
- ALUPRO 08390
- LINEPRO 06290
- LINEPRO 17090
- LINEPRO 18090
- Profile Milling
- W-PRO 62090
- BALLPRO 63090
- PLUS 49095
- PLUS 45095
- TOROMILL 33590 | 33690 | 33890 | 33990
- TOROMILL 33890|33990
- TURBOMILL 34190 | 34290
- TOROMILL X2 35190
- TOROMILL 24590|25090|25190
- TOROMILL 25290|25390
- LINEPRO 40095|40595|41095
- HARDMILL 72090
- CENTER & CHAMFER
- Spot face
- Spare Parts
- Procedures for clamping screws
- Technical Data
- Milling Grades
- Comparative Grades Chart
- Formulas & calculations
- Troubleshooting
- PCD Tipped End Mills
- Straight Flutes PCD
- Solide Carbide End Mills
- Selection Guide for Solid Carbide
- Troubleshooting
- DRILLING
- Drills Code Key
- Nomenclature
- Overview
- Jet Drills
- Integrex Drills
- Trepanning Drills
- Solid Carbide Drills
- ISO Driling inserts code key
- Inserts
- Spare Parts
- Technical Data
- TURNING
- New turning grades
- ISO Turning Code key
- Inserts Recomendation
- Negative Inserts Overview
- Positive Inserts Overview
- DOMX
- Negative inserts
- Positive inserts
- PCBN & PCD Inserts
- PCBN turning inserts
- PCD Inserts selection
- ISO PCD Inserts code key
- Single Tip
- Negative Inserts
- CNGA Z1
- DNGA Z1
- SNGA Z1
- TNGA Z1
- VNGA Z1
- Positive Inserts
- OVERVIEW
- CCGT Z1
- CCGW Z1
- CPGT Z1
- CPGW Z1
- DCGT Z1
- DCGW Z1
- SCGT Z1
- SCGW Z1
- VCGT Z1
- VCGW Z1
- TCGT Z1
- TCGW Z1
- TPGT Z1
- TPGW Z1
- Full Edge - Positive Inserts
- CCGT FR/FL
- CCGW FR/FL
- TCGT FL
- TCGW FL
- PCD recommended cutting data
- Heavy turning
- Bar Peeling
- Inserts code key
- Negative Inserts
- INGR-MP
- JNGF-MP
- LNGF-MP
- UNGF-MP
- TNMJ-MP
- TNGM-MP
- TNMM-LH
- XNMJ-MP
- XNMJ-MH
- XNGJ-RP
- Railway Turning
- Inserts code key
- Negative Inserts
- CNMM-HY
- CNMM-HZ
- SNMM-HY
- SNMM-HZ
- LNUX-RMM
- LNUX-RRM
- LNUX-RHR
- LNUX-RMM-T
- LNUX-RRM-T
- LNUX-RHR-T
- Positive Inserts
- RCMR-RR
- RCMX-ST
- RCMX-RM
- RCMX-RR
- Scarfing
- External Toolholders
- External toolholder code key
- Clamping System
- (C) Top Clamping Toolholders
- CKJN 93º
- CKNN 63º
- CSBP 75º
- CSDP 45º
- CSKP 75º
- CSSP 45º
- CSTP 60º
- CTBP 75º
- CTCP N 90º
- CTCP 90º
- CTDP 45º
- CTFP 90º
- CTGP 90º
- CTTP 60º
- (D) Dimple Lock Toolholders
- DCLN 95º
- DDJN 93º
- DSSN 45º
- DTGN 90º
- DWLN 95º
- (M) Wedge Clamp Toolholders
- MCLN 95º
- MSSN 45º
- MTEN 60º
- MTJN 93º
- MTNN 63º
- MWLN 95º
- (M-K) Double Lock Toolholders
- MCLN-K 95º
- MDJN-K 93º
- MSSN-K 45º
- MTJN-K 93º
- MVJN-K 93º
- MVQN-K 117º30’
- MVVN-K 72º30’
- MWLN-K 95º
- (P) Lever LockToolholders
- PCBN 75º
- PCFN 90º
- PCKN 75º
- PCLN 95º
- PCMN 50º
- PCSN 45º
- PDJN 93º
- PDNN 63º
- PRDC
- PRSC
- PRSN
- PSBN 75º
- PSDN 45º
- PSKN 75º
- PSSN 45º
- PTDN 45º
- PTFN 90º
- PTGN 90º
- PTTN 60º
- PWLN 95º
- (S) Center Screw Toolholders
- SCAC 90º
- SCLC 95º
- SDJC 93º
- SDNC 62º30’
- SRDC
- SSBC 75º
- SSDC 45º
- SSSC 45º
- STAC 90º
- STDC 45º
- STFC 90º
- STGC 90º
- STJC 93º
- STTC 60º
- SVHC 107º30’
- SVJB 93º
- SVJC 93º
- SVLC 95º
- SVVB 72º30’
- SVVC 72º30’
- SVXC 113º
- SVZC 100º
- Internal Toolholders
- Clamping System
- (C) Top Clamp Toolholders
- CKUN 93º
- CSKP 75º
- CTFP 90º
- CTUP 93º
- (D) Dimple Lock Toolholders
- DCLN 95º
- DDUN 93º
- (M) Wedge Clamp Toolholders
- MTUN 93º
- MWLN 95º
- (M-K) Double Lock Toolholders
- MCLN-K 95º
- MDUN-K 93º
- MSKN-K 75º
- MTFN 90º
- MTFN-K 90º
- MVUN-K 93º
- MWLN-K 95º
- (P) Lever Lock Toolholders
- PCKN 75º
- PCLN 95º
- A-PCLN 95º
- PDUN 93º
- A-PDUN 93º
- PDUN 93º-BT
- PSKN 75º
- A-PSKN 75º
- A-PSSN 45º
- PTFN 90º
- A-PTFN 90º
- PWLN 95º
- A-PWLN 95º
- (S) Center Screw Toolholders
- SCLC 95º
- A-SCLC 95º
- E-SCLC 95º
- SCLC N 95º
- SDQC 107º30’
- A-SDQC 107º30’
- SDUC 93º
- A-SDUC 93º
- E-SDUC 93º
- SDUC 93º-BT
- A-SDUC 93º-BT
- SSKC 75º
- A-SSSC 45º
- STFC 90º
- A-STFC 90º
- E-STFC 90º
- STUC 93º
- SVQC 107º30’
- A-SVQC 107º30’
- SVUB 93º
- SVUC 93º
- A-SVUC 93º
- A-SVJC 93
- Anti-vibrations Toolholders
- Internal Toolholders Set
- PK SCLC 95º
- PK SDQC 107º30’
- PK SDUC 93º
- PK STFC 90º
- Automatic Lathes
- Automatic Lathes code key
- Overview
- Center Screw System (S)
- SCAC 90º
- SCLC 95º
- SDAC 90º
- SDJC 93º
- SDNC 62º30’
- STJC 93º
- SVAC 90º
- SVJC 93º
- SVVC 72º30’
- Spare Parts
- CHIP BREAKERS
- CLAMPS (C HOLDERS)
- DIFFERENTIALS SCREWS
- LEVERS
- LEVER SCREWS
- LOCK PINS
- SCREWS (ALLEN)
- SCREWS (TORX)
- SHIM PIN PUNCHES
- SHIMS (T SHAPES)
- SHIMS (V SHAPES)
- SHIMS (W SHAPES)
- SHIMS (KNUX SHAPES)
- SPRINGS
- WEDGE CLAMPS (M HOLDERS)
- WEDGE CLAMPS (M-K HOLDERS)
- WRENCHES (ALLEN)
- WRENCHES (TORKS)
- Technical Data
- Turning Grades
- Comparative Grades Chart
- Comparative Chip-breaker Chart
- Chip-breaker Specifications
- Cutting Speed
- Selection Guide
- Troubleshooting
- Wiper Concept
- GROOVING & PARTING OFF
- Inserts Overview
- Grooving Plus
- Inserts code key
- GP Inserts
- Blades & Toolholders code key
- Grooving & Parting Off
- Inserts code key
- Inserts Overview
- Inserts GCMX
- Inserts SANCAR
- Blades code key
- Trigon inserts code key
- Flat grooving inserts
- Full radius grooving inserts
- External toolholder code key
- External toolholder
- Internal toolholder code key
- Internal toolholder
- SAL
- Inserts code key
- Toolholders code key
- Toolholders
- Inserts
- Technical data
- Light Grooving
- Forming Grooving
- Spare Parts
- Technical Data
- THREADING
- THREAD MILLING
- Inserts code key
- Inserts program
- iso
- un unc, unf, unef, uns
- whit bsw, bsf, bsp
- bspt
- npt
- nptf
- nps
- npsf
- pg din 40430
- unj
- american buttress
- acme
- Tooholders code key
- Multi insert toolholders
- Single insert toolholders
- wssn-1
- wssn-1 | Long shank
- ecsn-1 | Long carbide shank
- Double insert toolholders
- wssn-2
- Toolholders technical data
- Technical Data
- THREAD TURNING
- Threading - Step by Step Example
- Inserts Overview
- Partial Profile inserts
- Partial Profile code key
- Partial Profile 60º
- Partial profile 55º
- Full Profile inserts
- full profile inserts code key
- AMERICAN UN (UNC, UNF, UNEF) | ANSI B1.1-1982
- WITHWORTH FOR BSW, BSF, BSP, B.S.84: 1956, DIN 259, ISO 228-1:1994
- BSPT | B.S.21: 1985
- NPT | ANSI/ASME B 1.20.1-1983
- ROUND (DIN 405) | DIN 405:1997
- ROUND (DIN 20400) | DIN 20400:1990
- TRAPEZ | DIN 103:1977 | ISO 2901:1993
- AMERICAN ACME | ANSI/ASME: 1.5-1988
- UNJ | MIL-S-8879A
- UNJ | MIL-S-8879A
- AMERICAN BUTTRESS | ANSI B1.9-1973
- METRIC BUTTRESS SAGENGEWINDE (DIN 513:1985) SAW THREAD
- API | API SPEC 7:2001 (0.040 | 0.038r | 0.050)
- API | buttress casing | api spec 5b:2008 | oil threads
- API Round Casing & Tubing | API SPEC 5B:2008
- EXTREME LINE CASING | API SPEC 5B:2008 - OIL THREADS
- Tangencial profile inserts
- Tangencial profile code key
- TNMC (Tangencial Inserts)
- TPMC (Tangencial Inserts)
- External Toolholders
- External toolholders code key
- SXAN
- Internal Toolholders
- Internal toolholders code key
- STGN 90º
- SXFN
- Spare Parts
- Technical Data
- GENERAL TECHNICAL DATA
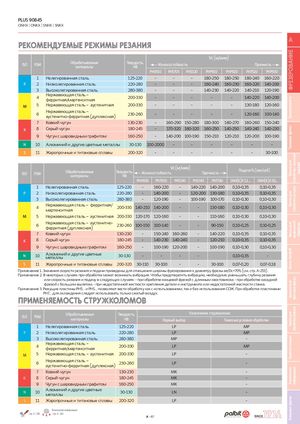
Рекомендуемые режимы резания AA
| ISO | PSM | Обрабатываемые материалы | Твердость, HB | Изн | осостойко | сть | Vc (м/ | мин) | Про | чность |
| PH0910 | PH5705 | PH5320 | PHP910 | PHP920 | PH7920 | PHP930 | ||||
| 1 | Нелегированная сталь | 125-220 | - | - | - | 180-250 | 180-250 | 180-240 | 160-220 | |
| P | 2 | Низколегированная сталь | 220-280 | - | - | - | 160-240 | 160-230 | 160-220 | 140-200 |
| 3 | Высоколегированная сталь | 280-380 | - | - | - | 140-230 | 140-220 | 140-210 | 120-190 | |
| 4 | Нержавеющая сталь – ферритная/мартенситная | 200-330 | - | - | - | - | - | 140-220 | 140-200 | |
| M | 5 | Нержавеющая сталь – аустенитная | 200-330 | - | - | - | - | - | 130-180 | 120-160 |
| 6 | Нержавеющая сталь – аустенитно-ферритная(дуплексная) | 230-260 | - | - | - | - | - | 120-160 | 100-140 | |
| 7 | Ковкий чугун | 130-230 | - | 160-290 | 150-280 | 180-300 | 160-270 | 160-260 | 150-240 | |
| K | 8 | Серый чугун | 180-245 | - | 170-320 | 160-320 | 160-250 | 140-250 | 140-240 | 140-230 |
| 9 | Чугун с шаровидным графитом | 160-250 | - | 140-200 | 100-190 | 150-210 | 120-210 | 120-200 | 100-190 | |
| N | 10 | Алюминий и другие цветные металлы | 30-130 | 100-2000 | - | - | - | - | - | - |
| S | 11 | Жаропрочные и титановые сплавы | 200-320 | - | - | - | - | - | - | 30-100 |
| ISO | PSM | Обрабатываемые материалы | Твердость, HB | Износ | остойкость | Vc (м/мин | ) Про | чность | Подача fz | (мм/зуб) |
| PHH930 | PH7930 | PH5740 | PHS740 | PH7740 | SNH(K)X 12… | ONH(K)X 05… | ||||
| 1 | Нелегированная сталь | 125-220 | - | 160-220 | - | 140-220 | 140-200 | 0,10-0,35 | 0,10-0,35 | |
| P | 2 | Низколегированная сталь | 220-280 | - | 140-200 | - | 120-200 | 130-180 | 0,10-0,35 | 0,10-0,35 |
| 3 | Высоколегированная сталь | 280-380 | - | 120-190 | - | 100-190 | 100-170 | 0,10-0,30 | 0,10-0,30 | |
| 4 | Нержавеющая сталь – ферритная/ мартенситная | 200-330 | 140-210 | 140-200 | - | - | 130-180 | 0,10-0,30 | 0,10-0,30 | |
| M | 5 | Нержавеющая сталь – аустенитная | 200-330 | 120-170 | 120-160 | - | - | 110-160 | 0,10-0,30 | 0,10-0,30 |
| 6 | Нержавеющая сталь – аустенитно- ферритная(дуплексная) | 230-260 | 100-150 | 100-140 | - | - | 90-150 | 0,10-0,25 | 0,10-0,25 | |
| 7 | Ковкий чугун | 130-230 | - | 150-240 | 160-260 | - | 140-220 | 0,10-0,35 | 0,10-0,35 | |
| K | 8 | Серый чугун | 180-245 | - | 140-230 | 140-240 | - | 120-210 | 0,10-0,35 | 0,10-0,35 |
| 9 | Чугун с шаровидным графитом | 160-250 | - | 100-190 | 120-200 | - | 100-190 | 0,10-0,30 | 0,10-0,30 | |
| N | 10 | Алюминий и другие цветные металлы | 30-130 | - | - | - | - | 0,10-0,35 | - | |
| S | 11 | Жаропрочные и титановые сплавы | 200-320 | 30-110 | 30-100 | - | - | 30-100 | 0,07-0,20 | 0,07-0,18 |
Фрезы для профильной обрабоФрезы для профильной обрабо
Примечание 1. Значения скорости резания и подачи приведены для отношения ширины фрезерования к диаметру фрезы ae/Dc=70% (см. стр. A-253). Примечание 2. В некоторых случаях при обработке может возникать вибрация. Чтобы предотвратить вибрацию, необходимо уменьшать глубину резания или скорость резания и подачу в следующих случаях: - при обработке концевой фрезой с длинным хвостовиком; - при обработке насадной фрезой с большим вылетом; - при недостаточной жесткости крепления детали и инструмента или недостаточной жесткости станка. Примечание 3. Режущие пластины PH5… и PHS… позволяют вести обработку как с использованием, так и без использования СОЖ. При обработке пластинами PH7… для охлаждения следует использовать только сжатый воздух.
Применяемость стружколомов
| ISO | PSM | Обрабатываемые | Твердость, | Назначение стружколома |
| материалы | HB | Первый выбор Тяжелые условия обработки | ||
| 1 | Нелегированная сталь | 125-220 | LP MP | |
| P | 2 | Низколегированная сталь | 220-280 | LP MP |
| 3 | Высоколегированная сталь | 280-380 | MP - | |
| 4 | Нержавеющая сталь – ферритная/мартенситная | 200-330 | LP MP | |
| M | 5 | Нержавеющая сталь – аустенитная | 200-330 | LP - |
| 6 | Нержавеющая сталь – аустенитно-ферритная(дуплексная) | 230-260 | LP - | |
| 7 | Ковкий чугун | 130-230 | MK - | |
| K | 8 | Серый чугун | 180-245 | MK - |
| 9 | Чугун с шаровидным графитом | 160-250 | MK - | |
| N | 10 | Алюминий и другие цветные металлы | 30-130 | LN - |
| S | 11 | Жаропрочные и титановые сплавы | 200-320 | LP - |