Каталог Sandvik цельный режущий инструмент 2018 - страница 294
Навигация
 Дополнение к каталогам Sandvik 2020.2
 Каталог Sandvik токарные инструменты 2020
 Каталог Sandvik вращающиеся инструменты 2017
 Каталог Sandvik вращающийся инструмент 2020
 Дополнение к каталогам Sandvik 2021.1
 Каталог Sandvik инструменты для автоматов продольного точения 2018
- Цельный режущий инструмент
- ФРЕЗЕРОВАНИЕ
- Универсальные решения
- Цельные твердосплавные концевые фрезы CoroMill®Plura
- Фрезы для тяжёлой черновой обработки
- Фрезы для средней черновой обработки
- Фрезы со стружкоделительными канавками для черновой обработки
- Фрезы со сферическим концом для профильной обработки
- Фрезы для обработки фасок
- Оптимизированные решения
- Цельные твердосплавные концевые фрезы CoroMill®Plura
- Фрезы для тяжёлого фрезерования (HD)
- Фрезы для высокопроизводительной обработки уступов (HFS)
- Фрезы для высокопроизводительной торцевой обработки
- Фрезы общего назначения
- Фрезы для обработки материалов высокой твёрдости
- Фрезы для высокопроизводительной обработки алюминия и других цветных металлов
- Фрезы со стружкоделительными канавками для черновой обработки
- Фрезы для чистовой обработки
- Фрезы для мелкоразмерной обработки
- Фрезы со сферическим концом для мелкоразмерной обработки
- Фрезы для обработки поверхностей тел вращения
- Фрезы со сферическим концом для профильной обработки
- Фрезы для обработки кромок
- Фрезы для нарезания резьбы
- Цельные твердосплавные сменные головки CoroMill®316
- Фрезы для тяжёлого фрезерования (HD)
- Фрезы общего назначения
- Фрезы для высокопроизводительной торцевой обработки
- Фрезы с открытыми стружечными канавками
- Фрезы для высокопроизводительной обработки алюминия и других цветных металлов
- Фрезы со стружкоделительными канавками для черновой обработки
- Фрезы для профильной обработки
- Фрезы для чистовой обработки
- Фрезы для обработки фасок
- Цельные твердосплавные концевые фрезы CoroMill®326
- Фрезы для обработки фасок
- Фрезы для нарезания резьбы
- Инженерные решения
- СВЕРЛЕНИЕ
- Универсальные решения
- CoroDrill®460
- Свёрла для обработки различных материалов
- Оптимизированные решения
- CoroDrill®860
- Свёрла для обработки стали
- Свёрла для обработки нержавеющей стали
- Свёрла для обработки алюминия
- CoroDrill®R846
- Свёрла для обработки жаропрочных сплавов
- CoroDrill®R840
- Свёрла для оптимизации обработки отверстий
- CoroDrill®861
- Свёрла для обработки глубоких отверстий в различных материалах
- CoroDrill®862
- Свёрла для обработки высокоточных отверстий малого диаметра
- CoroDrill®854
- Свёрла для обработки композиционных материалов
- CoroDrill®863
- Свёрла для обработки деталей в аэрокосмической промышленности на станках с ЧПУ, дрелями с автоматической подачей или с помощью роботов
- CoroDrill®452
- Инструменты для обработки композиционных материалов ручными дрелями
- Инженерные решения
- НАРЕЗАНИЕ РЕЗЬБЫ МЕТЧИКАМИ
- Универсальные решения
- CoroTap™ 200
- Метрическая (M)
- Метрическая c мелким шагом (MF)
- UNC
- UNF
- G
- CoroTap™ 300
- Метрическая (M)
- Метрическая c мелким шагом (MF)
- UNC
- UNF
- G
- NPT
- NPTF
- CoroTap™ 400
- Метрическая (M)
- Метрическая c мелким шагом (MF)
- UNC
- UNF
- EGM
- Оптимизированные решения
- CoroTap™ 100
- Метрическая (M)
- Метрическая c мелким шагом (MF)
- UNC
- UNF
- G
- CoroTap™ 200
- Метрическая (M)
- Метрическая c мелким шагом (MF)
- MJ
- UNC
- UNF
- UNJC
- UNJF
- CoroTap™ 300
- Метрическая (M)
- Метрическая c мелким шагом (MF)
- MJ
- UNC
- UNF
- G
- NPT
- NPTF
- UNJC
- UNJF
- EGUNF
- EGUNJF
- CoroTap™ 400
- Метрическая (M)
- Метрическая c мелким шагом (MF)
- UNC
- UNF
- Инженерные решения
- CoroTap™
- CoroTap™ 100
- CoroTap™ 200
- CoroTap™ 300
- CoroTap™ 400
- РАЗВЁРТЫВАНИЕ
- Универсальные решения
- CoroReamer™ 435
- Для обработки различных материалов
- Оптимизированные решения
- CoroReamer™ 835
- Для обработки стали
- Для обработки нержавеющей стали
- CoroReamer™ 830
- Твердосплавная головка
- Адаптер
- Инженерные решения
- ОБЩАЯ ИНФОРМАЦИЯ
- ISO 13399
- Основные формулы
- Ifind
- Восстановление инструмента
- Концепция Coromant по утилизации отходов
- Информация по безопасности
- Обрабатываемые материалы
- Системы обозначения
- CoroMill®Plura
- CoroMill®Plura для резьбонарезания
- CoroTap™
- Тип подвода СОЖ
- Указатель инструмента
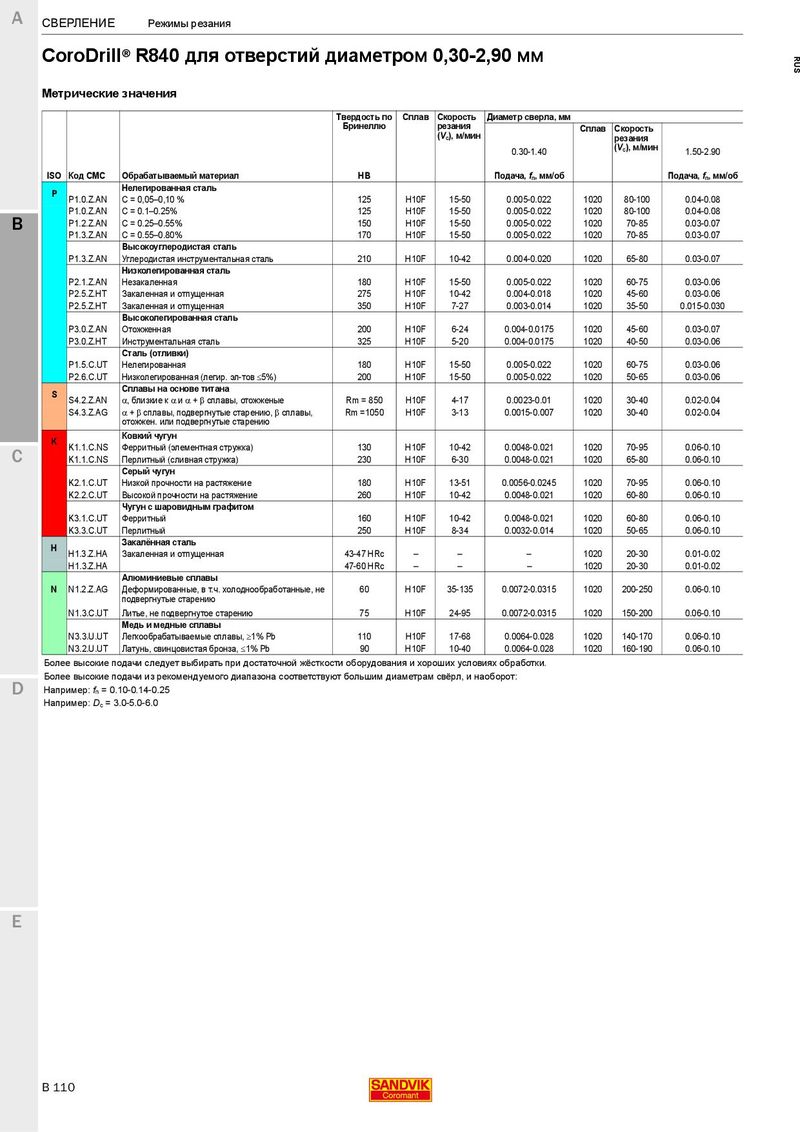
CoroDrill®R840 для отверстий диаметром 0,30-2,90 мм
| Твердость по | Сплав | Скорость | Диаметр сверла, мм | |||||
| Бринеллю | резания (Vc), м/мин | 0.30-1.40 | Сплав | Скорость резания (Vc), м/мин | 1.50-2.90 | |||
| Код CMC ISO | Обрабатываемый материал | HB | Подача, fn, мм/об | Подача, fn, мм/об | ||||
| P | Нелегированная сталь | |||||||
| P1.0.Z.AN | C = 0,05–0,10 % | 125 | H10F | 15-50 | 0.005-0.022 | 1020 | 80-100 | 0.04-0.08 |
| P1.0.Z.AN | C = 0.1–0.25% | 125 | H10F | 15-50 | 0.005-0.022 | 1020 | 80-100 | 0.04-0.08 |
| P1.2.Z.AN | C = 0.25–0.55% | 150 | H10F | 15-50 | 0.005-0.022 | 1020 | 70-85 | 0.03-0.07 |
| P1.3.Z.AN | C = 0.55–0.80% | 170 | H10F | 15-50 | 0.005-0.022 | 1020 | 70-85 | 0.03-0.07 |
| Высокоуглеродистая сталь | ||||||||
| P1.3.Z.AN | Углеродистая инструментальная сталь | 210 | H10F | 10-42 | 0.004-0.020 | 1020 | 65-80 | 0.03-0.07 |
| Низколегированная сталь | ||||||||
| P2.1.Z.AN | Незакаленная | 180 | H10F | 15-50 | 0.005-0.022 | 1020 | 60-75 | 0.03-0.06 |
| P2.5.Z.HT | Закаленная и отпущенная | 275 | H10F | 10-42 | 0.004-0.018 | 1020 | 45-60 | 0.03-0.06 |
| P2.5.Z.HT | Закаленная и отпущенная | 350 | H10F | 7-27 | 0.003-0.014 | 1020 | 35-50 | 0.015-0.030 |
| Высоколегированная сталь | ||||||||
| P3.0.Z.AN | Отожженная | 200 | H10F | 6-24 | 0.004-0.0175 | 1020 | 45-60 | 0.03-0.07 |
| P3.0.Z.HT | Инструментальная сталь | 325 | H10F | 5-20 | 0.004-0.0175 | 1020 | 40-50 | 0.03-0.06 |
| Сталь (отливки) | ||||||||
| P1.5.C.UT | Нелегированная | 180 | H10F | 15-50 | 0.005-0.022 | 1020 | 60-75 | 0.03-0.06 |
| P2.6.C.UT | Низколегированная(легир. эл-тов5%) | 200 | H10F | 15-50 | 0.005-0.022 | 1020 | 50-65 | 0.03-0.06 |
| Сплавы на основе титана | ||||||||
| S S4.2.Z.AN | , близкие ки+сплавы, отожженые | Rm = 850 | H10F | 4-17 | 0.0023-0.01 | 1020 | 30-40 | 0.02-0.04 |
| S4.3.Z.AG | +сплавы, подвергнутые старению,сплавы, отожжен. или подвергнутые старению | Rm =1050 | H10F | 3-13 | 0.0015-0.007 | 1020 | 30-40 | 0.02-0.04 |
| K | Ковкий чугун | |||||||
| K1.1.C.NS | Ферритный (элементная стружка) | 130 | H10F | 10-42 | 0.0048-0.021 | 1020 | 70-95 | 0.06-0.10 |
| K1.1.C.NS | Перлитный(сливная стружка) | 230 | H10F | 6-30 | 0.0048-0.021 | 1020 | 65-80 | 0.06-0.10 |
| Серый чугун | ||||||||
| K2.1.C.UT | Низкой прочности на растяжение | 180 | H10F | 13-51 | 0.0056-0.0245 | 1020 | 70-95 | 0.06-0.10 |
| K2.2.C.UT | Высокой прочности нарастяжение | 260 | H10F | 10-42 | 0.0048-0.021 | 1020 | 60-80 | 0.06-0.10 |
| Чугун с шаровидным графитом | ||||||||
| K3.1.C.UT | Ферритный | 160 | H10F | 10-42 | 0.0048-0.021 | 1020 | 60-80 | 0.06-0.10 |
| K3.3.C.UT | Перлитный | 250 | H10F | 8-34 | 0.0032-0.014 | 1020 | 50-65 | 0.06-0.10 |
| Закалённая сталь | ||||||||
| H H1.3.Z.HA | Закаленная и отпущенная | 43-47 HRc | – | – | – | 1020 | 20-30 | 0.01-0.02 |
| H1.3.Z.HA | 47-60 HRc | – | – | – | 1020 | 20-30 | 0.01-0.02 | |
| Алюминиевые сплавы | ||||||||
| N N1.2.Z.AG | Деформированные, в т.ч. холоднообработанные, не подвергнутые старению | 60 | H10F | 35-135 | 0.0072-0.0315 | 1020 | 200-250 | 0.06-0.10 |
| N1.3.C.UT | Литье,не подвергнутое старению | 75 | H10F | 24-95 | 0.0072-0.0315 | 1020 | 150-200 | 0.06-0.10 |
| Медь и медные сплавы | ||||||||
| N3.3.U.UT | Легкообрабатываемые сплавы,1% Pb | 110 | H10F | 17-68 | 0.0064-0.028 | 1020 | 140-170 | 0.06-0.10 |
| N3.2.U.UT | Латунь,свинцовистая бронза, 1% Pb | 90 | H10F | 10-40 | 0.0064-0.028 | 1020 | 160-190 | 0.06-0.10 |
Более высокие подачи следует выбирать при достаточной жёсткости оборудования и хороших условиях обработки. Более высокие подачи из рекомендуемого диапазона соответствуют большим диаметрам свёрл, и наоборот: D Например: f = 0.10-0.14-0.25 n Например: D = 3.0-5.0-6.0 c