Общий каталог RightWay - страница 147
Навигация
 Каталог R-Way инструмент из быстрорежущей стали
 Каталог R-Way тверосплавные дисковые пилы
 Каталог R-Way корпусные фрезы
 Каталог R-Way свёрла и буры
 Каталог R-Way сменные многогранные пластины
- Страница 1
- Страница 2
- Страница 3
- Страница 4
- Страница 5
- Страница 6
- Страница 7
- Страница 8
- Страница 9
- Страница 10
- Страница 11
- Страница 12
- Страница 13
- Страница 14
- Страница 15
- Страница 16
- Страница 17
- Страница 18
- Страница 19
- Страница 20
- Страница 21
- Страница 22
- Страница 23
- Страница 24
- Страница 25
- Страница 26
- Страница 27
- Страница 28
- Страница 29
- Страница 30
- Страница 31
- Страница 32
- Страница 33
- Страница 34
- Страница 35
- Страница 36
- Страница 1
- Страница 2
- Страница 3
- Страница 4
- Страница 5
- Страница 6
- Страница 7
- Страница 8
- Страница 9
- Страница 10
- Страница 11
- Страница 12
- Страница 13
- Страница 14
- Страница 15
- Страница 16
- Страница 17
- Страница 18
- Страница 19
- Страница 20
- Страница 21
- Страница 22
- Страница 23
- Страница 24
- Страница 25
- Страница 26
- Страница 27
- Страница 28
- Страница 29
- Страница 30
- Страница 31
- Страница 32
- Страница 33
- Страница 1
- Страница 2
- Страница 3
- Страница 4
- Страница 5
- Страница 6
- Страница 7
- Страница 8
- Страница 9
- Страница 10
- Страница 11
- Страница 12
- Страница 13
- Страница 14
- Страница 15
- Страница 16
- Страница 17
- Страница 18
- Страница 19
- Страница 20
- Страница 21
- Страница 22
- Страница 23
- Страница 24
- Страница 25
- Страница 26
- Страница 27
- Страница 28
- Страница 29
- Страница 30
- Страница 31
- Страница 32
- Страница 33
- Страница 34
- Страница 35
- Страница 36
- Страница 37
- Страница 38
- Страница 39
- Страница 40
- Страница 41
- Страница 42
- Страница 43
- Страница 44
- Страница 45
- Страница 46
- Страница 47
- Страница 48
- Страница 49
- Страница 50
- Страница 51
- Страница 52
- Страница 53
- Страница 54
- Страница 55
- Страница 56
- Страница 57
- Страница 58
- Страница 59
- Страница 60
- Страница 61
- Страница 62
- Страница 63
- Страница 64
- Страница 65
- Страница 66
- Страница 67
- Страница 68
- Страница 69
- Страница 70
- Страница 71
- Страница 72
- Страница 73
- Страница 74
- Страница 75
- Страница 76
- Страница 77
- Страница 78
- Страница 79
- Страница 80
- Страница 81
- Страница 82
- Страница 83
- Страница 84
- Страница 85
- Страница 86
- Страница 87
- Страница 88
- Страница 89
- Страница 90
- Страница 91
- Страница 92
- Страница 93
- Страница 94
- Страница 95
- Страница 96
- Страница 97
- Страница 98
- Страница 99
- Страница 100
- Страница 101
- Страница 102
- Страница 103
- Страница 104
- Страница 105
- Страница 106
- Страница 107
- Страница 108
- Страница 109
- Страница 110
- Страница 111
- Страница 112
- Страница 113
- Страница 114
- Страница 115
- Страница 116
- Страница 117
- Страница 118
- Страница 119
- Страница 120
- Страница 121
- Страница 122
- Страница 123
- Страница 124
- Страница 125
- Страница 126
- Страница 127
- Страница 128
- Страница 129
- Страница 130
- Страница 131
- Страница 132
- Страница 133
- Страница 134
- Страница 135
- Страница 136
- Страница 137
- Страница 138
- Страница 1
- Страница 2
- Страница 3
- Страница 4
- Страница 5
- Страница 6
- Страница 7
- Страница 8
- Страница 9
- Страница 10
- Страница 11
- Страница 12
- Страница 13
- Страница 14
- Страница 15
- Страница 16
- Страница 17
- Страница 18
- Страница 19
- Страница 20
- Страница 21
- Страница 22
- Страница 23
- Страница 24
- Страница 25
- Страница 26
- Страница 27
- Страница 28
- Страница 29
- Страница 30
- Страница 31
- Страница 32
- Страница 33
- Страница 34
- Страница 35
- Страница 36
- Страница 37
- Страница 38
- Страница 39
- Страница 40
- Страница 41
- Страница 42
- Страница 43
- Страница 44
- Страница 45
- Страница 46
- Страница 47
- Страница 48
- Страница 49
- Страница 50
- Страница 51
- Страница 52
- Страница 53
- Страница 54
- Страница 55
- Страница 56
- Страница 57
- Страница 58
- Страница 59
- Страница 60
- Страница 61
- Страница 62
- Страница 63
- Страница 64
- Страница 65
- Страница 66
- Страница 67
- Страница 68
- Страница 69
- Страница 70
- Страница 71
- Страница 72
- Страница 73
- Страница 74
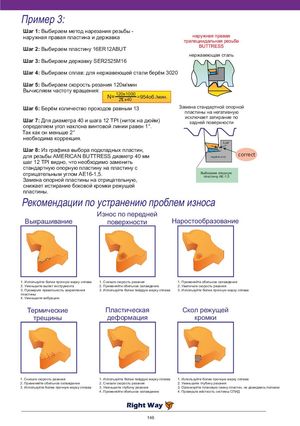
Пример 3:
Шаг 1: Выбираем метод нарезания резьбы -
наружная правая пластина и державка наружная правая трапециидальная резьба BUTTRESS
Шаг 2: Выбираем пластину 16ER12ABUT
нержавеющая сталь
Шаг 3: Выбираем державку SER2525M16
Шаг 4: Выбираем сплав: для нержавеющей стали берём 3020
Шаг 5: Выбираем скорость резания 120м/мин
Вычисляем частоту вращения: 120х1000 N= =954об./мин. х40
Шаг 6: Берём количество проходов равным 13 Замена стандартной опорной пластины на негативную исключает затирание по
Шаг 7: Для диаметра 40 и шага 12 TPI (ниток на дюйм)
задней поверхности определяем угол наклона винтовой линии равен 1°.
Так как он меньше 2°
необходима коррекция. 3,34°
Шаг 8: Из графика выбора подкладных пластин,
correct
для резьбы AMERICAN BUTTRESS диаметр 40 мм
negative anvil
шаг 12 TPI видно, что необходимо заменить
стандартную опорную пластину на пластину с
отрицательным углом AE16-1,5. Выбираем опорную пластину AE-1,5 Замена опорной пластины на отрицательную,
снижает истирание боковой кромки режущей
пластины.
Рекомендации по устранению проблем износа
Износ по передней
Выкрашивание поверхности Наростообразование
| 1. Используйте более прочную марку сплава | 1. Снизьте скорость резания | 1. Применяйте обильное охлаждение |
| 2. Уменьшите вылет инструмента | 2. Применяйте обильное охлаждение | 2. Увеличьте скорость резания |
| 3. Проверьте правильность закрепления | 3. Используйте более твёрдую марку сплава | 3. Используйте более прочную марку сплава |
| пластины | ||
| 4. Уменьшите вибрацию |
Термические Пластическая Скол режущей
трещины деформация кромки
| 1. Снизьте скорость резания | 1. Используйте более твёрдую марку сплава | 1. Используйте более прочную марку сплава |
| 2. Применяйте обильное охлаждение | 2. Снизьте скорость резания | 2. Уменьшите глубину резания |
| 3. Используйте более прочную марку сплава | 3. Уменьшите глубину резания | 3. Организуйте плановую смену пластин, не дожидаясь поломки |
4. Применяйте обильное охлаждение 4. Проверьте жёсткость системы СПИД