Общий каталог Mitsubishi 2020 - 2021 - страница 915
Навигация
 Каталог Mitsubishi Materials запасные части
 Каталог Mitsubishi Materials резьбонарезной инструмент
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials расточной инструмент
 Каталог Mitsubishi Materials пластины для точения
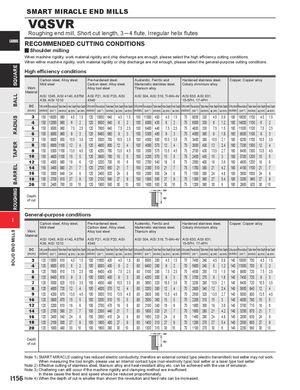
VQSVR
Roughing end mill, Short cut length, 3─4 flute, Irregular helix flutes
CARBIDE RECOMMENDED CUTTING CONDITIONS
y Shoulder milling
When machine rigidity, work material rigidity and chip discharge are enough, please select the high efficiency cutting conditions. When either machine rigidity, work material rigidity or chip discharge are not enough, please select the general-purpose cutting conditions.
High efficiency conditions
| Work Material | Carb Mild AISI A36, | on stee steel 1045, AISI 1 | l, AI 01 | Allo SI 41 0 | y stee 40, A | l, STM | Pre-h Carbo Alloy AISI 4340 | ardene n stee tool ste P21, AI | d ste l, All el SI P | el, oy stee 20, AIS | l, I | Aust Mart Titan AISI | enitic, F ensitic s ium allo 304, AI | er ta y SI | ritic inle 31 | and ss st 6, Ti- | eel, 6Al-4V | Hard Coba AISI 15-5 | ened s ly chr 630, A PH, 17 | tainles omium ISI 63 -4PH | s stee alloy 1, | l, | Copp | er, | Co | pper | allo | y | |
| DC (mm) | Cutting speed (m/min) | Revolution (min-1) | Ta (m | ble feed m/min) | Hole Depth ap (mm) | Hole Depth ae (mm) | Cutting speed (m/min) | Revolution (min-1) T ( | able feed mm/min) | Hole Depth ap (mm) | Hole Depth ae (mm) | Cutting spee (m/min | d ) Revolution (min-1) T ( | abl mm | e feed /min) | Hole Dep ap (mm | th ) Hole Depth ae (mm) | Cutting speed (m/min) | Revolution (min-1) | Table feed (mm/min) | Hole Depth ap (mm) H | ole Depth ae (mm) | Cutting speed (m/min) | Revol (min | ution -1) | Table feed (mm/min | ) Hole ap | Depth (mm) | Hole Depth ae (mm) |
| 3 | 150 | 16000 | 960 | 4.5 | 1.5 | 120 | 13000 | 640 | 4.5 | 1.5 | 100 | 11000 | 4 | 50 | 4.5 | 1.5 | 75 | 8000 | 330 | 4.5 | 0.9 | 180 | 190 | 00 | 1100 | 4.5 | 1.5 | ||
| 4 | 150 | 12000 | 960 | 6 | 2 | 120 | 9500 | 640 | 6 | 2 | 100 | 8000 | 4 | 30 | 6 | 2 | 75 | 6000 | 330 | 6 | 1.2 | 180 | 140 | 00 | 1100 | 6 | 2 | ||
| 5 | 150 | 9500 | 960 | 7.5 | 2.5 | 120 | 7600 | 640 | 7.5 | 2.5 | 100 | 6400 | 4 | 40 | 7.5 | 2.5 | 75 | 4800 | 330 | 7.5 | 1.5 | 180 | 110 | 00 | 1100 | 7.5 | 2.5 | ||
| 6 | 150 | 8000 | 960 | 9 | 3 | 120 | 6400 | 680 | 9 | 3 | 100 | 5300 | 4 | 80 | 9 | 3 | 75 | 4000 | 360 | 9 | 1.8 | 180 | 95 | 00 | 1100 | 9 | 3 | ||
| 7 | 150 | 6800 | 950 | 10.5 | 3.5 | 120 | 5500 | 700 | 10.5 | 3.5 | 100 | 4500 | 5 | 00 | 10.5 | 3.5 | 75 | 3400 | 380 | 10.5 | 2.1 | 180 | 82 | 00 | 1100 | 1 | 0.5 | 3.5 | |
| 8 | 150 | 6000 | 1 | 100 | 12 | 4 | 120 | 4800 | 800 | 12 | 4 | 100 | 4000 | 5 | 70 | 12 | 4 | 75 | 3000 | 430 | 12 | 2.4 | 180 | 72 | 00 | 1300 | 1 | 2 | 4 |
| 9 | 150 | 5300 | 1 | 100 | 13.5 | 4.5 | 120 | 4200 | 760 | 13.5 | 4.5 | 100 | 3500 | 5 | 70 | 13.5 | 4.5 | 75 | 2700 | 430 | 13.5 | 2.7 | 180 | 64 | 00 | 1300 | 1 | 3.5 | 4.5 |
| 10 | 150 | 4800 | 1 | 100 | 15 | 5 | 120 | 3800 | 760 | 15 | 5 | 100 | 3200 | 5 | 70 | 15 | 5 | 75 | 2400 | 430 | 15 | 3 | 180 | 57 | 00 | 1200 | 1 | 5 | 5 |
| 12 | 150 | 4000 | 960 | 18 | 6 | 120 | 3200 | 700 | 18 | 6 | 100 | 2700 | 5 | 40 | 18 | 6 | 75 | 2000 | 400 | 18 | 3.6 | 180 | 48 | 00 | 1200 | 1 | 8 | 6 | |
| 14 | 150 | 3400 | 880 | 21 | 7 | 120 | 2700 | 650 | 21 | 7 | 100 | 2300 | 5 | 10 | 21 | 7 | 75 | 1700 | 380 | 21 | 4.2 | 180 | 41 | 00 | 1100 | 2 | 1 | 7 | |
| 16 | 150 | 3000 | 840 | 24 | 8 | 120 | 2400 | 620 | 24 | 8 | 100 | 2000 | 5 | 00 | 24 | 8 | 75 | 1500 | 380 | 24 | 4.8 | 180 | 36 | 00 | 1000 | 2 | 4 | 8 | |
| 18 | 150 | 2700 | 810 | 27 | 9 | 120 | 2100 | 590 | 27 | 9 | 100 | 1800 | 5 | 00 | 27 | 9 | 75 | 1300 | 360 | 27 | 5.4 | 180 | 32 | 00 | 960 | 2 | 7 | 9 | |
| 20 | 150 | 2400 | 760 | 30 | 10 | 120 | 1900 | 560 | 30 | 10 | 100 | 1600 | 5 | 00 | 30 | 10 | 75 | 1200 | 360 | 30 | 6 | 180 | 29 | 00 | 920 | 3 | 0 | 10 | |
| ae | |||||||||||||||||||||||||||||
| Depth of cut | ap |
General-purpose conditions
I
| Work Material | Carb Mild AISI A36, | on stee steel 1045, AISI 1 | l, Allo AISI 41 010 | y stee 40, A | l, STM | Pre-h Carbo Alloy AISI 4340 | ardene n stee tool ste P21, AI | d ste l, All el SI P | el, oy stee 20, AIS | l, I | Aust Mart Titan AISI | eni ens iu 30 | tic, itic m al 4, A | Fer sta loy ISI | ritic inle 31 | and ss st 6, Ti- | eel, 6Al-4V | Hard Coba AISI 15-5 | ened s ly chro 630, A PH, 17 | tainles mium ISI 63 -4PH | s stee alloy 1, | l, | Copp | er, Co | pper | allo | y | |
| DC (mm) | Cutting speed (m/min) | Revolution (min-1) | Table feed (mm/min) | Hole Depth ap (mm) | Hole Depth ae (mm) | Cutting speed (m/min) | Revolution (min-1) T ( | able feed mm/min) | Hole Depth ap (mm) | Hole Depth ae (mm) | Cutting spee (m/min | d ) Rev (m | olution in-1) | Tabl (mm | e feed /min) | Hole Dep ap (mm | th ) Hole Depth ae (mm) | Cutting speed (m/min) | Revolution (min-1) | Table feed (mm/min) | Hole Depth ap (mm) | Hole Depth ae (mm) | Cutting speed (m/min) | Revolution (min-1) | Table feed (mm/min | ) Hole ap | Depth (mm) | Hole Depth ae (mm) |
| 3 | 120 | 13000 | 610 | 4.5 | 1.5 | 100 | 11000 | 430 | 4.5 | 1.5 | 80 | 8 | 500 | 2 | 80 | 4.5 | 1.5 | 70 | 7400 | 240 | 4.5 | 0.9 | 140 | 15000 | 700 | 4.5 | 1.5 | |
| 4 | 120 | 9500 | 610 | 6 | 2 | 100 | 8000 | 430 | 6 | 2 | 80 | 6 | 400 | 2 | 80 | 6 | 2 | 70 | 5600 | 240 | 6 | 1.2 | 140 | 11000 | 700 | 6 | 2 | |
| 5 | 120 | 7600 | 610 | 7.5 | 2.5 | 100 | 6400 | 430 | 7.5 | 2.5 | 80 | 5 | 100 | 2 | 80 | 7.5 | 2.5 | 70 | 4500 | 250 | 7.5 | 1.5 | 140 | 8900 | 720 | 7.5 | 2.5 | |
| 6 | 120 | 6400 | 610 | 9 | 3 | 100 | 5300 | 450 | 9 | 3 | 80 | 4 | 200 | 3 | 00 | 9 | 3 | 70 | 3700 | 270 | 9 | 1.8 | 140 | 7400 | 720 | 9 | 3 | |
| 7 | 120 | 5500 | 620 | 10.5 | 3.5 | 100 | 4500 | 480 | 10.5 | 3.5 | 80 | 3 | 600 | 3 | 20 | 10.5 | 3.5 | 70 | 3200 | 290 | 10.5 | 2.1 | 140 | 6400 | 720 | 1 | 0.5 | 3.5 |
| 8 | 120 | 4800 | 720 | 12 | 4 | 100 | 4000 | 570 | 12 | 4 | 80 | 3 | 200 | 3 | 80 | 12 | 4 | 70 | 2800 | 340 | 12 | 2.4 | 140 | 5600 | 840 | 1 | 2 | 4 |
| 9 | 120 | 4200 | 670 | 13.5 | 4.5 | 100 | 3500 | 510 | 13.5 | 4.5 | 80 | 2 | 800 | 3 | 60 | 13.5 | 4.5 | 70 | 2500 | 320 | 13.5 | 2.7 | 140 | 5000 | 800 | 1 | 3.5 | 4.5 |
| 10 | 120 | 3800 | 670 | 15 | 5 | 100 | 3200 | 510 | 15 | 5 | 80 | 2 | 500 | 3 | 60 | 15 | 5 | 70 | 2200 | 310 | 15 | 3 | 140 | 4500 | 790 | 1 | 5 | 5 |
| 12 | 120 | 3200 | 610 | 18 | 6 | 100 | 2700 | 470 | 18 | 6 | 80 | 2 | 100 | 3 | 40 | 18 | 6 | 70 | 1900 | 300 | 18 | 3.6 | 140 | 3700 | 710 | 1 | 8 | 6 |
| 14 | 120 | 2700 | 560 | 21 | 7 | 100 | 2300 | 440 | 21 | 7 | 80 | 1 | 800 | 3 | 20 | 21 | 7 | 70 | 1600 | 280 | 21 | 4.2 | 140 | 3200 | 670 | 2 | 1 | 7 |
| 16 | 120 | 2400 | 540 | 24 | 8 | 100 | 2000 | 410 | 24 | 8 | 80 | 1 | 600 | 3 | 20 | 24 | 8 | 70 | 1400 | 280 | 24 | 4.8 | 140 | 2800 | 630 | 2 | 4 | 8 |
| 18 | 120 | 2100 | 500 | 27 | 9 | 100 | 1800 | 400 | 27 | 9 | 80 | 1 | 400 | 3 | 10 | 27 | 9 | 70 | 1200 | 270 | 27 | 5.4 | 140 | 2500 | 600 | 2 | 7 | 9 |
| 20 | 120 | 1900 | 480 | 30 | 10 | 100 | 1600 | 380 | 30 | 10 | 80 | 1 | 300 | 3 | 10 | 30 | 10 | 70 | 1100 | 270 | 30 | 6 | 140 | 2200 | 560 | 3 | 0 | 10 |
| ae | ||||||||||||||||||||||||||||
| Depth of cut | ap |
I156 In these cases the feed and speed should be reduced proportionately.