Каталог Mitsubishi Materials расточной инструмент - страница 1
Навигация
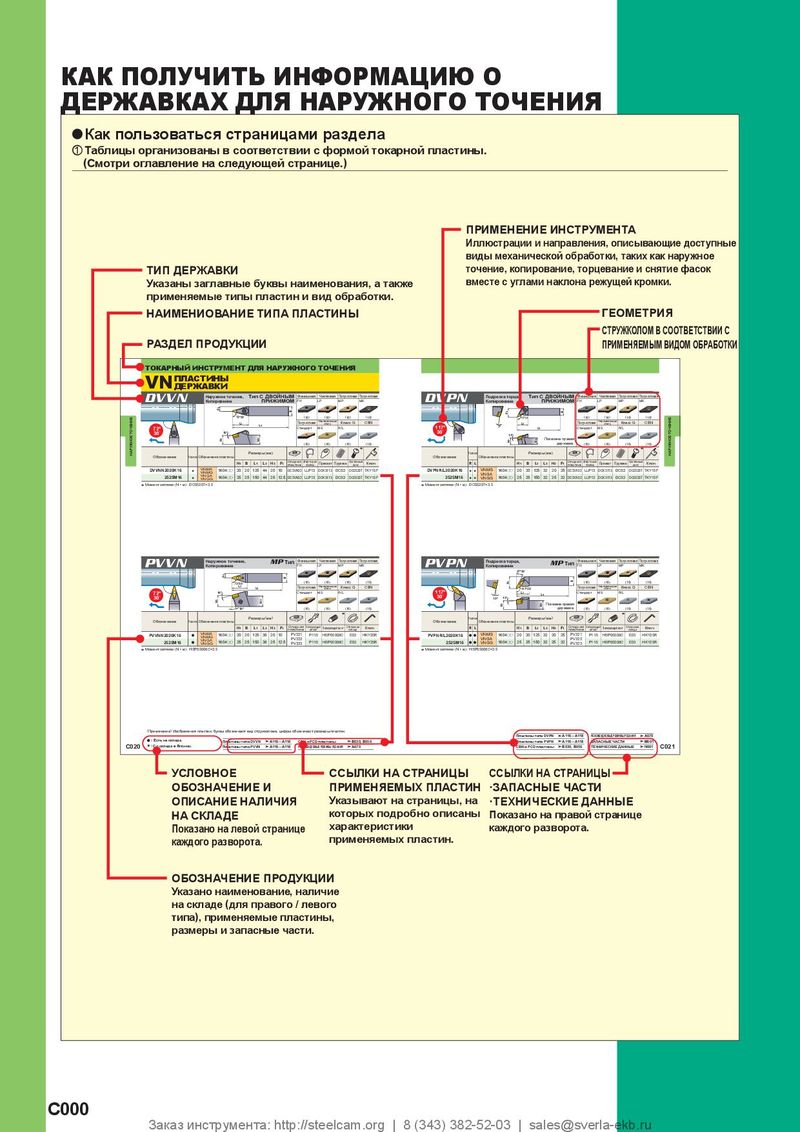 Каталог Mitsubishi Materials токарный инструмент для наружного точения
 Общий каталог Mitsubishi 2020 - 2021
 Каталог Mitsubishi Materials малоразмерный инструмент
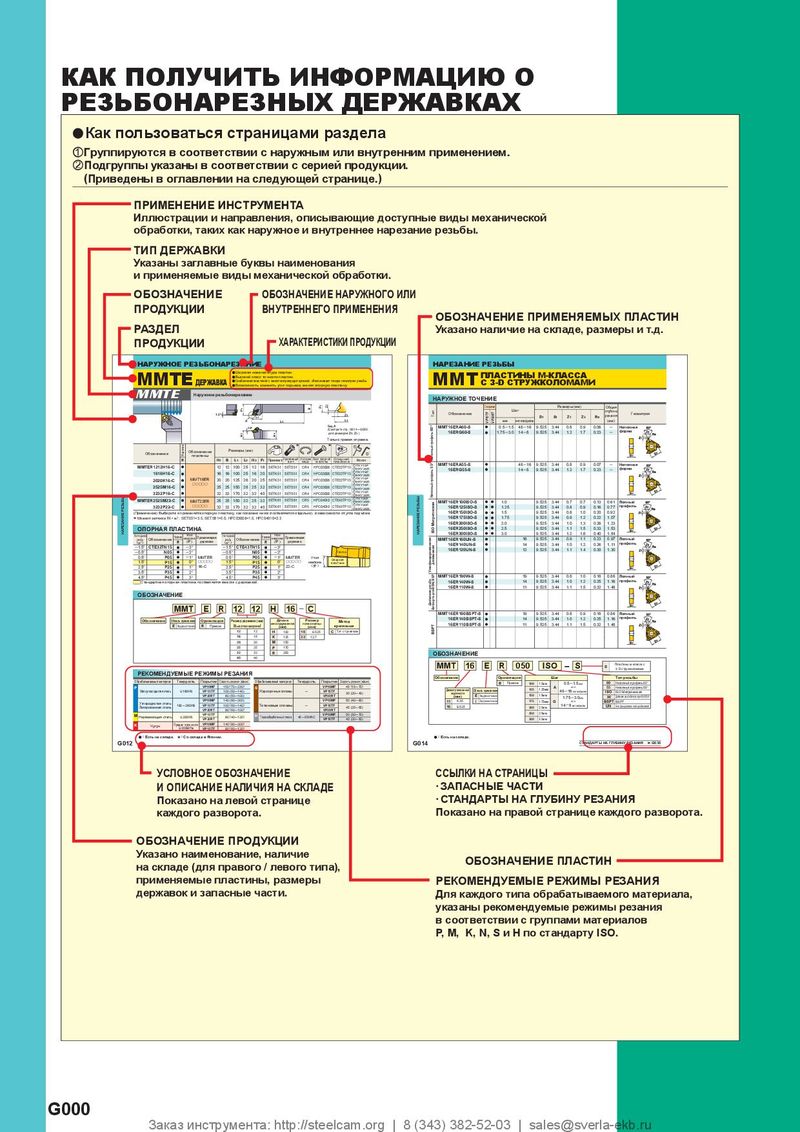 Каталог Mitsubishi Materials резьбонарезной инструмент
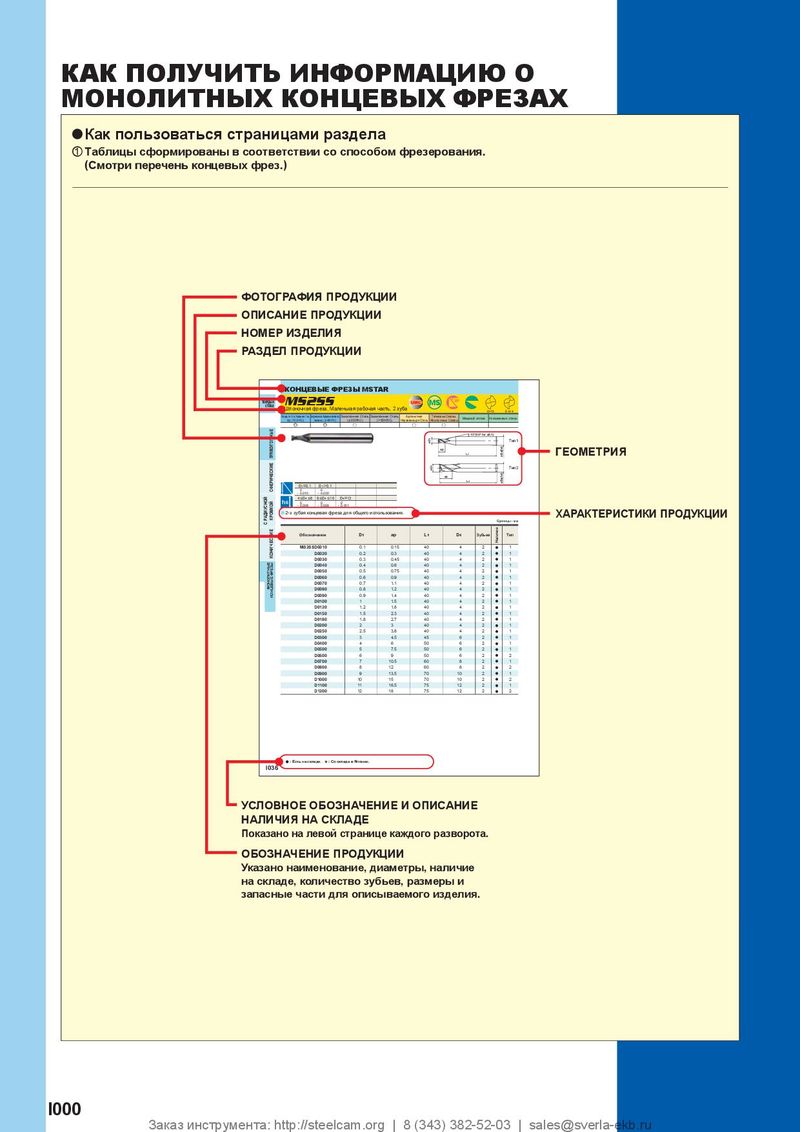 Каталог Mitsubishi Materials концевые монолитные фрезы
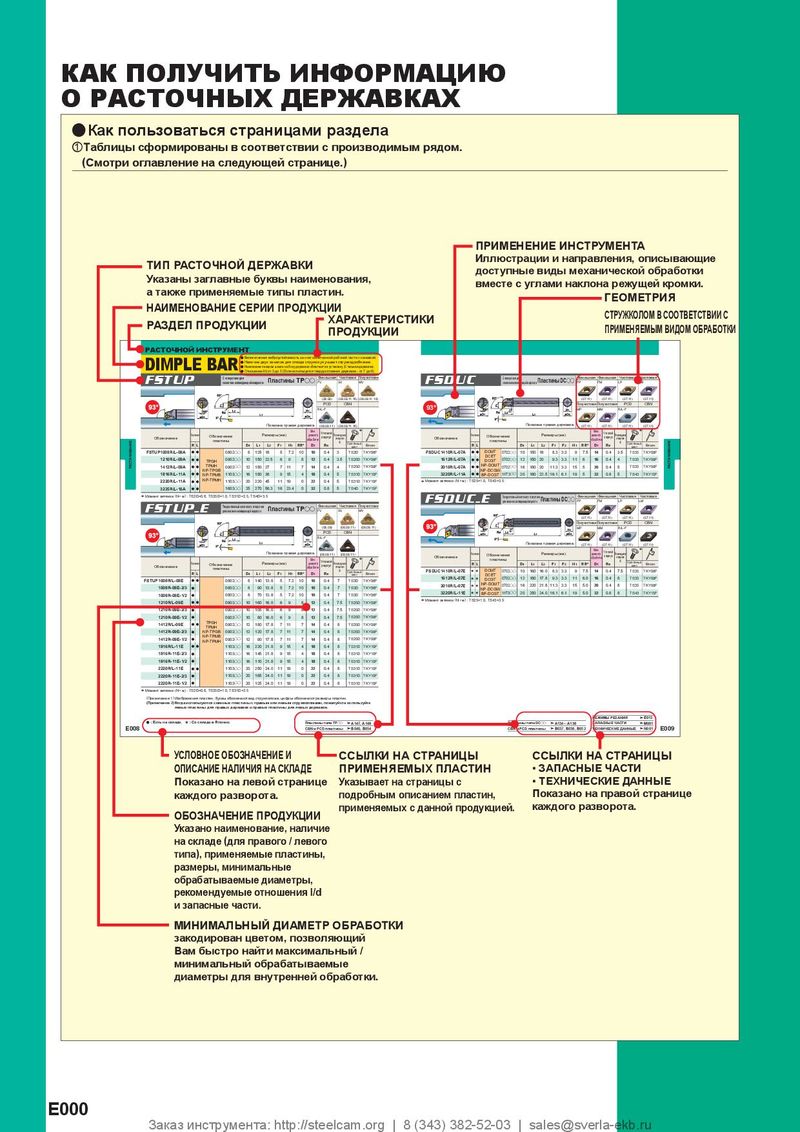
КАК ПОЛУЧИТЬ ИНФОРМАЦИЮ
О РАСТОЧНЫХ ДЕРЖАВКАХ
a Как пользоваться страницами раздела
zТаблицы сформированы в соответствии с производимым рядом.
(Смотри оглавление на следующей странице.)
ПРИМЕНЕНИЕ ИНСТРУМЕНТА
ТИП РАСТОЧНОЙ ДЕРЖАВКИ Иллюстрации и направления, описывающие
доступные виды механической обработки
Указаны заглавные буквы наименования, вместе с углами наклона режущей кромки.
а также применяемые типы пластин. ГЕОМЕТРИЯ
НАИМЕНОВАНИЕ СЕРИИ ПРОДУКЦИИ
ХАРАКТЕРИСТИКИ СТРУЖКОЛОМ В СООТВЕТСТВИИ С
РАЗДЕЛ ПРОДУКЦИИ ПРИМЕНЯЕМЫМ ВИДОМ ОБРАБОТКИ
ПРОДУКЦИИ
РАСТОЧНОЙ ИНСТРУМЕНТDIMPLE BAR
a Великолепная виброустойчивость за счет облегченной рабочей части с канавкой. a Наличие двух каналов для отвода стружки улучшает стружкодробление. a Нанесенная лазером шкала на боку державки облегчает ее установку (Стальная державка).
FSTUP a Отношение l/d от 3 до 5 (Если используется твердосплавная державка - от 7 до 8). FSDUC
С отверстием для Пластины TPoo Финишная Чистовая Получистовая С отверстием для Пластины DCoo Финишная Финишная Чистовая Чистовая
| смазочно-охлаждающей жидкости FV | SV | MV | смазочно-охлаждающей жидкости FP | FM | LP | LM |
| (08,09) | (08,09,11,16) (08,09,11,16) | (07,11) | (07,11) | (07,11) | (07,11) | |
| PCD | CBN | 93° Получистовая Получистовая | PCD | CBN | ||
| R/L-F | MP | MM | R/L-F | |||
| Показана правая державка. (08,09,11) (08,09,11,16) | Показана правая державка. (07,11) | (07,11) | (07,11) | (07,11) | ||
| Мин. Угловой | * | Мин. Угловой | * |
| Наличие Обозначение | Размеры ( мм) | диаметр радиус Рекомендуемое | Наличие | Обозначение | Размеры (мм) | диаметр радиус Рекомендуемое | ||||||||||
| Обозначение | пластины | обработки | отношение | Обозначение | пластины | обработки | отношение | |||||||||
| R L | D | L L F H | RR° | D | Re l/d Крепёжный | Ключ | R L | F F L L D H | RR° | D | Re | Ключ l/d Крепёжный | ||||
| 1 2 4 1 | 1 | 1 | винт | 1 2 4 1 2 1 | 1 | винт | ||||||||||
| FSTUP1008R/L-08A | a a | 0802oo | 8 125 18 5 7.2 10 | 10 0.4 | 3 | TS2D TKY06F | FSDUC1410R/L-07A | a a | DCMT | 8.3 3.3 10 150 18 0702oo 9 | 7.5 | 14 | 0.4 3.5 | TS25 TKY08F | ||
| 1210R/L-09A | 1612R/L-07A | DCET | ||||||||||||||
| a a TPGH | 0902oo | 10 150 22.5 | 6 9 | 8 | 12 0.4 | 3.5 | TS25D TKY08F | a a | DCGT | 9.3 3.3 12 150 20 0702oo 11 | 6 | 16 | 0.4 4 | TS25 TKY08F | ||
| 1412R/L-09A | a a TPMH | 0902oo | 12 150 27 | 7 11 | 7 | 14 0.4 | 4 | TS25D TKY08F | 2016R/L-07A | a a NP-DCMT 0702oo | 11.3 3.3 16 180 20 15 | 5 | 20 | 0.4 5 | TS25 TKY08F | |
| NP-TPGB | NP-DCGW | |||||||||||||||
| 1816R/L-11A | a a NP-TPMB | 1103oo | 16 180 36 | 9 15 | 4 | 18 0.4 | 5 | TS31D TKY10F | 3220R/L-11A | a a BF-DCGT 11T3oo | 20 180 22.5 16.1 6.1 19 | 5 | 32 | 0.8 5 | TS43 TKY15F | |
| 2220R/L-11A | a a NP-TPMH | 1103oo | 20 220 45 | 11 19 | 0 | 22 0.4 | 5 | TS31D TKY10F | * Момент затяжки ( N • м) : TS25=1.0, TS43=3.5 | |||||||
| 3225R/L-16A | a a | 1603oo | 25 270 56.3 16 23.4 | 0 | 32 0.8 | 5 | TS4D TKY15F | FSDUC-E | ||||||||
| * Момент затяжки (N • м) : TS2D=0.6, TS25D=1.0, TS31D=2.5, TS4D=3.5 | Твердосплавный хвостовик с отверстием Пластины DC Финишная Финишная Чистовая Чистовая | |||||||||||||||
| FSTUP-E | для смазочно-охлаждающей жидкости oo FP | FM | LP | LM | ||||||||||||
| Твердосплавный хвостовик с отверстием Пластины TPoo Финишная Чистовая Получистовая | ||||||||||||||||
| для смазочно-охлаждающей жидкости | FV | SV | MV | |||||||||||||
| (07,11) | (07,11) | (07,11) (07,11) | ||||||||||||||
| Получистовая Получистовая | CBN PCD | |||||||||||||||
| (08,09) | (08,09,11) | (08,09,11) | MP | MM | R/L-F | |||||||||||
| PCD | CBN | |||||||||||||||
| R/L-F | ||||||||||||||||
| Показана правая державка. | (07,11) | (07,11) | (07,11) (07,11) | |||||||||||||
| Мин. | * | |||||||||||||||
| Показана правая державка. | (08,09,11) | (08,09,11) | Наличие | Размеры (мм) | диаметр Угловой | |||||||||||
| * | Обозначение | Обозначение | обработки радиус Рекомендуемое отношение | |||||||||||||
| Мин. Угловой | пластины | l/d | ||||||||||||||
| Наличие Обозначение | Размеры ( мм) | диаметр радиус Рекомендуемое | R L | F1 F2 L2 L1 D 4 H1 | RR° | D1 | Re | Ключ Крепёжный винт | ||||||||
| Обозначение | пластины | обработки | отношение | DCMT | ||||||||||||
| R L | D | L L F H | RR° | D | Re l/d Крепёжный | Ключ | FSDUC1410R/L-07E | s s | 10 160 16.0 8.3 3.3 0702oo 9 | 7.5 | 14 | 0.4 7.5 | TS25 TKY08F | |||
| 1 2 4 1 | 1 | 1 | винт | DCET | ||||||||||||
| FSTUP 1008R/L-08E | 0802 | 8 140 13.8 5 7.2 10 | 10 0.4 | 7 | TS2D TKY06F | 1612R/L-07E | s s | DCGT | 12 180 17.8 9.3 3.3 0702oo 11 | 6.0 | 16 | 0.4 8 | TS25 TKY08F | |||
| a a | oo | NP-DCMT | ||||||||||||||
| 1008R-08E-2/3 | 0802 | 8 90 13.8 5 7.2 10 | 10 0.4 | 7 | TS2D TKY06F | 2016R/L-07E | s s | 16 220 21.8 11.3 3.3 0702oo 15 | 5.0 | 20 | 0.4 8 | TS25 TKY08F | ||||
| a | oo | NP-DCGW | ||||||||||||||
| 1008R-08E-1/2 | 0802 | 8 70 13.8 5 7.2 10 | 10 0.4 | 7 | TS2D TKY06F | 3220R/L-11E | s s BF-DCGT 11T3oo | 20 250 24.0 16.1 6.1 19 | 5.0 | 32 | 0.8 8 | TS43 TKY15F | ||||
| a | oo | * | ||||||||||||||
| 1210R/L-09E | 0902 | 10 160 16.0 | 6 9 | 8 | 12 0.4 | 7.5 | TS25D TKY08F | Момент затяжки ( N • м) : TS25=1.0, TS43=3.5 | ||||||||
| a a | oo | |||||||||||||||
| 1210R-09E-2/3 | a | 0902oo | 10 105 16.0 | 6 9 | 8 | 12 0.4 | 7.5 | TS25D TKY08F | ||||||||
| 1210R-09E-1/2 | a | 0902oo | 10 | 80 16.0 6 9 | 8 | 12 0.4 | 7.5 | TS25D TKY08F | ||||||||
| 1412R/L-09E | a a TPGH | 0902oo | 12 180 17.8 | 7 11 | 7 | 14 0.4 | 8 | TS25D TKY08F | ||||||||
| TPMH | ||||||||||||||||
| 1412R-09E-2/3 | a NP-TPGB | 0902oo | 12 120 17.8 | 7 11 | 7 | 14 0.4 | 8 | TS25D TKY08F | ||||||||
| 1412R-09E-1/2 | NP-TPMB | 0902 | 12 | 90 17.8 7 11 | 7 | 14 0.4 | 8 | TS25D TKY08F | ||||||||
| a NP-TPMH | oo | |||||||||||||||
| 1816R/L-11E | a a | 1103oo | 16 220 21.8 | 9 15 | 4 | 18 0.4 | 8 | TS31D TKY10F | ||||||||
| 1816R-11E-2/3 | a | 1103oo | 16 145 21.8 | 9 15 | 4 | 18 0.4 | 8 | TS31D TKY10F | ||||||||
| 1816R-11E-1/2 | a | 1103oo | 16 110 21.8 | 9 15 | 4 | 18 0.4 | 8 | TS31D TKY10F | ||||||||
| 2220R/L-11E | a a | 1103oo | 20 250 24.0 11 19 | 0 | 22 0.4 | 8 | TS31D TKY10F | |||||||||
| 2220R-11E-2/3 | a | 1103oo | 20 165 24.0 11 19 | 0 | 22 0.4 | 8 | TS31D TKY10F | |||||||||
| 2220R-11E-1/2 | a | 1103oo | 20 125 24.0 11 19 | 0 | 22 0.4 | 8 | TS31D TKY10F |
- Момент затяжки (N • м) : TS2D=0.6, TS25D=1.0, TS31D=2.5 (Примечание 1) Изображения пластин, буквы обозначают вид стружколома, цифры обозначают размеры пластин. (Примечание 2) Когда используются сменные пластины с правым или левым стружколомами, пожалуйста используйте левые пластины для правых державок и правые пластины для левых державок.
РЕЖИМЫ РЕЗАНИЯ E013
| a : Есть на складе. s: Со склада в Японии. | Пластины типа TPoo | A147, A148 | Пластины типа DCoo | A134─A138 | ЗАПАСНЫЕ ЧАСТИ | M001 | ||
| E008 | CBN и PCD пластины | B040, B054 | CBN и PCD пластины | B037, B038, B052 | ТЕХНИЧЕСКИЕ ДАННЫЕ | N001 | E009 |
| УСЛОВНОЕ ОБОЗНАЧЕНИЕ И | ССЫЛКИ НА СТРАНИЦЫ | ССЫЛКИ НА СТРАНИЦЫ |
| ОПИСАНИЕ НАЛИЧИЯ НА СКЛАДЕ | ПРИМЕНЯЕМЫХ ПЛАСТИН | ▪ ЗАПАСНЫЕ ЧАСТИ |
| Показано на левой странице | Указывает на страницы с | ▪ ТЕХНИЧЕСКИЕ ДАННЫЕ |
| каждого разворота. | подробным описанием пластин, | Показано на правой странице |
применяемых с данной продукцией. каждого разворота. ОБОЗНАЧЕНИЕ ПРОДУКЦИИ Указано наименование, наличие на складе (для правого / левого
типа), применяемые пластины,
размеры, минимальные
обрабатываемые диаметры,
рекомендуемые отношения l/d
и запасные части.
МИНИМАЛЬНЫЙ ДИАМЕТР ОБРАБОТКИ
закодирован цветом, позволяющий
Вам быстро найти максимальный /
минимальный обрабатываемые
диаметры для внутренней обработки.