Общий каталог Mitsubishi 2020 - 2021 - страница 1379
Навигация
 Каталог Mitsubishi Materials запасные части
 Каталог Mitsubishi Materials резьбонарезной инструмент
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials расточной инструмент
 Каталог Mitsubishi Materials пластины для точения
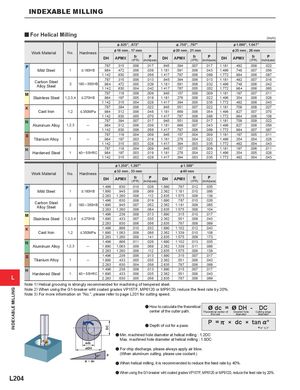
y For Helical Milling
(inch)
| &.625" | , .672" | &.750", | .797" | &1.000" | , 1.047" | ||||||||||
| Work Material | No. | Hardness | &16 mm | , 17 mm | &20 mm | , 21 mm | &25 mm | , 26 mm | |||||||
| DH | APMX | fr (IPR) | P (inch/pass) | DH | APMX | fr (IPR) | P (inch/pass) | DH | APMX | fr (IPR) | P (inch/pass) | ||||
| P | .787 | .315 | .006 | .017 | .945 | .394 | .007 | .017 | 1.181 | .492 | .008 | .022 | |||
| Mild Steel | 1 | .984 | .472 | .006 | .039 | 1.181 | .591 | .006 | .043 | 1.496 | .748 | .007 | .056 | ||
| 1.142 | .630 | .005 | .056 | 1.417 | .787 | .006 | .069 | 1.772 | .984 | .006 | .087 | ||||
| .787 | .315 | .006 | .013 | .945 | .394 | .006 | .013 | 1.181 | .492 | .007 | .016 | ||||
| Carbon Steel All Stl | 2 | 180─350HB | .984 | .472 | .005 | .029 | 1.181 | .591 | .006 | .032 | 1.496 | .748 | .006 | .042 | |
| oy ee | 1.142 | .630 | .004 | .042 | 1.417 | .787 | .005 | .052 | 1.772 | .984 | .006 | .065 | |||
| M | .787 | .118 | .006 | .009 | .945 | .157 | .006 | .009 | 1.181 | .197 | .007 | .011 | |||
| Stainless Steel | 1,2,3,4 | .984 | .197 | .005 | .019 | 1.181 | .276 | .006 | .022 | 1.496 | .354 | .006 | .028 | ||
| 1.142 | .315 | .004 | .028 | 1.417 | .394 | .005 | .035 | 1.772 | .492 | .006 | .043 | ||||
| K | .787 | .394 | .006 | .022 | .945 | .551 | .007 | .022 | 1.181 | .709 | .008 | .027 | |||
| Cast Iron | 1,2 | .984 | .512 | .006 | .048 | 1.181 | .669 | .006 | .054 | 1.496 | .827 | .007 | .070 | ||
| 1.142 | .630 | .005 | .070 | 1.417 | .787 | .006 | .086 | 1.772 | .984 | .006 | .108 | ||||
| N | .787 | .394 | .007 | .017 | .945 | .551 | .008 | .017 | 1.181 | .709 | .009 | .022 | |||
| Aluminum Alloy | 1,2,3 | ─ | .984 | .512 | .006 | .039 | 1.181 | .669 | .007 | .043 | 1.496 | .827 | .008 | .056 | |
| 1.142 | .630 | .006 | .056 | 1.417 | .787 | .006 | .069 | 1.772 | .984 | .007 | .087 | ||||
| S | .787 | .118 | .004 | .009 | .945 | .157 | .004 | .009 | 1.181 | .197 | .005 | .011 | |||
| Titanium Alloy | 1 | ─ | .984 | .197 | .003 | .019 | 1.181 | .276 | .004 | .022 | 1.496 | .354 | .004 | .028 | |
| 1.142 | .315 | .003 | .028 | 1.417 | .394 | .003 | .035 | 1.772 | .492 | .004 | .043 | ||||
| H | .787 | .118 | .004 | .009 | .945 | .157 | .005 | .009 | 1.181 | .197 | .006 | .011 | |||
| Hardened Steel | 1 | 40─55HRC | .984 | .197 | .003 | .019 | 1.181 | .276 | .004 | .022 | 1.496 | .354 | .005 | .028 | |
| 1.142 | .315 | .002 | .028 | 1.417 | .394 | .003 | .035 | 1.772 | .492 | .004 | .043 | ||||
| &1.250" | , 1.297" | &1.5 | 00" | ||||||||||||
| Work Material | No | Hardness | &32 mm | , 33 mm | &40 | mm | |||||||||
| . | DH | APMX | fr (IPR) | P (inch/pass) | DH | APMX | fr (IPR) | P (inch/pass) | |||||||
| P | 1.496 | .630 | .010 | .026 | 1.890 | .787 | .012 | .035 | |||||||
| Mild Steel | 1 | 1.890 | .945 | .009 | .069 | 2.362 | 1.181 | .010 | .086 | ||||||
| 2.283 | 1.260 | .008 | .112 | 2.835 | 1.575 | .009 | .138 | ||||||||
| 1496 | 630 | 008 | 019 | 1890 | 787 | 010 | 026 | ||||||||
| Carbon Steel | . | . | . | . | . | . | . | . | |||||||
| 2 | 180─350HB | 1890 | 945 | 007 | 052 | 2362 | 1181 | 009 | 065 | ||||||
| Alloy Steel | . 2.283 | . 1.260 | . .006 | . .084 | . 2.835 | . 1.575 | . .008 | . .104 | |||||||
| M | 1.496 | .236 | .008 | .013 | 1.890 | .315 | .010 | .017 | |||||||
| Stainless Steel | 1234 | 1.890 | .433 | .007 | .035 | 2.362 | .551 | .009 | .043 | ||||||
| ,,, | 2.283 | .630 | .006 | .056 | 2.835 | .787 | .008 | .069 | |||||||
| K | 1.496 | .866 | .010 | .032 | 1.890 | 1.102 | .012 | .043 | |||||||
| Cast Iron | 1,2 | 1.890 | 1.063 | .009 | .086 | 2.362 | 1.339 | .010 | .108 | ||||||
| 2.283 | 1.260 | .008 | .141 | 2.835 | 1.575 | .009 | .173 | ||||||||
| N | 1.496 | .866 | .011 | .026 | 1.890 | 1.102 | .013 | .035 | |||||||
| Aluminum Alloy | 1,2,3 | ─ | 1.890 | 1.063 | .009 | .069 | 2.362 | 1.339 | .011 | .086 | |||||
| 2.283 | 1.260 | .009 | .112 | 2.835 | 1.575 | .009 | .138 | ||||||||
| S | 1.496 | .236 | .006 | .013 | 1.890 | .315 | .007 | .017 | |||||||
| Titanium Alloy | 1 | ─ | 1.890 | .433 | .005 | .035 | 2.362 | .551 | .006 | .043 | |||||
| 2.283 | .630 | .004 | .056 | 2.835 | .787 | .006 | .069 | ||||||||
| H | 1.496 | .236 | .006 | .013 | 1.890 | .315 | .007 | .017 | |||||||
| Hardened Steel | 1 | 40─55HRC | 1890 | 433 | 006 | 035 | 2362 | 551 | 006 | 043 | |||||
| . 2.283 | . .630 | . .005 | . .056 | . 2.835 | . .787 | . .006 | . .069 |
Note 1) Helical grooving is strongly recommended for machining of tempered steel. Note 2) When using the G1-breaker wiht coated grades VP15TF, MP6120 or MP9120, reduce the feed rate by 20%. Note 3) For more information on "No.", please refer to page L201 for cutting speed.
| a How to calculate the theoretical center of the cutter path. | ø dc =ø D Theoretical center of the tool Desired diamet | H - DC hole er Cutting edge diameter | ||
| DC | a Depth of cut for a pass. | P =) × dc | × tan%° %° < 3° | |
| ødc | a� Min. machined hole diameter at helical milling : 1 Max. machined hole diameter at helical milling : | .2DC 1.8DC | ||
| øDH %° | P | a For chip discharge, please always apply air blow (When aluminum cutting, please use coolant.) | . | |
| ) ×dc | a When helical milling, it is recommended to reduc | e the feed rate by 40%. | ||
| a When using the G1-breaker wiht coated grades VP15TF, | MP6120 or MP9120, reduce | the feed rate by 20%. |