Общий каталог Mitsubishi 2020 - 2021 - страница 1369
Навигация
 Каталог Mitsubishi Materials запасные части
 Каталог Mitsubishi Materials резьбонарезной инструмент
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials расточной инструмент
 Каталог Mitsubishi Materials пластины для точения
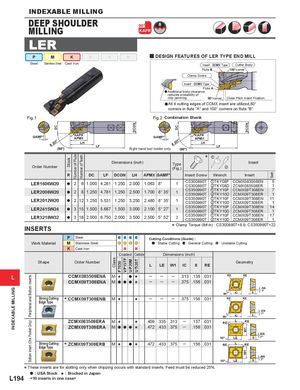
LER
P M K N S H y DESIGN FEATURES OF LER TYPE END MILL
Steel Stainless Steel Cast Iron Insert : ZCMX Type Cutter Body
Flute B 100°corner Clamp Screw Insert : CCMX Type Flute A
a Additional body clearance reduces probability of
chip jamming. 80°corner Close Pitch Insert Position.
aAll 4 cutting edges of CCMX insert are utilized,80° corners in flute "A" and 100° corners on flute "B". Fig.1 Fig.2 Combination Shank
| GAMF° | KAPR | GAMF° | KAPR | ||
| APMX | APMX | ||||
| LH | LH |
| LF | Right hand tool holder only. | LF | |
| z |
Dimensions (inch) Type Insert
Order Number (Fig.) x
R DC LF DCON LH APMX GAMF° Insert Screw Wrench Insert
| LER1606W20 | 2 6 1.000 4.281 1.250 2.000 1.063 8° | 1 | CS300890T | zTKY08F | CCMX083508ENp | 5 | ||
| a | CS300890T | xTKY08D | ZCMX083508ER | 1 | ||||
| p | ||||||||
| LER2008W20 | 2 8 1.250 4.781 1.250 2.500 1.700 | 8° 35′ 1 | CS350990T | zTKY10F | CCMX09T308ENp | 7 | ||
| a | CS350990T | xTKY10D | ZCMX09T308ER | 1 | ||||
| p | ||||||||
| LER2012W20 | 2 12 1.250 5.531 1.250 3.250 2.480 | 8° 35′ | CS350990T | zTKY10F | CCMX09T308ENp | 11 | ||
| a | 1 | CS350990T | TKY10D | ZCMX09T308ER | 1 | |||
| x | p | |||||||
| LER2415W24 | 3 15 1.500 5.687 1.500 3.000 2.100 | 5° 27′ 1 | CS350990T | zTKY10F | CCMX09T308ENp | 14 | ||
| a | CS350990T | xTKY10D | ZCMX09T308ER | 1 | ||||
| p | ||||||||
| LER3218W32 | 3 18 2.000 6.750 2.000 3.500 2.500 | 5° 52′ 2 | CS350990T | zTKY10F | CCMX09T308ENp | 17 | ||
| a | CS350990T | xTKY10D | ZCMX09T308ER | 1 | ||||
| * | p | |||||||
| INSERTS | Clamp Torque (lbf-in) : CS300890T=8.9, CS350990T=22 | |||||||
| P | Steel | Cutting Conditions (Guide) : | ||||||
| Work Material | M | Stainless Steel | : Stable Cutting : General Cutting : Unstable Cutting | |||||
| K | Cast Iron | |||||||
| Dimensions (inch) Coated Carbide | ||||||||
| Shape | Order Number | Geometry | ||||||
| W1 LE L | IC | RE S | ||||||
| F7030 VP15TF UP20M |
| L | CCMX083508ENA | M | s | a | s | ─ | ─ | ─ | .313 .138 .031 | RE | RE | |
| CCMX09T308ENA | M | aaa | s | ─ | ─ | ─ | .375 .156 .031 | |||||
| AN |
| IC | S | 7° | ||
| * | 80° |
Strong Cutting CCMX09T308ENB M ─ ─ ─ .375 .156 .031 RE RE
| Edge Type | s | s | |
| AN |
| IC | S | 7° | |
| 80° |
| ZCMX083508ERA | M | s | s | .409 .335 .313 | ─ | .137 .031 | RE | L | RE | |||
| ZCMX09T308ERA | M | aaa | s | .472 .433 .375 | ─ | .156 .031 | ||||||
| AN | ||||||||||||
| 10° | LE | S | 7° | |||||||||
| Strong Cutting | * ZCMX09T308ERB | M | .472 .433 .375 | ─ | .156 .031 | L | ||||||
| Edge Type | s | a s | RE | RE | ||||||||
| 10° | LE | S | 7° |
* These inserts are for slotting only when chipping occurs with standard inserts. Feed must be reduced 25%.