Общий каталог Mitsubishi 2020 - 2021 - страница 1368
Навигация
 Каталог Mitsubishi Materials запасные части
 Каталог Mitsubishi Materials резьбонарезной инструмент
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials расточной инструмент
 Каталог Mitsubishi Materials пластины для точения
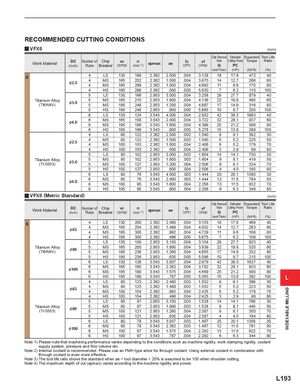
RECOMMENDED CUTTING CONDITIONS
y VFX6 (inch)
| Work Material | DC (inch) | Number of Flutes | Chip Breaker | vc (SFM) | n (min-1) | apmax | ae | fz (IPT) | vf (IPM) | Chip Removal Rate Q (inch3/min) | Estimated Cutting Power PC (HP) | Expected Torque (lbf-ft) | Tool Life Ratio (%) |
| S | 4 | LS | 130 | 199 | 2.362 | 2.500 | .004 | 3.128 | 18 | 17.8 | 472 | 40 | |
| 4 | MS | 165 | 252 | 2.362 | 1.500 | .004 | 3.970 | 14 | 12.7 | 266 | 60 | ||
| &2.5 | 4 | MS | 195 | 298 | 2.362 | 1.000 | .004 | 4.692 | 11 | 9.6 | 170 | 80 | |
| 4 | HS | 195 | 298 | 2.362 | .500 | .005 | 5.630 | 7 | 6.2 | 110 | 100 | ||
| 5 | LS | 130 | 166 | 2.953 | 3.000 | .004 | 3.258 | 29 | 27.7 | 879 | 40 | ||
| Titanium Alloy | 5 | MS | 165 | 210 | 2.953 | 1.800 | .004 | 4.136 | 22 | 19.8 | 495 | 60 | |
| (Ti6Al4V) | &3.0 | 5 | MS | 195 | 248 | 2.953 | 1.200 | .004 | 4.887 | 17 | 14.9 | 316 | 80 |
| 5 | HS | 195 | 248 | 2.953 | .600 | .005 | 5.865 | 10 | 9.7 | 205 | 100 | ||
| 6 | LS | 130 | 124 | 3.543 | 4.000 | .004 | 2.932 | 42 | 39.3 | 1663 | 40 | ||
| 6 | MS | 165 | 158 | 3.543 | 2.400 | .004 | 3.722 | 32 | 28.1 | 937 | 60 | ||
| &4.0 | 6 | MS | 195 | 186 | 3.543 | 1.600 | .004 | 4.399 | 25 | 21.2 | 599 | 80 | |
| 6 | HS | 195 | 186 | 3.543 | .800 | .005 | 5.278 | 15 | 13.8 | 388 | 100 | ||
| 4 | LS | 80 | 122 | 2.362 | 2.500 | .003 | 1.540 | 9 | 9.1 | 392 | 30 | ||
| 4 | MS | 80 | 122 | 2.362 | 1.500 | .003 | 1.540 | 5 | 5.2 | 225 | 50 | ||
| &2.5 | 4 | MS | 100 | 153 | 2.362 | 1.000 | .004 | 2.406 | 6 | 5.2 | 179 | 70 | |
| 4 | HS | 100 | 153 | 2.362 | .500 | .004 | 2.406 | 3 | 2.9 | 99 | 80 | ||
| 5 | LS | 80 | 102 | 2.953 | 3.000 | .003 | 1.604 | 14 | 14.1 | 730 | 30 | ||
| Titanium Alloy | 5 | MS | 80 | 102 | 2.953 | 1.800 | .003 | 1.604 | 9 | 8.1 | 419 | 50 | |
| (Ti-5553) | &3.0 | 5 | MS | 100 | 127 | 2.953 | 1.200 | .004 | 2.506 | 9 | 8.1 | 334 | 70 |
| 5 | HS | 100 | 127 | 2.953 | .600 | .004 | 2.506 | 4 | 4.5 | 185 | 80 | ||
| 6 | LS | 80 | 76 | 3.543 | 4.000 | .003 | 1.444 | 20 | 20.1 | 1380 | 30 | ||
| 6 | MS | 80 | 76 | 3.543 | 2.400 | .003 | 1.444 | 12 | 11.5 | 794 | 50 | ||
| &4.0 | 6 | MS | 100 | 95 | 3.543 | 1.600 | .004 | 2.256 | 13 | 11.5 | 632 | 70 | |
| 6 | HS | 100 | 95 | 3.543 | .800 | .004 | 2.256 | 6 | 6.3 | 349 | 80 |
y VFX6 (Metric Standard) (inch)
| Work Material | DC (mm) | Number of Flutes | Chip Breaker | vc (SFM) | n (min-1) | apmax | ae | fz (IPT) | vf (IPM) | Chip Removal Rate Q (inch3/min) | Estimated Cutting Power PC (HP) | Expected Torque (lbf-ft) | Tool Life Ratio (%) |
| S | 4 | LS | 130 | 200 | 2.362 | 2.480 | .004 | 3.153 | 18 | 17.8 | 468 | 40 | |
| 63 | 4 | MS | 165 | 254 | 2.362 | 1.488 | .004 | 4.002 | 14 | 12.7 | 263 | 60 | |
| & | 4 | MS | 195 | 300 | 2.362 | .992 | .004 | 4.729 | 11 | 9.6 | 168 | 80 | |
| 4 | HS | 195 | 300 | 2.362 | .496 | .005 | 5.675 | 7 | 6.2 | 109 | 100 | ||
| 5 | LS | 130 | 158 | 2.953 | 3.150 | .004 | 3.104 | 29 | 27.7 | 923 | 40 | ||
| Titanium Alloy | &80 | 5 | MS | 165 | 200 | 2.953 | 1.890 | .004 | 3.939 | 22 | 19.8 | 520 | 60 |
| (Ti6Al4V) | 5 | MS | 195 | 236 | 2.953 | 1.260 | .004 | 4.655 | 17 | 14.9 | 332 | 80 | |
| 5 | HS | 195 | 236 | 2.953 | .630 | .005 | 5.586 | 10 | 9.7 | 215 | 100 | ||
| 6 | LS | 130 | 126 | 3.543 | 3.937 | .004 | 2.979 | 42 | 39.3 | 1637 | 40 | ||
| 6 | MS | 165 | 160 | 3.543 | 2.362 | .004 | 3.782 | 32 | 28.1 | 923 | 60 | ||
| &100 | 6 | MS | 195 | 189 | 3.543 | 1.575 | .004 | 4.469 | 25 | 21.2 | 590 | 80 | |
| 6 | HS | 195 | 189 | 3.543 | .787 | .005 | 5.363 | 15 | 13.8 | 382 | 100 | ||
| 4 | LS | 80 | 123 | 2.362 | 2.480 | .003 | 1.552 | 9 | 9.1 | 389 | 30 | ||
| &63 | 4 | MS | 80 | 123 | 2.362 | 1.488 | .003 | 1.552 | 5 | 5.2 | 223 | 50 | |
| 4 | MS | 100 | 154 | 2.362 | .992 | .004 | 2.425 | 6 | 5.2 | 178 | 70 | ||
| 4 | HS | 100 | 154 | 2.362 | .496 | .004 | 2.425 | 3 | 2.9 | 98 | 80 | ||
| 5 | LS | 80 | 97 | 2.953 | 3.150 | .003 | 1.528 | 14 | 14.1 | 766 | 30 | ||
| Titanium Alloy | 80 | 5 | MS | 80 | 97 | 2.953 | 1.890 | .003 | 1.528 | 9 | 8.1 | 440 | 50 |
| (Ti-5553) | & | 5 | MS | 100 | 121 | 2.953 | 1.260 | .004 | 2.387 | 9 | 8.1 | 350 | 70 |
| 5 | HS | 100 | 121 | 2.953 | .630 | .004 | 2.387 | 4 | 4.5 | 194 | 80 | ||
| 6 | LS | 80 | 78 | 3.543 | 3.937 | .003 | 1.467 | 20 | 20.1 | 1358 | 30 | ||
| 6 | MS | 80 | 78 | 3.543 | 2.362 | .003 | 1.467 | 12 | 11.5 | 781 | 50 | ||
| &100 | 6 | MS | 100 | 97 | 3.543 | 1.575 | .004 | 2.292 | 13 | 11.5 | 622 | 70 | |
| 6 | HS | 100 | 97 | 3.543 | .787 | .004 | 2.292 | 6 | 6.3 | 344 | 80 |
Note 1) Please note that machining performance varies depending to the conditions such as machine rigidity, work clamping rigidity, coolant supply system, pressure and flow volume etc. Note 2) Internal coolant is recommended. Please use an FMH type arbor for through coolant. Using external coolant in combination with through coolant is even more effective. Note 3) The tool life ratio shows the standard when ae = tool diameter × 20% is assumed to be 100 when shoulder cutting. Note 4) The maximum depth of cut (apmax) varies according to the machine rigidity and power.