Общий каталог Mitsubishi 2020 - 2021 - страница 1244
Навигация
 Каталог Mitsubishi Materials запасные части
 Каталог Mitsubishi Materials резьбонарезной инструмент
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials расточной инструмент
 Каталог Mitsubishi Materials пластины для точения
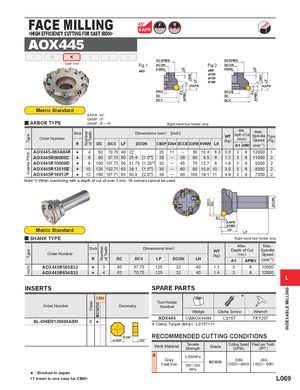
<HIGH EFFICIENCY CUTTING FOR CAST IRON> KAPR
AOX445
| P | M | K | N | S | H | ||
| DCSFMS | DCSFMS |
Cast Iron Fig.1 DCON Fig.2 DCON
KWW KWW
Metric Standard
KAPR :45° GAMP :-5° y ARBOR TYPE GAMF :-9°─ -6°
KAPR KAPR DAH DCCB DC DC DCX DCX
Right hand tool holder only.
| Type | Order Number | R Stock | Number of Teeth | DC | DCX | LF D Di | CON mensions | CBDP (mm) | DAH [inc | DCCB h] | DCSFMS | KWW | L8 | WT (kg) | A1 M Dept ( | APMX ax. h of Cut mm) | Max. Spindle Speed (min-1) | Type (Fig.) |
| h | AOX445-063A04R | s | 4 | 63 | 70.75 | 40 22 | 20 | 11 | ─ | 50 | 10.4 | 6.3 | 0.6 | 3 | 8 | 12000 | 1 | |
| Pitc | AOX445R08006C | s | 6 | 80 | 87.73 | 50 25.4 | [1.0"] | 26 | ─ | 38 | 60 | 9.5 | 6 | 1.2 | 3 | 8 | 11000 | 2 |
| se | AOX445R10008D | s | 8 | 100 | 107.73 | 50 31.75 | [1.25"] | 32 | ─ | 45 | 70 | 12.7 | 8 | 1.8 | 3 | 8 | 9300 | 2 |
| oar | AOX445R12510E | s | 10 | 125 | 132.71 | 63 38.1 | [1.5"] | 35 | ─ | 60 | 80 | 15.9 | 10 | 3.0 | 3 | 8 | 8300 | 2 |
| C | AOX445R16012F | s | 12 | 160 | 167.71 | 63 50.8 | [2.0"] | 38 | ─ | 80 | 100 | 19.1 | 11 | 4.9 | 3 | 8 | 7200 | 2 |
Note 1) When machining with a depth of cut of over 3 mm, 16 corners cannot be used.
DCX DC A1 KAPR APMX Metric Standard LH LF y SHANK TYPE Right hand tool holder only. Max. Max.
| Stock | Dimensions (mm) | Depth of Cut | Spindle | |
| WT |
Order Number (kg) (mm) Speed
| R | Number of T | DC | DCX | LF | DCON | LH | A1 | APMX | (min -1) | |||
| AOX445R503S32 | s | 3 | 50 | 57.75 | 125 | 32 | 40 | 1.1 | 3 | 8 | 13000 | |
| AOX445R634S32 | s | 4 | 63 | 70.75 | 125 | 32 | 40 | 1.4 | 3 | 8 | 12000 | |
| L | ||||||||||||
| INSERTS | SPARE PARTS | |||||||||||
| CBN | ||||||||||||
| Tool Holder | ||||||||||||
| Order Number | Geometry | Number | ||||||||||
| Wedge | Clamp Screw | Wrench | ||||||||||
| AOX445 | CWAOX445N | LS15T | TKY25T |
| SL-ONEN120404ASN | E | s | * | |||
| Clamp Torque (lbf-in) : LS15T=71 | ||||||
| RECOMMENDED CUTTING CONDITIONS | ||||||
| R.016" | ||||||
| ø.500" | .187" |
Tensile Cutting Speed Feed per Tooth
| Work Material | Strength | Grade | (SFM) | (IPT) | |||
| K | 200MPa | ||||||
| Gray | < | 3280 | .004 | ||||
| Cast Iron | BC5030 | (2625 ─4920) | (.002─.006) |
250─ 350 MPa s : Stocked in Japan L069 <1 insert in one case for CBN>