Общий каталог Mitsubishi 2020 - 2021 - страница 1245
Навигация
 Каталог Mitsubishi Materials запасные части
 Каталог Mitsubishi Materials резьбонарезной инструмент
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials расточной инструмент
 Каталог Mitsubishi Materials пластины для точения
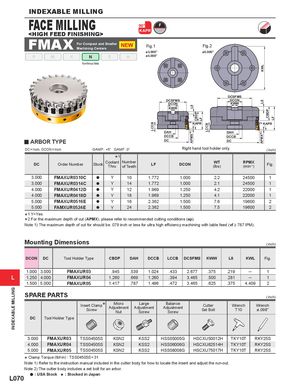
FMAX<HIGH FEED FINISHING> KAPR
| For Compact and Smaller | Fig.1 | Fig.2 |
| Machining Centers | ||
| ø3.000" | ø5.000" |
PP MM KK NN SS HH ø4.000"
Non-ferrous Metal
DCSFMS DCSFMS DCON
| DCSFMS | DCON | KWW | |
| DCON | KWW | ||
| KWW | L8 CBDP |
KAPR KAPR KAPR
| DAH | DAH | DAH | |
| DCCB | DCCB | DCCB | |
| y ARBOR TYPE | DC | DC | DC |
| DC DC=Inch, DC | Order Number ON=Inch | GAMP: Stock | +5° GA 1 Coolant Thru | MF: 0° Number of Teeth | LF | DCON Right hand | WT (lbs) tool holder only. | RPMX (min-1) | Fig. (inc |
| 3.000 | FMAXUR0310C | a | Y | 10 | 1.772 | 1.000 | 2.2 | 24500 | 1 |
| 3.000 | FMAXUR0314C | a | Y | 14 | 1.772 | 1.000 | 2.1 | 24500 | 1 |
| 4.000 | FMAXUR0412D | a | Y | 12 | 1.969 | 1.250 | 4.2 | 22000 | 1 |
| 4.000 | FMAXUR0418D | a | Y | 18 | 1.969 | 1.250 | 4.1 | 22000 | 1 |
| 5.000 | FMAXUR0516E | a | Y | 16 | 2.362 | 1.500 | 7.6 | 19600 | 2 |
| 5.000 | FAMXUR0524E | a | Y | 24 | 2.362 | 1.500 | 7.5 | 19600 | 2 |
*1 Y=Yes
*2 For the maximum depth of cut (APMX), please refer to recommended cutting conditions (ap). Note 1) The maximum depth of cut for should be .079 inch or less for ultra high efficiency machining with table feed (vf ≥ 787 IPM).
Mounting Dimensions
(inch)
| DCON | DC | Tool Holder Type | CBDP | DAH | DCCB | LCCB | DCSFMS | KWW | L8 | KWL | Fig. |
| 1.000 | 3.000 | FMAXUR03 | .945 | .539 | 1.024 | .433 | 2.677 | .375 | .219 | ─ | 1 |
| 1.250 | 4.000 | FMAXUR04 | 1.260 | .669 | 1.260 | .394 | 3.465 | .500 | .281 | ─ | 1 |
| 1.500 | 5.000 | FMAXUR05 | 1.417 | .787 | 1.496 | .472 | 3.465 | .625 | .375 | 4.409 | 2 |
SPARE PARTS
(inch)
| Insert Clamp Screw | Micro Adjustment Nut | Large Adjustment Screw | Balance Adjustment Screw | Cutter Set Bolt | Wrench T10 | Wrench ø.098" | ||
| DC | Tool Holder Type | |||||||
| 3.000 | FMAXUR03 | TSS04505S | KSN2 | KSS2 | HSS05005G | HSCXU50012H | TKY10T | RKY25S |
| 4.000 | FMAXUR04 | TSS04505S | KSN2 | KSS2 | HSS06006G | HSCXU62514H | TKY10T | RKY25S |
| 5.000 | FMAXUR05 | TSS04505S | KSN2 | KSS2 | HSS08008G | HSCXU75017H | TKY10T | RKY25S |