Общий каталог Mitsubishi 2020 - 2021 - страница 944
Навигация
 Каталог Mitsubishi Materials запасные части
 Каталог Mitsubishi Materials резьбонарезной инструмент
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials расточной инструмент
 Каталог Mitsubishi Materials пластины для точения
CARBIDE
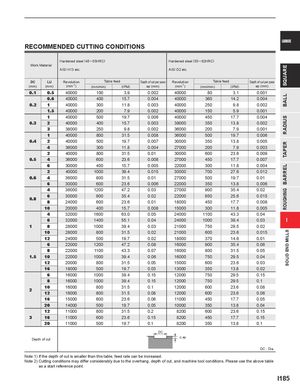
RECOMMENDED CUTTING CONDITIONS
| Work | Material | Hardened steel( AISI H13 etc. | 45─55HRC) | Hardened steel( AISI D2 etc. | 55─62HRC) | ||||
| DC | LU | Revolution | Table | feed | Depth of cut per pass | Revolution | Table | feed | Depth of cut per pass |
| (mm) | (mm) | (min-1) | (mm/min) | (IPM) | ap (mm) | (min-1) | (mm/min) | (IPM) | ap (mm) |
| 0.1 | 0.5 | 40000 | 100 | 3.9 | 0.002 | 40000 | 80 | 3.1 | 0.001 |
| 0.6 | 40000 | 400 | 15.7 | 0.004 | 40000 | 360 | 14.2 | 0.004 | |
| 0.2 | 1 | 40000 | 300 | 11.8 | 0.003 | 40000 | 250 | 9.8 | 0.002 |
| 1.5 | 40000 | 200 | 7.9 | 0.002 | 40000 | 150 | 5.9 | 0.001 | |
| 1 | 40000 | 500 | 19.7 | 0.006 | 40000 | 450 | 17.7 | 0.004 | |
| 0.3 | 2 | 40000 | 400 | 15.7 | 0.003 | 38000 | 350 | 13.8 | 0.002 |
| 3 | 38000 | 250 | 9.8 | 0.002 | 36000 | 200 | 7.9 | 0.001 | |
| 1 | 40000 | 800 | 31.5 | 0.008 | 36000 | 500 | 19.7 | 0.006 | |
| 0.4 | 2 | 40000 | 500 | 19.7 | 0.007 | 30000 | 350 | 13.8 | 0.005 |
| 4 | 36000 | 300 | 11.8 | 0.004 | 27000 | 200 | 7.9 | 0.003 | |
| 2 | 40000 | 800 | 31.5 | 0.01 | 30000 | 600 | 23.6 | 0.009 | |
| 0.5 | 4 | 36000 | 600 | 23.6 | 0.008 | 27000 | 450 | 17.7 | 0.007 |
| 6 | 30000 | 400 | 15.7 | 0.005 | 22000 | 300 | 11.8 | 0.004 | |
| 2 | 40000 | 1000 | 39.4 | 0.015 | 30000 | 700 | 27.6 | 0.012 | |
| 0.6 | 4 | 36000 | 800 | 31.5 | 0.01 | 27000 | 500 | 19.7 | 0.01 |
| 6 | 30000 | 600 | 23.6 | 0.006 | 22000 | 350 | 13.8 | 0.006 | |
| 4 | 36000 | 1200 | 47.2 | 0.03 | 27000 | 900 | 35.4 | 0.02 | |
| 6 | 30000 | 900 | 35.4 | 0.02 | 22000 | 650 | 25.6 | 0.015 | |
| 0.8 | 8 | 24000 | 600 | 23.6 | 0.01 | 18000 | 450 | 17.7 | 0.008 |
| 10 | 20000 | 400 | 15.7 | 0.008 | 15000 | 300 | 11.8 | 0.005 | |
| 4 | 32000 | 1600 | 63.0 | 0.05 | 24000 | 1100 | 43.3 | 0.04 | |
| 6 | 32000 | 1400 | 55.1 | 0.04 | 24000 | 1000 | 39.4 | 0.03 | |
| 1 | 8 | 28000 | 1000 | 39.4 | 0.03 | 21000 | 750 | 29.5 | 0.02 |
| 10 | 28000 | 800 | 31.5 | 0.02 | 21000 | 600 | 23.6 | 0.015 | |
| 12 | 24000 | 500 | 19.7 | 0.02 | 18000 | 370 | 14.6 | 0.01 | |
| 6 | 22000 | 1200 | 47.2 | 0.08 | 16000 | 900 | 35.4 | 0.06 | |
| 8 | 22000 | 1100 | 43.3 | 0.07 | 16000 | 800 | 31.5 | 0.05 | |
| 1.5 | 10 | 22000 | 1000 | 39.4 | 0.06 | 16000 | 750 | 29.5 | 0.04 |
| 12 | 20000 | 800 | 31.5 | 0.05 | 15000 | 600 | 23.6 | 0.03 | |
| 16 | 18000 | 500 | 19.7 | 0.03 | 13000 | 350 | 13.8 | 0.02 | |
| 6 | 16000 | 1000 | 39.4 | 0.15 | 12000 | 750 | 29.5 | 0.15 | |
| 8 | 16000 | 1000 | 39.4 | 0.15 | 12000 | 750 | 29.5 | 0.1 | |
| 10 | 16000 | 800 | 31.5 | 0.1 | 12000 | 600 | 23.6 | 0.08 | |
| 2 | 12 | 16000 | 800 | 31.5 | 0.08 | 12000 | 600 | 23.6 | 0.06 |
| 16 | 15000 | 600 | 23.6 | 0.06 | 11000 | 450 | 17.7 | 0.05 | |
| 20 | 14000 | 500 | 19.7 | 0.05 | 10000 | 350 | 13.8 | 0.04 | |
| 12 | 11000 | 800 | 31.5 | 0.2 | 8200 | 600 | 23.6 | 0.15 | |
| 3 | 16 | 11000 | 600 | 23.6 | 0.15 | 8200 | 450 | 17.7 | 0.15 |
| 20 | 11 | 1 | 1 | 2 | 1 | 1 | |||
| 000 | 500 | 9.7 | 0. | 800 | 350 | 3.8 | 0. | ||
| Dept | h of cut | DC | ap | DC : Dia. |
Note 2) Cutting conditions may differ considerably due to the overhang, depth of cut, and machine tool conditions. Please use the above table as a start reference point.