Общий каталог Mitsubishi 2020 - 2021 - страница 1340
Навигация
 Каталог Mitsubishi Materials запасные части
 Каталог Mitsubishi Materials резьбонарезной инструмент
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials расточной инструмент
 Каталог Mitsubishi Materials пластины для точения
| Cutting Edge | Insert | Ramp | ing | Helical | Milling(Blind | Hole, Flat Botto | m) | Helical Milling | (Through Hole) | |
| Hld | Dit | C Rdi | ||||||||
| oer T | ameer | orner aus RE | Maximum | Minimum Distance | Maximum Hole Diamete | r Maximum Pitch | Minimum Hole Diameter | Maximum Pitch | Minimum Hole Diameter | Maximum Pitch |
| ype | DC (inch) | (inch) | Ramping Angle RMPX | 1 L (inch) | DH max. (inch) | P max. (inch) | DH min. (inch) | P max. (inch) | DH min. (inch) | P max. (inch) |
| .787 | .157 | 17.5° | 1.850 | 1.240 | .394 | 1.252 | .394 | .866 | .039 | |
| [20 mm] | .197 | 16.6° | 2.795 | 1.161 | .236 | 1.224 | .276 | .866 | .039 | |
| .157 | 17.9° | 1.81 | 1.665 | .394 | 1.635 | .394 | 1.269 | .236 | ||
| 1.000 | .197 | 14.7° | 2.24 | 1.587 | .354 | 1.596 | .354 | 1.269 | .197 | |
| 1.102 | .157 | 14.1° | 2.323 | 1.870 | .394 | 1.858 | .394 | 1.417 | .236 | |
| [28 mm] | .197 | 13° | 2.559 | 1.791 | .354 | 1.827 | .354 | 1.417 | .197 | |
| 1250 | .157 | 12.9° | 2.56 | 2.165 | .394 | 2.130 | .394 | 1.762 | .354 | |
| . | .197 | 12.2° | 2.72 | 2.087 | .354 | 2.090 | .354 | 1.762 | .315 | |
| 1.378 | .157 | 10.8° | 3.071 | 2.421 | .394 | 2.402 | .394 | 1.969 | .315 | |
| [35mm] | .197 | 10.2° | 3.268 | 2.343 | .354 | 2.370 | .354 | 1.969 | .315 | |
| .157 | 10.7° | 3.11 | 2.650 | .394 | 2.622 | .394 | 2.261 | .394 | ||
| B | 1.500 | .197 | 10.1° | 3.31 | 2.571 | .354 | 2.583 | .354 | 2.261 | .354 |
| .157 | 6.9° | 4.84 | 3.650 | .394 | 3.621 | .394 | 3.257 | .394 | ||
| 2.000 | .197 | 6.5° | 5.12 | 3.571 | .354 | 3.580 | .354 | 3.256 | .354 | |
| 2500 | .157 | 5.1° | 6.54 | 4.650 | .394 | 4.600 | .394 | 4.258 | .394 | |
| . | .197 | 4.8° | 6.97 | 4.571 | .354 | 4.578 | .354 | 4.257 | .354 | |
| 3000 | .157 | 4.1° | 8.15 | 5.650 | .394 | 5.619 | .394 | 5.258 | .394 | |
| . | .197 | 3.8° | 8.78 | 5.571 | .354 | 5.578 | .354 | 5.258 | .354 | |
| .157 | 2.9° | 11.54 | 7.650 | .394 | 7.618 | .394 | 7.259 | .394 | ||
| 4.000 | .197 | 2.7° | 12.36 | 7.571 | .354 | 7.577 | .354 | 7.258 | .354 | |
| 5000 | .157 | 2.2° | 15.20 | 9.650 | .394 | 9.618 | .394 | 9.260 | .394 | |
| . | .197 | 2.1° | 15.91 | 9.571 | .354 | 9.577 | .354 | 9.259 | .354 |
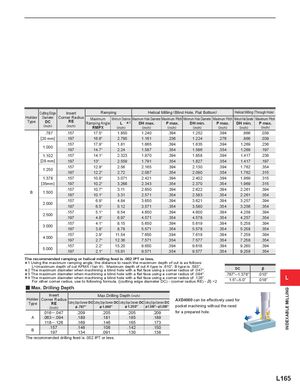
The recommended ramping or helical milling feed is .002 IPT or less.*
1 Using the maximum ramping angle, the distance to reach the maximum depth of cut is as follows:
| DC | β |
| .787"─1.378" | .010" |
| 1.5"─5.0" | .018" |
For other corner radius, use to following formula. {(cutting edge diameter DC) - (corner radius RE) - $} ×2
y Max. Drilling Depth
| Insert | Max.Drilling | Depth(inch) | |||
| Holder Type | Corner Radius RE (inch) | &.787" Cutting Edge DiameterDC | &1.000" Cutting Edge DiameterDC | &1.250" Cutting Edge DiameterD | &1.500"─&5.000" C Cutting Edge DiameterDC |
| .016─.047 | .209 | .205 | .205 | .209 | |
| A | .063─.094 | .189 | .181 | .185 | .189 |
| .118─.126 | .169 | .146 | .165 | .173 | |
| B | .157 | .146 | .106 | .142 | .150 |
| .197 | .134 | .091 | .130 | .138 |
The recommended drilling feed is .002 IPT or less.