Общий каталог Mitsubishi 2020 - 2021 - страница 1409
Навигация
 Каталог Mitsubishi Materials запасные части
 Каталог Mitsubishi Materials резьбонарезной инструмент
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials сверлильные инструменты
 Каталог Mitsubishi Materials расточной инструмент
 Каталог Mitsubishi Materials пластины для точения
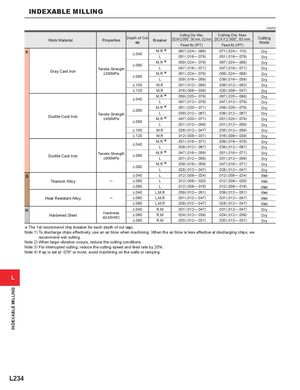
| Cutting Dia. Max. | Cutting Dia. Max. | (inch) | ||||
| Work Material | Properties | Depth of Cut ap | Breaker | DCX=2.000", 50 mm, 52 mm Feedfz(IPT) | DCX >2.500", 63 mm Feedfz(IPT) | Cutting Mode |
| K | ≤040 | M,R | .067(.024─.098) | .071(.024─.110) | Dry | |
| . | L | .051(.016─.079) | .051(.016─.079) | Dry | ||
| ≤060 | M,R | .059(.024─.079) | .067(.024─.098) | Dry | ||
| Tensile Strength | . | L | .047(.016─.071) | .047(.016─.071) | Dry | |
| Gray Cast Iron | ≤350MPa | ≤080 | M,R | .051(.024─.079) | .059(.024─.098) | Dry |
| . | L | .039(.016─.059) | .039(.016─.059) | Dry | ||
| ≤.100 | M,R | .031(.012─.059) | .039(.012─.063) | Dry | ||
| ≤.120 | M,R | .016(.008─.039) | .020(.008─.047) | Dry | ||
| ≤040 | M,R | .059(.020─.079) | .067(.020─.098) | Dry | ||
| . | L | .047(.012─.079) | .047(.012─.079) | Dry | ||
| ≤060 | M,R | .051(.020─.071) | .059(.020─.079) | Dry | ||
| Tensile Strength | . | L | .039(.012─.067) | .039(.012─.067) | Dry | |
| Ductile Cast Iron | ≤450MPa | ≤080 | M,R | .047(.020─.071) | .051(.020─.079) | Dry |
| . | L | .031(.012─.059) | .031(.012─.059) | Dry | ||
| ≤.100 | M,R | .028(.012─.047) | .035(.012─.059) | Dry | ||
| ≤.120 | M,R | .012(.008─.031) | .016(.008─.039) | Dry | ||
| ≤040 | M,R | .051(.016─.071) | .059(.016─.079) | Dry | ||
| . | L | .039(.012─.067) | .039(.012─.067) | Dry | ||
| Dtil Ct I | Tensile Strength | ≤060 | M,R | .047(.016─.059) | .051(.016─.071) | Dry |
| uce as ron | ≤800MPa | . | L | .031(.012─.059) | .031(.012─.059) | Dry |
| ≤080 | M,R | .039(.016─.059) | .047(.016─.071) | Dry | ||
| . | L | .028(.012─.047) | .028(.012─.047) | Dry | ||
| S | ≤.040 | L | .012(.008─.024) | .012(.008─.024) | Wet | |
| Titanium Alloy | ─ | ≤.060 | L | .012(.008─.020) | .012(.008─.020) | Wet |
| ≤.080 | L | .012(.008─.016) | .012(.008─.016) | Wet | ||
| ≤.040 | L,M,R | .039(.012─.051) | .039(.012─.051) | Wet | ||
| Heat Resistant Alloy | ─ | ≤.060 | L,M,R | .031(.012─.047) | .031(.012─.047) | Wet |
| ≤.080 | L,M,R | .028(.012─.047) | .028(.012─.047) | Wet | ||
| H | ≤.040 | R,M | .031(.012─.047) | .031(.012─.047) | Dry | |
| Hardened Steel | Hardness 40-55HRC | ≤.060 | R,M | .024(.012─.039) | .024(.012─.039) | Dry |
| ≤.080 | R,M | .020(.012─.031) | .020(.012─.031) | Dry |
* The 1st recommend chip breaker for each depth of cut (ap). Note 1) To discharge chips effectively, use an air blow when machining. When the air blow is less effective at discharging chips, we recommend wet cutting. Note 2) When large vibration occurs, reduce the cutting conditions. Note 3) For interrupted cutting, reduce the cutting speed and feed rate by 20%. Note 4) If ap is set at .079" or more, avoid machining on the walls or ramping.