Каталог SGS микро инструмент 2021 - страница 87
Навигация
 Каталог SGS фрезы для алюминия S-carb
 Каталог SGS монолитный инструмент из композитных материалов
 Каталог SGS инструмент для обработки алюминия
 Общий каталог SGS 2018
 Общий каталог SGS 2021
 Каталог SGS фрезы для труднообрабатываемых материалов Series 33
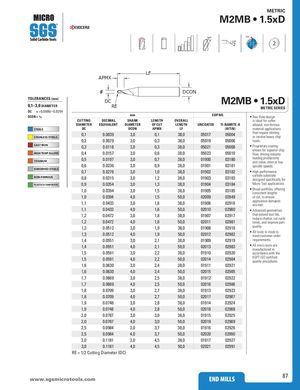
M2MB • 1 .5xD
30° POS 15° 2
| APMX | LF | DCON | . | . | ||||
| TOLERANCES(mm) 0,1–3,0DIAMETER DC =+0,0000/–0,0254 | DC RE | M2M . | B • 1 .5xD METRIC SERIES | |||||
| mm | EDP | NO. | ||||||
| DCON =h6 | CUTTING DIAMETER | DECIMAL EQUIVALENT | SHANK DIAMETER | LENGTH OF CUT | OVERALL LENGTH | UNCOATED | TI-NAMITE-A | • Two flute design is ideal for softer alloyed, non-ferrous |
| STEELS | DC | DCON | APMX | LF | (AlTiN) | material applications | ||
| STAINLESS STEELS | 0,1 | 0.0039 | 3,0 | 0,1 | 38,0 | 05017 | 05004 | that require slotting or involve heavy chip |
| 0,2 | 0.0079 | 3,0 | 0,3 | 38,0 | 05019 | 05006 | loads. | |
| CAST IRON | 0,3 | 0.0118 | 3,0 | 0,3 | 38,0 | 05021 | 05008 | • Proprietary coating llfihi |
| HIGH TEMP ALLOYS | 0,4 | 0.0157 | 3,0 | 0,6 | 38,0 | 05023 | 05010 | aows or superor cp flow, driving industry |
| TITANIUM | 0,5 | 0.0197 | 3,0 | 0,7 | 38,0 | 01900 | 03180 | leading productivity and value even at low |
| 0,6 | 0.0236 | 3,0 | 0,9 | 38,0 | 01901 | 03181 | , spindle speeds. | |
| HARDENED STEELS | 0,7 | 0.0276 | 3,0 | 1,0 | 38,0 | 01902 | 03182 | • High performance |
| NON-FERROUS | 0,8 | 0.0315 | 3,0 | 1,2 | 38,0 | 01903 | 03183 | carbide substrate designed specifically for |
| PLASTICS/COMPOSITES | 0,9 | 0.0354 | 3,0 | 1,3 | 38,0 | 01904 | 03184 | Micro Tool applications. |
| 1,0 | 0.0394 | 3,0 | 1,5 | 38,0 | 01905 | 03185 | • Broad portfolio, offering consistent lenths | |
| 1,0 | 0.0394 | 4,0 | 1,5 | 50,0 | 02009 | 02849 | g of cut, to ensure | |
| 1,1 | 0.0433 | 3,0 | 1,6 | 38,0 | 01906 | 02916 | application demands are met. | |
| 1,1 | 0.0433 | 4,0 | 1,6 | 50,0 | 02010 | 02980 | • Advanced geometries | |
| 1,2 | 0.0472 | 3,0 | 1,8 | 38,0 | 01907 | 02917 | that extend tool life, dhtttl | |
| 1,2 | 0.0472 | 4,0 | 1,8 | 50,0 | 02011 | 02981 | reuce caer, cu cyce times, and improve part | |
| 1,3 | 0.0512 | 3,0 | 1,9 | 38,0 | 01908 | 02918 | quality. | |
| 1,3 | 0.0512 | 4,0 | 1,9 | 50,0 | 02012 | 02982 | • All tools in stock to meet customer order | |
| 1,4 | 0.0551 | 3,0 | 2,1 | 38,0 | 01909 | 02919 | requirements. | |
| 1,4 | 0.0551 | 4,0 | 2,1 | 50,0 | 02013 | 02983 | • All micro tools are manufactured in | |
| 1,5 | 0.0591 | 3,0 | 2,2 | 38,0 | 01910 | 02920 | accordance with the | |
| 1,5 | 0.0591 | 4,0 | 2,2 | 50,0 | 02014 | 02984 | KSPT ISO certified quality procedures. | |
| 1,6 | 0.0630 | 3,0 | 2,4 | 38,0 | 01911 | 02921 | ||
| 1,6 | 0.0630 | 4,0 | 2,4 | 50,0 | 02015 | 02985 | ||
| 1,7 | 0.0669 | 3,0 | 2,5 | 38,0 | 01912 | 02922 | ||
| 1,7 | 0.0669 | 4,0 | 2,5 | 50,0 | 02016 | 02986 | ||
| 1,8 | 0.0709 | 3,0 | 2,7 | 38,0 | 01913 | 02923 | ||
| 1,8 | 0.0709 | 4,0 | 2,7 | 50,0 | 02017 | 02987 | ||
| 1,9 | 0.0748 | 3,0 | 2,8 | 38,0 | 01914 | 02924 | ||
| 1,9 | 0.0748 | 4,0 | 2,8 | 50,0 | 02018 | 02988 | ||
| 2,0 | 0.0787 | 3,0 | 3,0 | 38,0 | 01915 | 02925 | ||
| 2,0 | 0.0787 | 4,0 | 3,0 | 50,0 | 02019 | 02989 | ||
| 2,5 | 0.0984 | 3,0 | 3,7 | 38,0 | 01916 | 02926 | ||
| 2,5 | 0.0984 | 4,0 | 3,7 | 50,0 | 02020 | 02990 | ||
| 3,0 | 0.1181 | 3,0 | 4,5 | 38,0 | 01917 | 02927 | ||
| 3,0 | 0.1181 | 4,0 | 4,5 | 50,0 | 02021 | 02991 |
RE = 1/2 Cutting Diameter (DC)