| Описание: Стандар | тные принадлежности Специа | льные принадлежности | @ Исполнение стан | ка под заказ | Невозможное | исполнение станка |
| MULTICUT Токарные шпиндели | | 500i 630/1500 630/3000 630/4500 630/6000 | MULTICUT Магазин инструментов | | | 500i 630/1500 630/3000 630/4500 630/6000 |
| 3500 мин-1 A8,59 кВт -1 | | | 81 шт. | HSK-T63,Capto C6 | |
| Главный шпиндель | 2800 мин A11,28 кВт 2800-1 A1141 В | | | 66 шт. 44 | HSK-T63,Capto C6 HSKT100CC8 | |
| Контршпиндель | мин ,кт 3500 мин-1 A8,59 кВт 2800 мин-1 A1128 кВт | | Количество инструментов в магазине | шт. 80 шт. 120 шт. | -,apto HSK-T100,Capto C8 HSK-T63/100Capto C6/C8 | |
| , 2800 мин-1 A11,43 кВт | | | 180 шт. | , HSK-T63,Capto C6 | |
| Охлаждениедвигателя | | | Автоматическая смена б | 3 шт. | 1500 мм / ø125 мм | |
| Синхронизация шпинделей Контршпиндель сфункцией з | адней бабки | | орштанг Охлаждение ирабочее прост | ранство | | |
| Система зажатия заготовки | 315 мм A8 | | Внешнее охлаждение инстру фильтрацией | мента с | 7 бар | |
| Гидравлический патрон | 400 мм A8,A11 500 мм A11 | | Внутреннее охлаждение инс фильтрацией | трумента с | 20 бар | |
| главный шпиндель | 630 мм A11 800 мм A11 | | Внутреннее охлаждение инс фильтрацией | трумента с | 70 бар | |
| | | Внутреннее охлаждение инс | трумента воздухом | | @ @ @ @ @ |
| Гй | 315 мм A8 400 мм A8,A11 | | Внешнее охлаждение инстру Охлаждение СОЖ | мента воздухом | | @ @ @ @ @ |
| идравлически патрон | 500 мм A11 | | О | й | 7 б | |
| контршпиндель | 630 мм A11 800 A11 | | хлаждение инструментов н Охлаждение инструментов н | жне головки ижней головки | ар 17 бар | |
| Задняя бабка | мм Mo6 | | Автоматический обмыврабо Ручной обмыврабочего прос | чего пространства транства | | |
| Цилиндрзажатия не проходн Цилиндрзажатия проходной | ойдля главного шпинделя для главного шпинделя | | Освещениерабочего простр | анства | | |
| Цилиндрзажатия не проходн | ойдля контршпинделя | | Смотровые окна Визипорт Фильтрмасляного тумана | | | |
| Цилиндрзажатия проходной Регулируемоедавлениедля з | для контршпинделя ажатия в патроне | | Транспортерстружки Измерения | | | |
| Дварегулируемыхдавления Центральный обдув кулачков | для зажатия в патроне - главный шпиндель | | Инструментальный зонд руч | ной | | |
| й б | | | Инструментальный зондавт | матический | | |
| Центральны одув кулачков Другой обдув кулачков | - контршпиндель | @ @ @ @ @ | Контактный зонд для измере Управление, функции,ПО | ния заготовки | | |
| Жесткие кулачки по заказу Мягкие кулачки по заказу | | | Автоматическое выключение | станка | | |
| Вращающийся центр в | | | Сигнализация состояния ста | нка - маяк | | |
| контршпиндель | Mo6 | | Автоматическое открытиед Индикациярегулярного пров | верей едения техобслуж | ивания | |
| Ценрв заднюю бабку | Mo6 | | USB коннектор | | | |
| Фланец дляуниверсального | поводковогоцентра | | Ethernet ката | | | |
| Универсальный поводковыйц Цанговый зажимвключаяца | ентр нги(1 шт) | | р Регулируемая панельуправл | ения | | |
| , Самоцентиющийся люнет | . SR 5 (ø45 мм - ø310 мм;ø530 мм) | | Дистанционноеуправление с Система автоматическойце | маховиком, циф нтральной смазки | ровой экран | |
| рру с ЧПУ с выдвижением; | SR 5 (ø45 мм - ø310 мм;ø595 мм) SR 5.1 (ø85 мм - ø350 мм;ø480 мм) | | Кондиционер распредшкафа | | | |
| ограничение диаметра | SR 5.1 (ø85 мм - ø350 мм;ø630 мм) | | Дистанционнаядиагностика | | | |
| заготовки | K51 (ø100 мм - ø410 ммø630 мм) | | MAS Machine Monitor | | | |
| Самоцентрирующийся люнет | . ; K6 (ø125 мм - ø460 мм;ø460 мм) | | MAS GSM Monitor Диагностика процессарезан | ия(толькодля шп | инделя 12 000 мин-1) | |
| с ЧПУ без выдвижения; ограничение диаметра заготовки | K6.1 (ø215 мм - ø510 мм; ø510 мм) | | Siemens ShopTurn Измерительная система | | | |
| Максимальное количество | 1 шт. | | Прямое измерение по оси X | / Y / Z инструмент | ального шпинделя | |
| люнетов на станке, включая | 2 шт. | | Прямое измерение по оси X Пямое измеение по оси Z | нижней головки ижней гоовки | | |
| нижнюю головку Механизм подачи прутков + | 3 шт. приспособлениедля механизма подачи | | р р Непрерывноуправляемая ос | л ь B | | |
| Направляющая прутков | | | Прямое измерение по оси B | | | |
| Манипуляторвкладывания и Кеплениеежих инстм | извлечения заготовок нтов | | Непрерывно управляемая ос | ь C Главный шпи Контшпине | ндель ль | |
| р рущ ру | 12 000 мин-1 13 кВт,HSK-T63 | | Прямое измерение по оси C | рд Главный шпи | ндель | |
| 12 000 мин-1 13 кВт,Capto C6 | | | Контршпинде | ль | |
| 12 000 мин-1 25 кВт,HSK-T63 12 000 мин-1 25 кВт,Capto C6 -1 | | Прочее Инструкция по эксплуатации | ,техобслуживани | ю станка | |
| Инструментальный шпиндель | 10 000 мин 37 кВт,HSK-T100 10 000 мин-1 37 кВт,Capto C8 | | Ручные инструменты Элементыдляустановки и к | репления станка | | |
| 6 500 мин-1 29 кВт,HSK-T100 6 500 мин-1 29 кВтCapto C8 | | Педалиуправления Шаблондляфундаментного | плана станка | | |
| , 3 500 мин-1 38 кВтHSK-T100 | | Подъемноеустройство | | | |
| , 3 500 мин-1 38 кВт,Capto C8 | | Обогрев эксплуатационных ж | идкостей | | |
| Нижняя головка | | | Винтовой компрессорвоздух | а | | |
| Глубокое сверление / | Инструментальным шпинделем С салазок оси X | | Контейнер для стружки Элементы интегрированной | безопасности | | |
| токарная обработка | Контршпинделем | @ | Ограждение кабинетного тип | а | | |
| Активное охлаждение привод | а инструментального шпинделя и оси B | | Предохранительное стекло | | | |
| Манипуляторвкладывания и | извлечения заготовок | @ @ @ @ @ | Автоматическое закрытиедв Контроль зажатия заготовки | ерей в патроне | | |
 Фрезерные станки KOVOSVIT серии MCU 450
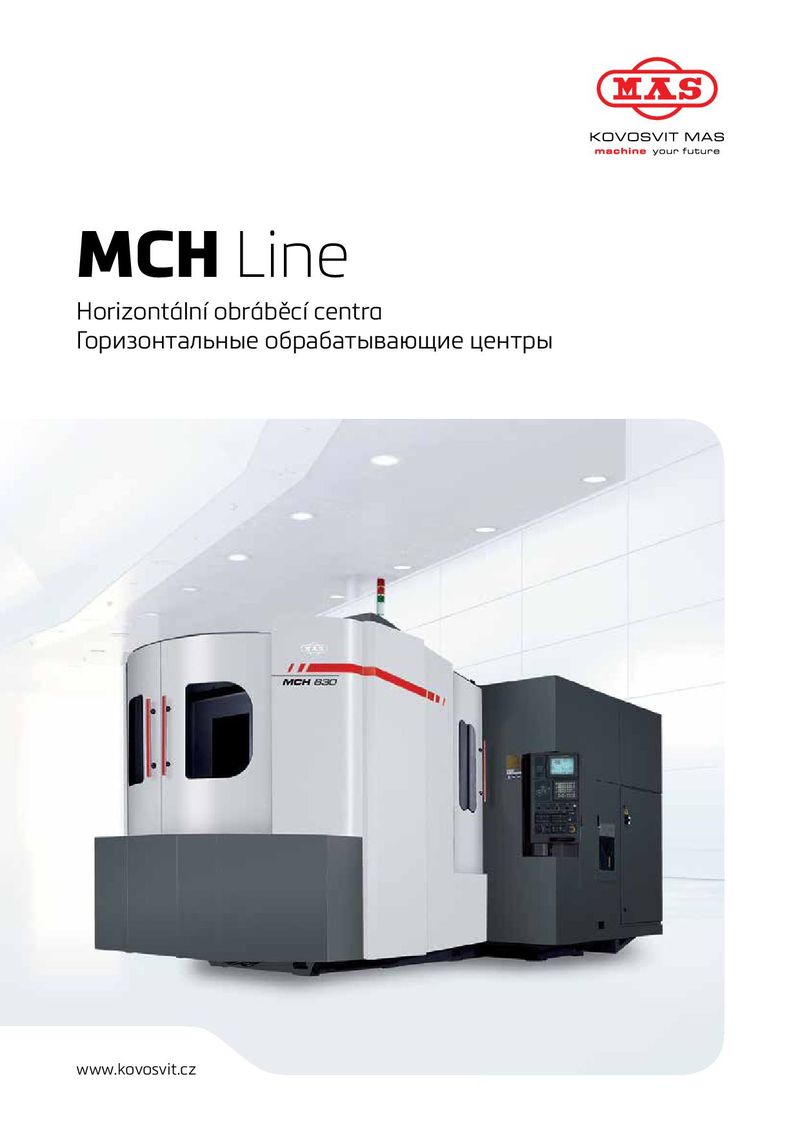 Фрезерные станки KOVOSVIT серии MCH
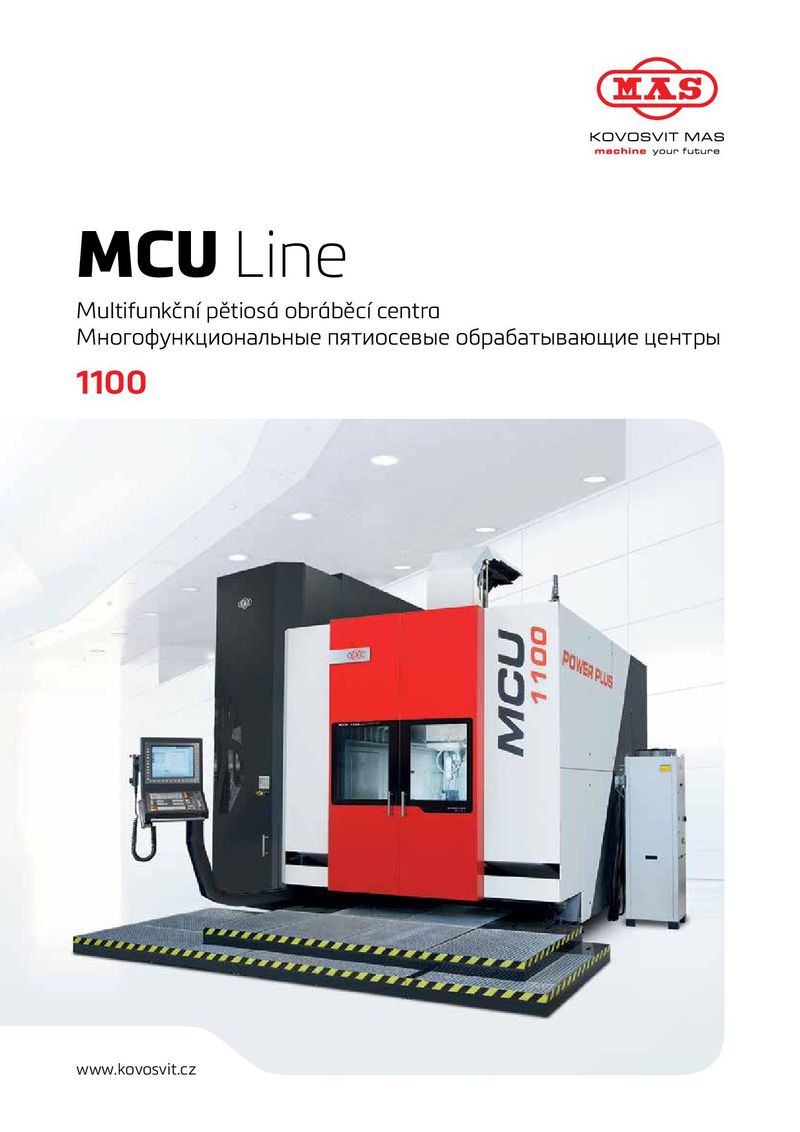 Фрезерные станки KOVOSVIT серии MCU 1100
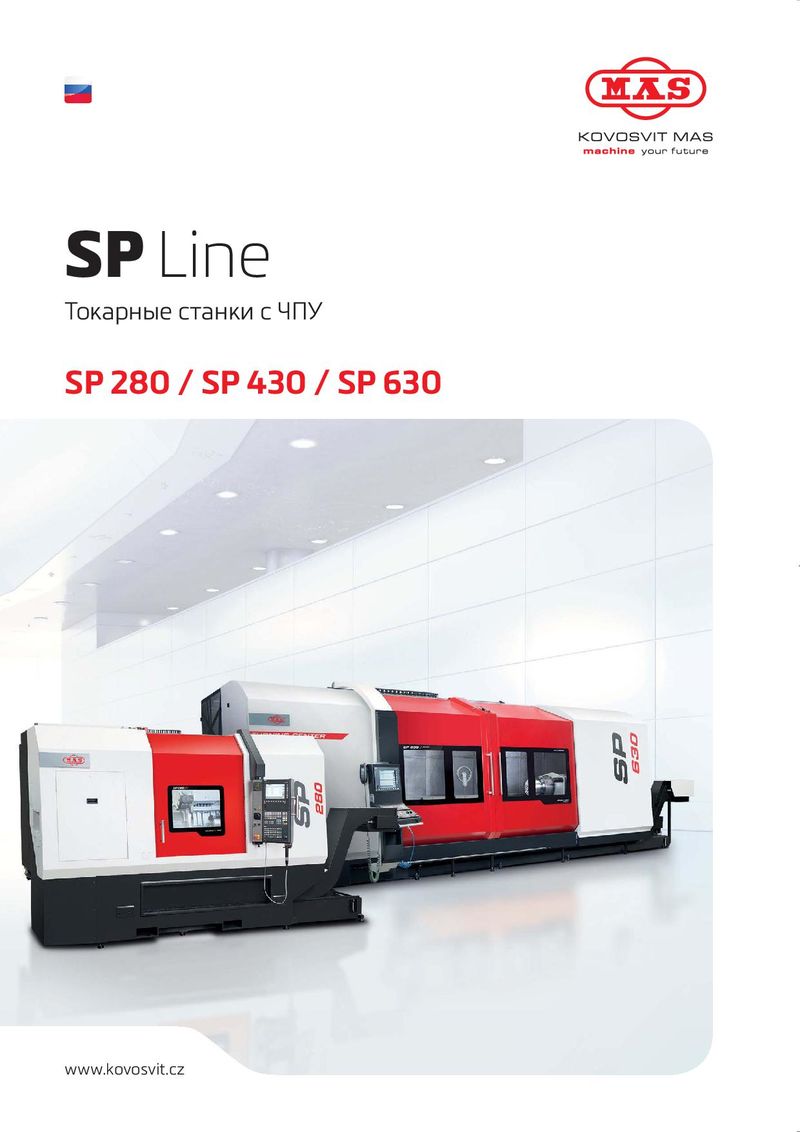 Токарные станки KOVOSVIT серии SP
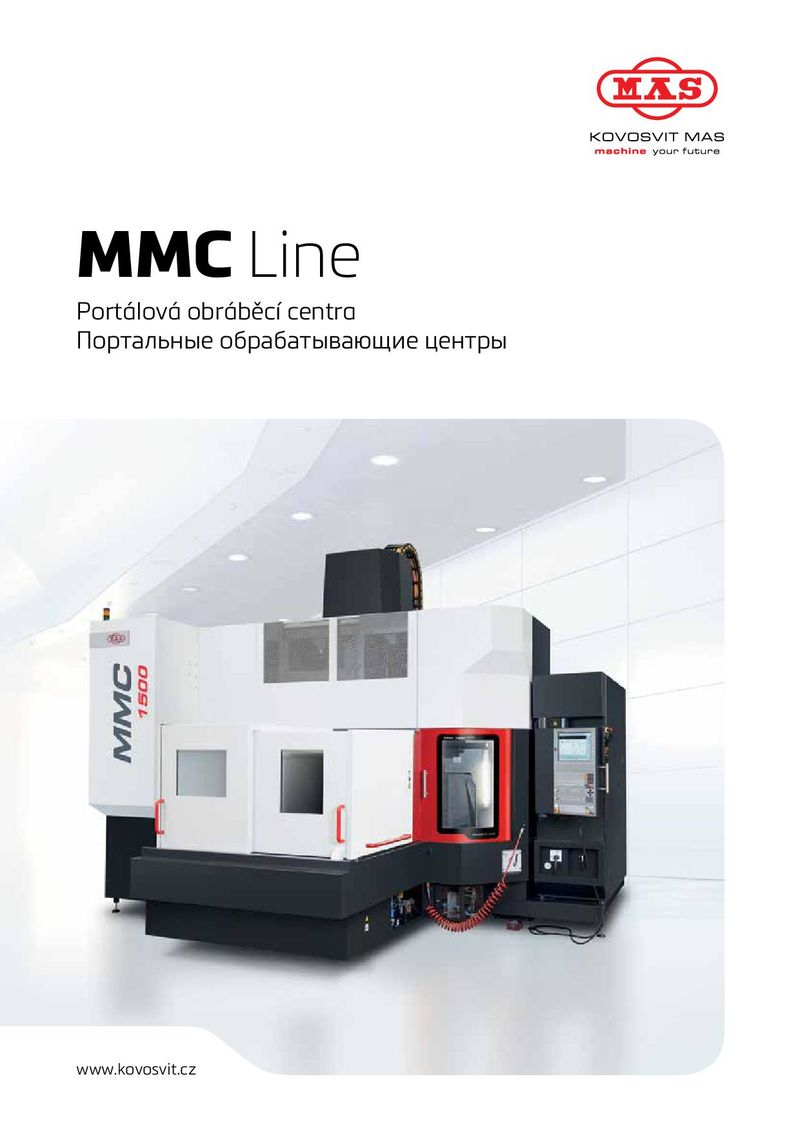 Портальные обрабатывающие центры KOVOSVIT серии MMC
