Каталог Kennametal инновации 2020.2 - страница 18
Навигация
 Пластины с геометрией FV для токарной обработки Kennametal 2023
 Основной каталог Kennametal вращающиеся инструменты 2018
 Монолитные концевые фрезы Kennametal 2024
 Цанги ER с внутренним охлаждением Kennametal 2024
 Основной каталог Kennametal невращающиеся инструменты
- Оглавление
- Техническая поддержка и сервис
- Контактная информация
- Информация о комплектующих и принадлежностях • Электронный каталог
- Цельные концевые фрезы
- HARVI I TE
- KOR 5
- Duo-Lock
- Обработка отверстий
- KSEM PLUS • HPF пластины
- Точение
- KBH10B & KBH20B • Сплавы из PcBN для точения закаленных деталей
- Beyond Evolution
- Инструментальные системы
- Цанговые патроны ER
- Общая информация
- Описания сплавов
- Пояснение к заголовкам таблиц
- Перекрестные ссылки на материалы
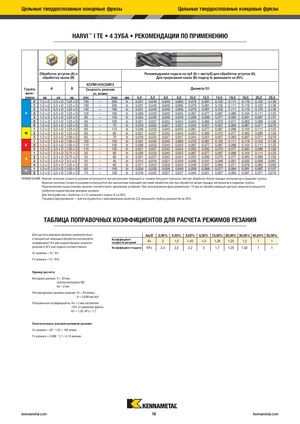
HARVI™ I TE • 4 ЗУБА • РЕКОМЕНДАЦИИ ПО ПРИМЕНЕНИЮ
Обработка уступов (A) и Рекомендуемая подача на зуб (fz = мм/зуб) для обработки уступов (A). обработка пазов (B) Для прорезания пазов (B) подачу fz уменьшите на 20%. KCPM15/KCSM15
| Группа | A | B | Скорость резания | Диаметр D1 | |
| мате- | vc, м/мин |
| риала | ap | ap ae min | max | мм | 4,0 | 5,0 | 6,0 | 8,0 | 10,0 | 12,0 | 14,0 | 16,0 | 18,0 | 20,0 | 25,0 | ||
| 0 | 1,5 x D 0,5 x D 1,25 x D | 150 | – | 200 | fz | 0,031 | 0,040 | 0,048 | 0,066 | 0,079 | 0,091 | 0,102 | 0,111 | 0,119 | 0,125 | 0,136 | |
| 1 | 1,5 x D 0,5 x D 1,25 x D | 150 | – | 200 | fz | 0,031 | 0,040 | 0,048 | 0,066 | 0,079 | 0,091 | 0,102 | 0,111 | 0,119 | 0,125 | 0,136 | |
| 2 | 1,5 x D 0,5 x D 1,25 x D | 140 | – | 190 | fz | 0,031 | 0,040 | 0,048 | 0,066 | 0,079 | 0,091 | 0,102 | 0,111 | 0,119 | 0,125 | 0,136 | |
| P | 3 | 1,5 x D 0,5 x D 1,25 x D | 120 | – | 160 | fz | 0,026 | 0,033 | 0,040 | 0,055 | 0,067 | 0,077 | 0,087 | 0,096 | 0,104 | 0,111 | 0,125 |
| 4 | 1,5 x D 0,5 x D 1,25 x D | 90 | – | 150 | fz | 0,024 | 0,030 | 0,036 | 0,049 | 0,059 | 0,069 | 0,077 | 0,084 | 0,091 | 0,097 | 0,107 | |
| 5 | 1,5 x D 0,5 x D 1,25 x D | 60 | – | 100 | fz | 0,021 | 0,027 | 0,032 | 0,044 | 0,053 | 0,062 | 0,070 | 0,077 | 0,083 | 0,089 | 0,100 | |
| 6 | 1,5 x D 0,5 x D 1,25 x D | 50 | – | 75 | fz | 0,018 | 0,022 | 0,027 | 0,037 | 0,044 | 0,051 | 0,057 | 0,063 | 0,067 | 0,071 | 0,078 | |
| 1 | 1,5 x D 0,5 x D 1,25 x D | 90 | – | 115 | fz | 0,026 | 0,033 | 0,040 | 0,055 | 0,067 | 0,077 | 0,087 | 0,096 | 0,104 | 0,111 | 0,125 | |
| M | 2 | 1,5 x D 0,5 x D 1,25 x D | 60 | – | 80 | fz | 0,021 | 0,027 | 0,032 | 0,044 | 0,053 | 0,062 | 0,070 | 0,077 | 0,083 | 0,089 | 0,100 |
| 3 | 1,5 x D 0,5 x D 1,00 x D | 60 | – | 70 | fz | 0,018 | 0,022 | 0,027 | 0,037 | 0,044 | 0,051 | 0,057 | 0,063 | 0,067 | 0,071 | 0,078 | |
| 1 | 1,5 x D 0,5 x D 1,00 x D | 120 | – | 150 | fz | 0,031 | 0,040 | 0,048 | 0,066 | 0,079 | 0,091 | 0,102 | 0,111 | 0,119 | 0,125 | 0,136 | |
| K | 2 | 1,5 x D 0,5 x D 1,00 x D | 110 | – | 140 | fz | 0,026 | 0,033 | 0,040 | 0,055 | 0,067 | 0,077 | 0,087 | 0,096 | 0,104 | 0,111 | 0,125 |
| 3 | 1,5 x D 0,5 x D 1,00 x D | 110 | – | 130 | fz | 0,021 | 0,027 | 0,032 | 0,044 | 0,053 | 0,062 | 0,070 | 0,077 | 0,083 | 0,089 | 0,100 | |
| 1 | 1,5 x D 0,3 x D 0,75 x D | 50 | – | 90 | fz | 0,026 | 0,033 | 0,040 | 0,055 | 0,067 | 0,077 | 0,087 | 0,096 | 0,104 | 0,111 | 0,125 | |
| 2 | 1,5 x D 0,3 x D 0,75 x D | 50 | – | 80 | fz | 0,021 | 0,027 | 0,032 | 0,044 | 0,053 | 0,062 | 0,070 | 0,077 | 0,083 | 0,089 | 0,100 | |
| S | |||||||||||||||||
| 3 | 1,5 x D 0,5 x D 0,5 x D | 25 | – | 40 | fz | 0,014 | 0,018 | 0,021 | 0,029 | 0,035 | 0,041 | 0,046 | 0,051 | 0,055 | 0,059 | 0,067 | |
| 4 | 1,5 x D 0,5 x D 1,25 x D | 50 | – | 60 | fz | 0,017 | 0,023 | 0,028 | 0,040 | 0,049 | 0,057 | 0,064 | 0,071 | 0,076 | 0,082 | 0,092 | |
| 1 | 1,5 x D 0,5 x D 1,00 x D | 80 | – | 140 | fz | 0,024 | 0,030 | 0,036 | 0,049 | 0,059 | 0,069 | 0,077 | 0,084 | 0,091 | 0,097 | 0,107 | |
| H | |||||||||||||||||
| 2 | 1,5 x D 0,2 x D 1,00 x D | 70 | – | 120 | fz | 0,018 | 0,022 | 0,027 | 0,037 | 0,044 | 0,051 | 0,057 | 0,063 | 0,067 | 0,071 | 0,078 |
ПРИМЕЧАНИЕ. Нижнее значение скорости резания используется при выполнении операций со съемом большого припуска или при обработке более твердых материалов в пределах группы. Верхнее значение скорости резания используется при выполнении операций чистовой обработки или при обработке менее твердых материалов в пределах группы. Перечисленные выше режимы резания соответствуют идеальным условиям. При использовании фрез диаметром >12 мм на обрабатывающих центрах невысокой мощности требуется корректировка режимов резания.
Для инструментов с вылетом >5 x D уменьшите подачу fz на 30%. Торцевое фрезерование — для инструментов с максимальным вылетом (L3) уменьшите глубину резания Ae на 30%.
ТАБЛИЦА ПОПРАВОЧНЫХ КОЭФФИЦИЕНТОВ ДЛЯ РАСЧЕТА РЕЖИМОВ РЕЗАНИЯ
| Для расчета режимов резания применительно | Ae/D | 2,00% | 4,00% | 5,00% | 8,00% | 10,00% 20,00% 30,00% 40,00% 50,00% | |||||
| к конкретной операции обработки используйте | Коэффициент | ||||||||||
| Kv | 2 | 1,5 | 1,45 | 1,4 | 1,35 | 1,25 | 1,2 | 1 | 1 | ||
| коэффициент KV для корректировки скорости | скорости резания | ||||||||||
| резания и KFz для подачи соответственно. | Коэффициент подачи | KFz | 2,4 | 2,3 | 2,2 | 2 | 1,7 | 1,25 | 1,02 | 1 | 1 |
Vc нoвинкa = Vc * Kv Fz нoвинкa = Fz * KFz
Пример расчета: Исходные данные: D = 20 мм; группа материала M2; Ae = 2 мм Рекомендуемые режимы резания: Vc = 80 м/мин; fz = 0,089 мм/зуб Поправочные коэффициенты: Ae = 2 мм составляет 10% от диаметра фрезы; Kv = 1,35; KFz = 1,7
Окончательные значения режимов резания: Vc нoвинкa = 80 * 1,35 = 108 м/мин Fz нoвинкa = 0,089 * 1,7 = 0,15 мм/мин