Общий каталог Dormer Pramet 2017 - страница 861
Навигация
 Каталог Dormer Pramet токарная обработка 2021 - 2022
 Каталог Dormer Pramet обработка отверстий 2021 - 2022
 Общий каталог Dormer Pramet 2018
 Брошюра Dormer Pramet новинки 2021
 Общий каталог Dormer Pramet 2016
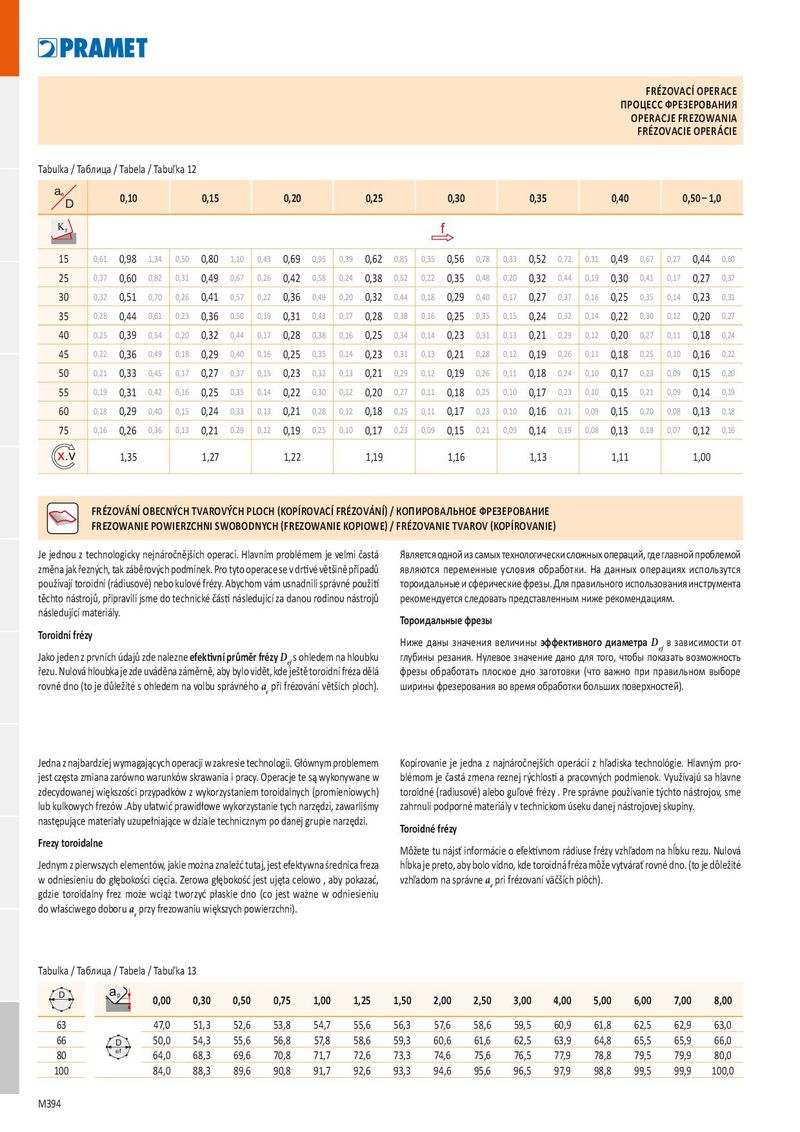
ПРОЦЕСС ФРЕЗЕРОВАНИЯ OPERACJE FREZOWANIA FRÉZOVACIE OPERÁCIE Tabulka / Таблица / Tabela / Tabuľka 12
| ae D | 0,10 | 0,15 | 0,20 | 0,25 | 0,30 | 0,35 | 0,40 | 0 | ,50 – 1,0 | ||||||||||||||
| Kr | f | ||||||||||||||||||||||
| 15 | 0,61 | 0,98 | 1,34 | 0,50 | 0,80 | 1,10 | 0,43 | 0,69 | 0,95 | 0,39 | 0,62 | 0,85 | 0,35 | 0,56 | 0,78 | 0,33 | 0,52 | 0,72 | 0,31 | 0,49 | 0,67 | 0,27 | 0,44 0,60 |
| 25 | 0,37 | 0,60 | 0,82 | 0,31 | 0,49 | 0,67 | 0,26 | 0,42 | 0,58 | 0,24 | 0,38 | 0,52 | 0,22 | 0,35 | 0,48 | 0,20 | 0,32 | 0,44 | 0,19 | 0,30 | 0,41 | 0,17 | 0,27 0,37 |
| 30 | 0,32 | 0,51 | 0,70 | 0,26 | 0,41 | 0,57 | 0,22 | 0,36 | 0,49 | 0,20 | 0,32 | 0,44 | 0,18 | 0,29 | 0,40 | 0,17 | 0,27 | 0,37 | 0,16 | 0,25 | 0,35 | 0,14 | 0,23 0,31 |
| 35 | 0,28 | 0,44 | 0,61 | 0,23 | 0,36 | 0,50 | 0,19 | 0,31 | 0,43 | 0,17 | 0,28 | 0,38 | 0,16 | 0,25 | 0,35 | 0,15 | 0,24 | 0,32 | 0,14 | 0,22 | 0,30 | 0,12 | 0,20 0,27 |
| 40 | 0,25 | 0,39 | 0,54 | 0,20 | 0,32 | 0,44 | 0,17 | 0,28 | 0,38 | 0,16 | 0,25 | 0,34 | 0,14 | 0,23 | 0,31 | 0,13 | 0,21 | 0,29 | 0,12 | 0,20 | 0,27 | 0,11 | 0,18 0,24 |
| 45 | 0,22 | 0,36 | 0,49 | 0,18 | 0,29 | 0,40 | 0,16 | 0,25 | 0,35 | 0,14 | 0,23 | 0,31 | 0,13 | 0,21 | 0,28 | 0,12 | 0,19 | 0,26 | 0,11 | 0,18 | 0,25 | 0,10 | 0,16 0,22 |
| 50 | 0,21 | 0,33 | 0,45 | 0,17 | 0,27 | 0,37 | 0,15 | 0,23 | 0,32 | 0,13 | 0,21 | 0,29 | 0,12 | 0,19 | 0,26 | 0,11 | 0,18 | 0,24 | 0,10 | 0,17 | 0,23 | 0,09 | 0,15 0,20 |
| 55 | 0,19 | 0,31 | 0,42 | 0,16 | 0,25 | 0,35 | 0,14 | 0,22 | 0,30 | 0,12 | 0,20 | 0,27 | 0,11 | 0,18 | 0,25 | 0,10 | 0,17 | 0,23 | 0,10 | 0,15 | 0,21 | 0,09 | 0,14 0,19 |
| 60 | 0,18 | 0,29 | 0,40 | 0,15 | 0,24 | 0,33 | 0,13 | 0,21 | 0,28 | 0,12 | 0,18 | 0,25 | 0,11 | 0,17 | 0,23 | 0,10 | 0,16 | 0,21 | 0,09 | 0,15 | 0,20 | 0,08 | 0,13 0,18 |
| 75 | 0,16 | 0,26 | 0,36 | 0,13 | 0,21 | 0,29 | 0,12 | 0,19 | 0,25 | 0,10 | 0,17 | 0,23 | 0,09 | 0,15 | 0,21 | 0,09 | 0,14 | 0,19 | 0,08 | 0,13 | 0,18 | 0,07 | 0,12 0,16 |
| x.v | 1,35 | 1,27 | 1,22 | 1,19 | 1,16 | 1,13 | 1,11 | 1,00 |
FRÉZOVÁNÍ OBECNÝCH TVAROVÝCH PLOCH (KOPÍROVACÍ FRÉZOVÁNÍ) / КОПИРОВАЛЬНОЕ ФРЕЗЕРОВАНИЕ FREZOWANIE POWIERZCHNI SWOBODNYCH (FREZOWANIE KOPIOWE) / FRÉZOVANIE TVAROV (KOPÍROVANIE)
| Je jednou z technologicky nejnáročnějších operací. Hlavním problémem je velmi častá | Является одной из самых технологически сложных операций, где главной проблемой |
| změna jak řezných, tak záběrových podmínek. Pro tyto operace se v drtivé většině případů | являются переменные условия обработки. На данных операциях использутся |
| používají toroidní (rádiusové) nebo kulové frézy. Abychom vám usnadnili správné použití | тороидальные и сферические фрезы. Для правильного использования инструмента |
| těchto nástrojů, připravili jsme do technické části následující za danou rodinou nástrojů | рекомендуется следовать представленным ниже рекомендациям. |
| následující materiály. | |
| Тороидальные фрезы | |
| Toroidní frézy | D |
| в зависимости от Ниже даны значения величины эффективного диаметра | |
| Jako jeden z prvních údajů zde nalezne efektivní průměr frézyD s ohledem na hloubku | глубины резания. Нулевое значение дано для того, чтобы показать возможность ef |
| řezu. Nulová hloubka je zde uváděna záměrně, aby bylo vidět, kde ještě toroidní fréza dělá ef | фрезы обработать плоское дно заготовки (что важно при правильном выборе |
| rovné dno (to je důležité s ohledem na volbu správného a při frézování větších ploch). | ширины фрезерования во время обработки больших поверхностей). |
e
| Jedna z najbardziej wymagających operacji w zakresie technologii. Głównym problemem | Kopírovanie je jedna z najnáročnejších operácií z hľadiska technológie. Hlavným pro- |
| jest częsta zmiana zarówno warunków skrawania i pracy. Operacje te są wykonywane w | blémom je častá zmena reznej rýchlosti a pracovných podmienok. Využívajú sa hlavne |
| zdecydowanej większości przypadków z wykorzystaniem toroidalnych (promieniowych) | toroidné (radiusové) alebo guľové frézy . Pre správne používanie týchto nástrojov, sme |
| lub kulkowych frezów .Aby ułatwić prawidłowe wykorzystanie tych narzędzi, zawarliśmy | zahrnuli podporné materiály v technickom úseku danej nástrojovej skupiny. |
| następujące materiały uzupełniające w dziale technicznym po danej grupie narzędzi. | |
| Toroidné frézy | |
| Frezy toroidalne | |
| Môžete tu nájsť informácie o efektívnom rádiuse frézy vzhľadom na hĺbku rezu. Nulová | |
| Jednym z pierwszych elementów, jakie można znaleźć tutaj, jest efektywna średnica freza | hĺbka je preto, aby bolo vidno, kde toroidná fréza môže vytvárať rovné dno. (to je dôležité |
| w odniesieniu do głębokości cięcia. Zerowa głębokość jest ujęta celowo , aby pokazać, | vzhľadom na správne a pri frézovaní väčších plôch). |
gdzie toroidalny frez może wciąż tworzyć płaskie dno (co jest ważne w odniesieniu e do właściwego doboru a przy frezowaniu większych powierzchni). e
Tabulka / Таблица / Tabela / Tabuľka 13
| D | ap | 0,00 | 0,30 | 0,50 | 0,75 | 1,00 | 1,25 | 1,50 | 2,00 | 2,50 | 3,00 | 4,00 | 5,00 | 6,00 | 7,00 | 8,00 |
| 63 | 47,0 | 51,3 | 52,6 | 53,8 | 54,7 | 55,6 | 56,3 | 57,6 | 58,6 | 59,5 | 60,9 | 61,8 | 62,5 | 62,9 | 63,0 | |
| 66 | D | 50,0 | 54,3 | 55,6 | 56,8 | 57,8 | 58,6 | 59,3 | 60,6 | 61,6 | 62,5 | 63,9 | 64,8 | 65,5 | 65,9 | 66,0 |
| 80 | ef | 64,0 | 68,3 | 69,6 | 70,8 | 71,7 | 72,6 | 73,3 | 74,6 | 75,6 | 76,5 | 77,9 | 78,8 | 79,5 | 79,9 | 80,0 |
| 100 | 84,0 | 88,3 | 89,6 | 90,8 | 91,7 | 92,6 | 93,3 | 94,6 | 95,6 | 96,5 | 97,9 | 98,8 | 99,5 | 99,9 | 100,0 |