Общий каталог Dormer Pramet 2017 - страница 857
Навигация
 Каталог Dormer Pramet токарная обработка 2021 - 2022
 Каталог Dormer Pramet обработка отверстий 2021 - 2022
 Общий каталог Dormer Pramet 2018
 Брошюра Dormer Pramet новинки 2021
 Общий каталог Dormer Pramet 2016
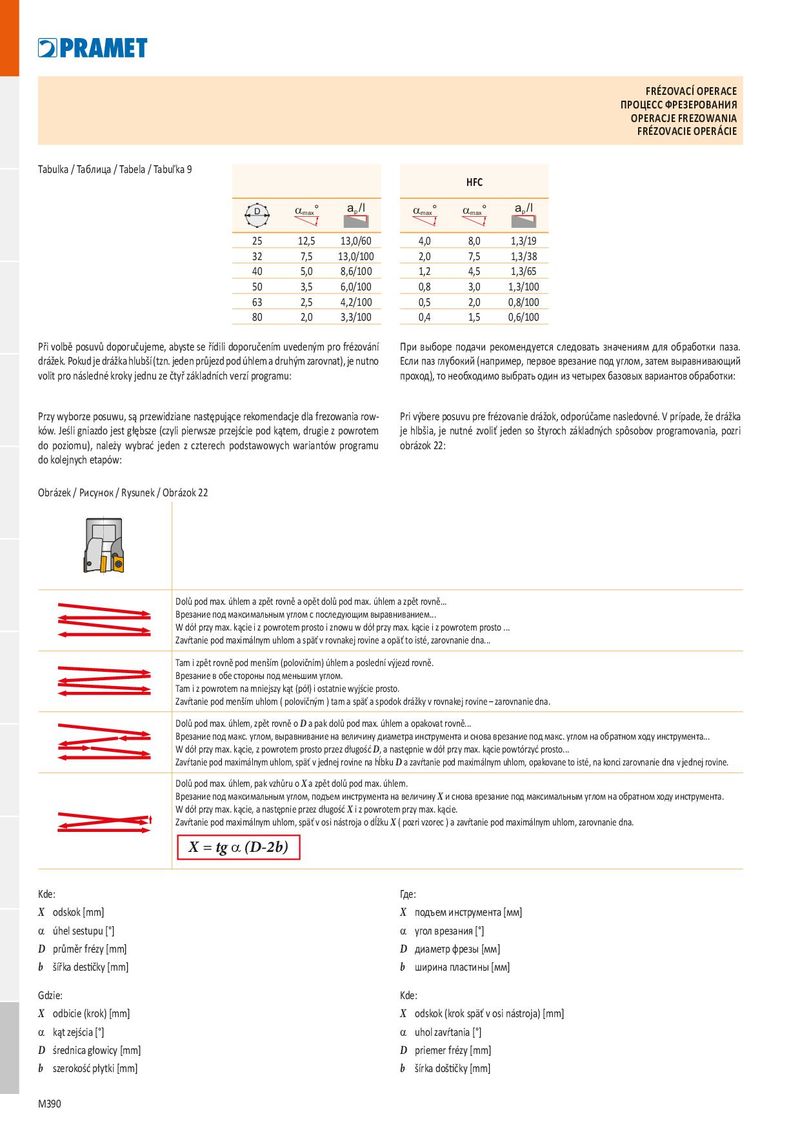
Tabulka / Таблица / Tabela / Tabuľka 9 HFC
ПРОЦЕСС ФРЕЗЕРОВАНИЯ OPERACJE FREZOWANIA FRÉZOVACIE OPERÁCIE
| D | amax° | ap/l |
| 25 | 12,5 | 13,0/60 |
| 32 | 7,5 | 13,0/100 |
| 40 | 5,0 | 8,6/100 |
| 50 | 3,5 | 6,0/100 |
| 63 | 2,5 | 4,2/100 |
| 80 | 2,0 | 3,3/100 |
| amax° | amax° | ap/l |
| 4,0 | 8,0 | 1,3/19 |
| 2,0 | 7,5 | 1,3/38 |
| 1,2 | 4,5 | 1,3/65 |
| 0,8 | 3,0 | 1,3/100 |
| 0,5 | 2,0 | 0,8/100 |
| 0,4 | 1,5 | 0,6/100 |
| Při volbě posuvů doporučujeme, abyste se řídili doporučením uvedeným pro frézování | При выборе подачи рекомендуется следовать значениям для обработки паза. |
| drážek. Pokud je drážka hlubší (tzn. jeden průjezd pod úhlem a druhým zarovnat), je nutno | Если паз глубокий (например, первое врезание под углом, затем выравнивающий |
| volit pro následné kroky jednu ze čtyř základních verzí programu: | проход), то необходимо выбрать один из четырех базовых вариантов обработки: |
| Przy wyborze posuwu, są przewidziane następujące rekomendacje dla frezowania row- | Pri výbere posuvu pre frézovanie drážok, odporúčame nasledovné. V prípade, že drážka |
| ków. Jeśli gniazdo jest głębsze (czyli pierwsze przejście pod kątem, drugie z powrotem | je hlbšia, je nutné zvoliť jeden so štyroch základných spôsobov programovania, pozri |
| do poziomu), należy wybrać jeden z czterech podstawowych wariantów programu | obrázok 22: |
do kolejnych etapów: Obrázek / Рисунок / Rysunek / Obrázok 22
Dolů pod max. úhlem a zpět rovně a opět dolů pod max. úhlem a zpět rovně... Врезание под максимальным углом с последующим выравниванием... W dół przy max. kącie i z powrotem prosto i znowu w dół przy max. kącie i z powrotem prosto ... Zavŕtanie pod maximálnym uhlom a späť v rovnakej rovine a opäť to isté, zarovnanie dna... Tam i zpět rovně pod menším (polovičním) úhlem a poslední výjezd rovně. Врезание в обе стороны под меньшим углом. Tam i z powrotem na mniejszy kąt (pół) i ostatnie wyjście prosto. Zavŕtanie pod menším uhlom ( polovičným ) tam a späť a spodok drážky v rovnakej rovine – zarovnanie dna. Dolů pod max. úhlem, zpět rovně o D a pak dolů pod max. úhlem a opakovat rovně... Врезание под макс. углом, выравнивание на величину диаметра инструмента и снова врезание под макс. углом на обратном ходу инструмента... W dół przy max. kącie, z powrotem prosto przez długość D, a następnie w dół przy max. kącie powtórzyć prosto... Zavŕtanie pod maximálnym uhlom, späť v jednej rovine na hĺbku D a zavŕtanie pod maximálnym uhlom, opakovane to isté, na konci zarovnanie dna v jednej rovine. Dolů pod max. úhlem, pak vzhůru o X a zpět dolů pod max. úhlem. Врезание под максимальным углом, подъем инструмента на величину X и снова врезание под максимальным углом на обратном ходу инструмента. W dół przy max. kącie, a następnie przez długość X i z powrotem przy max. kącie. Zavŕtanie pod maximálnym uhlom, späť v osi nástroja o dĺžku X ( pozri vzorec ) a zavŕtanie pod maximálnym uhlom, zarovnanie dna.
X = tg a (D-2b)
| Kde: | Где: |
| X odskok [mm] | X подъем инструмента [мм] |
| a úhel sestupu [°] | a угол врезания [°] |
| D průměr frézy [mm] | D диаметр фрезы [мм] |
| b šířka destičky [mm] | b ширина пластины [мм] |
| Gdzie: | Kde: |
| X odbicie (krok) [mm] | X odskok (krok späť v osi nástroja) [mm] |
| a kąt zejścia [°] | a uhol zavŕtania [°] |
| D średnica głowicy [mm] | D priemer frézy [mm] |
| b szerokość płytki [mm] | b šírka doštičky [mm] |