Общий каталог Dormer Pramet 2017 - страница 452
Навигация
 Каталог Dormer Pramet токарная обработка 2021 - 2022
 Каталог Dormer Pramet обработка отверстий 2021 - 2022
 Общий каталог Dormer Pramet 2018
 Брошюра Dormer Pramet новинки 2021
 Общий каталог Dormer Pramet 2016
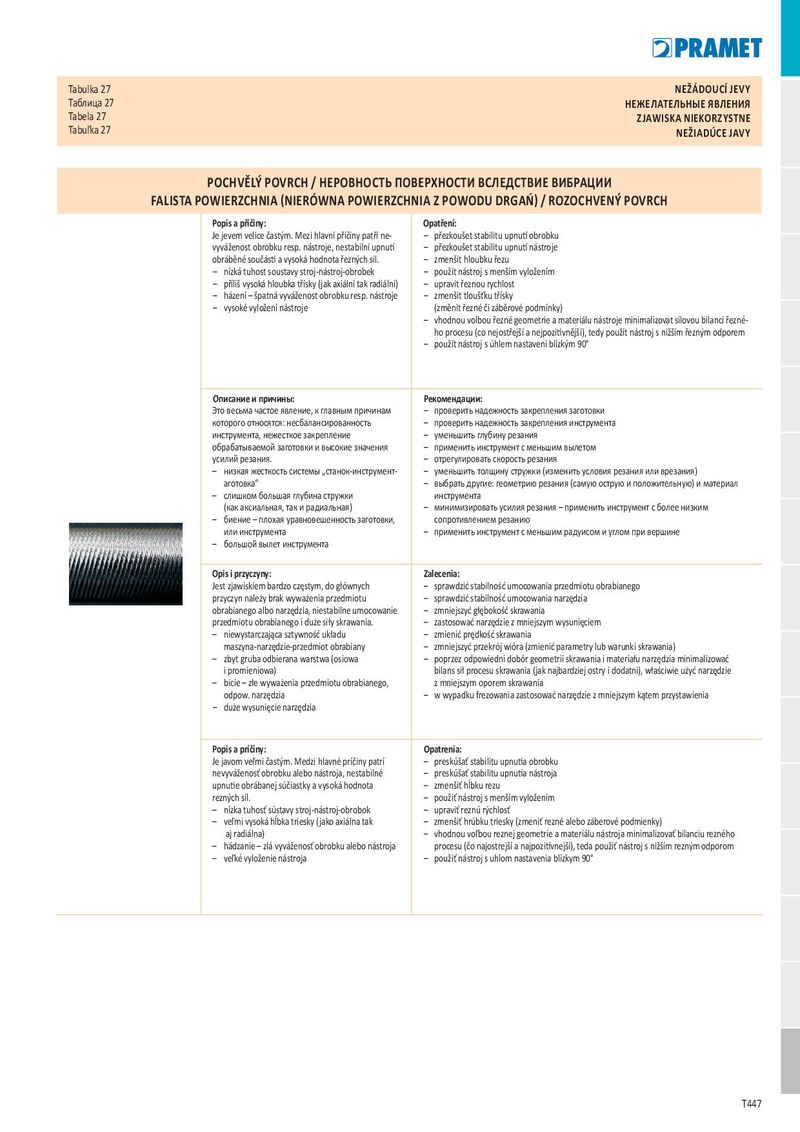
Таблица 27 НЕЖЕЛАТЕЛЬНЫЕ ЯВЛЕНИЯ Tabela 27 ZJAWISKA NIEKORZYSTNE Tabuľka 27 NEŽIADÚCE JAVY
POCHVĚLÝ POVRCH / НЕРОВНОСТЬ ПОВЕРХНОСТИ ВСЛЕДСТВИЕ ВИБРАЦИИ
FALISTA POWIERZCHNIA (NIERÓWNA POWIERZCHNIA Z POWODU DRGAŃ) / ROZOCHVENÝ POVRCH
| Popis a příčiny: | Opatření: í |
| Je jevem velice častým. Mezi hlavní příčiny patří ne- vyváženost obrobku resp. nástroje, nestabilní upnutí obráběné součásti a vysoká hodnota řezných sil. – nízká tuhost soustavy stroj-nástroj-obrobek – příliš vysoká hloubka třísky (jak axiální tak radiální) – házení – špatná vyváženost obrobku resp. nástroje – vysoké vyložení nástroje | – přezkoušet stabilitu upnutí obrobku – přezkoušet stabilitu upnutí nástroje – zmenšit hloubku řezu – použít nástroj s menším vyložením – upravit řeznou rychlost – zmenšit tloušťku třísky (změnit řezné či záběrové podmínky) – vhodnou volbou řezné geometrie a materiálu nástroje minimalizovat silovou bilanci řezné- ho procesu (co nejostřejší a nejpozitivnější), tedy použít nástroj s nižším řezným odporem – použít nástroj s úhlem nastavení blízkým 90° |
| Описание и причины: Это весьма частое явление, к главным причинам которого относятся: несбалансированность инструмента, нежесткое закрепление обрабатываемой заготовки и высокие значения усилий резания. | Рекомендации: – проверить надежность закрепления заготовки – проверить надежность закрепления инструмента – уменьшить глубину резания – применить инструмент с меньшим вылетом – отрегулировать скорость резания |
| – низкая жесткость системы „станок-инструмент- аготовка“ – слишком большая глубина стружки (как аксиальная, так и радиальная) – биение – плохая уравновешенность заготовки, или инструмента – большой вылет инструмента | – уменьшить толщину стружки (изменить условия резания или врезания) – выбрать другие: геометрию резания (самую острую и положительную) и материал инструмента – минимизировать усилия резания – применить инструмент с более низким сопротивлением резанию – применить инструмент с меньшим радуисом и углом при вершине |
| Opis i przyczyny: Jest zjawiskiem bardzo częstym, do głównych przyczyn należy brak wyważenia przedmiotu obrabianego albo narzędzia, niestabilne umocowanie przedmiotu obrabianego i duże siły skrawania. – niewystarczająca sztywność układu maszyna-narzędzie-przedmiot obrabiany – zbyt gruba odbierana warstwa (osiowa i promieniowa) – bicie – złe wyważenia przedmiotu obrabianego, odpow. narzędzia – duże wysunięcie narzędzia | Zalecenia: – sprawdzić stabilność umocowania przedmiotu obrabianego – sprawdzić stabilność umocowania narzędzia – zmniejszyć głębokość skrawania – zastosować narzędzie z mniejszym wysunięciem – zmienić prędkość skrawania – zmniejszyć przekrój wióra (zmienić parametry lub warunki skrawania) – poprzez odpowiedni dobór geometrii skrawania i materiału narzędzia minimalizować bilans sił procesu skrawania (jak najbardziej ostry i dodatni), właściwie użyć narzędzie z mniejszym oporem skrawania – w wypadku frezowania zastosować narzędzie z mniejszym kątem przystawienia |
| Popis a príčiny: Je javom veľmi častým. Medzi hlavné príčiny patrí nevyváženosť obrobku alebo nástroja, nestabilné upnutie obrábanej súčiastky a vysoká hodnota rezných síl. – nízka tuhosť sústavy stroj-nástroj-obrobok – veľmi vysoká hĺbka triesky (jako axiálna tak aj radiálna) – hádzanie – zlá vyváženosť obrobku alebo nástroja – veľké vyloženie nástroja | Opatrenia: – preskúšať stabilitu upnutia obrobku – preskúšať stabilitu upnutia nástroja – zmenšiť hĺbku rezu – použiť nástroj s menším vyložením – upraviť reznú rýchlosť – zmenšiť hrúbku triesky (zmeniť rezné alebo záberové podmienky) – vhodnou voľbou reznej geometrie a materiálu nástroja minimalizovať bilanciu rezného procesu (čo najostrejší a najpozitívnejší), teda použiť nástroj s nižším rezným odporom – použiť nástroj s uhlom nastavenia blízkym 90° |