Общий каталог Dormer Pramet 2017 - страница 431
Навигация
 Каталог Dormer Pramet токарная обработка 2021 - 2022
 Каталог Dormer Pramet обработка отверстий 2021 - 2022
 Общий каталог Dormer Pramet 2018
 Брошюра Dormer Pramet новинки 2021
 Общий каталог Dormer Pramet 2016
РЕЗЬБОНАРЕЗАНИЕ GWINTOWANIE SÚSTRUŽENIE ZÁVITOV
| Dělení třísky, metody a velikost přísuvu | Схемы врезания |
| Pro úběr celého profilu závitu existují tři různé metody přísuvu a to radiální přísuv, | Для обработки профиля резьбы существуют три различных метода подачи на |
| boční přísuv, a střídavý přísuv. | врезание, а именно: поперечная подача, боковая подача и переменная подача на |
| врезание. | |
| Dzielenie wióra, metody i wielkość dosuwu. | Delenie triesky, metódy a veľkosť prísuvu |
| Do wykonania pełnego profilu gwintu istnieją trzy różne metody dosuwu a mianowicie | Pre úber celého profilu závitu existujú tri rôzne metódy prísuvu: radiálny prísuv, bočný |
| promieniowy dosuw, boczny dosuw i zmienny dosuw. | prísuv, striedavý prísuv. |
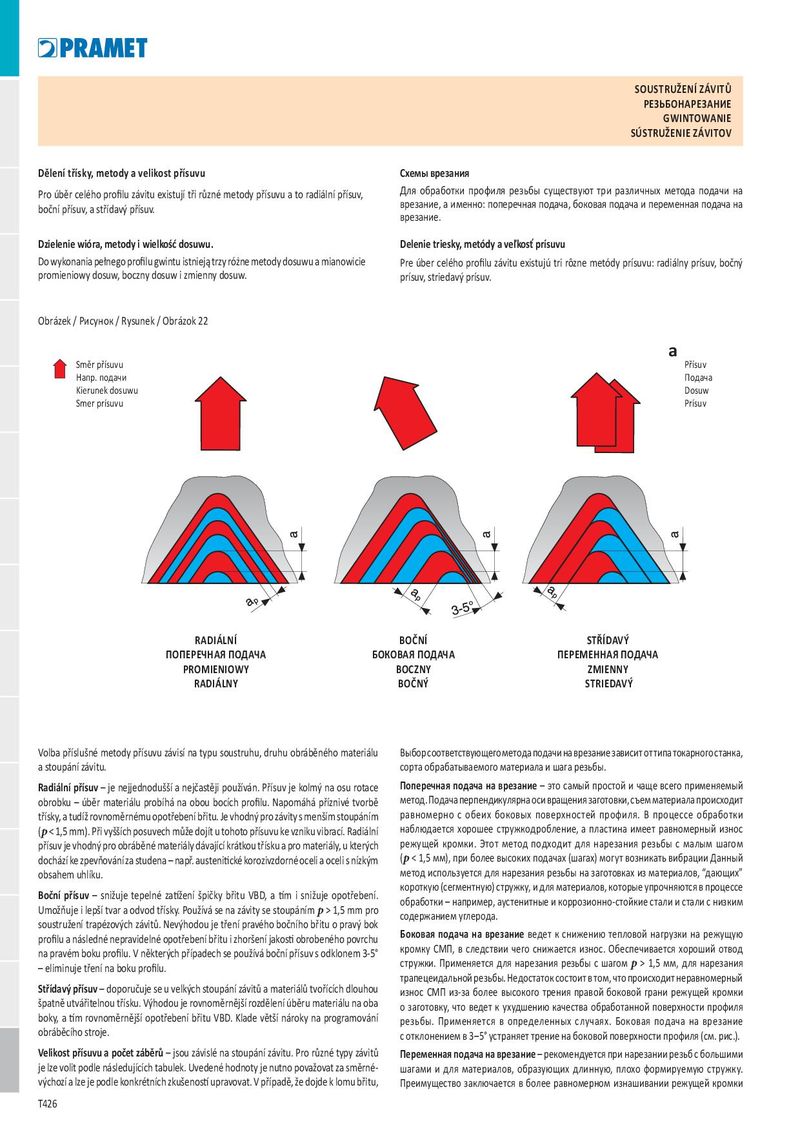
Obrázek / Рисунок / Rysunek / Obrázok 22
a
| Směr přísuvu | Přísuv |
| Напр. подачи | Подача |
| Kierunek dosuwu | Dosuw |
| Smer prísuvu | Prísuv |
RADIÁLNÍ BOČNÍ STŘÍDAVÝ
ПОПЕРЕЧНАЯ ПОДАЧА БОКОВАЯ ПОДАЧА ПЕРЕМЕННАЯ ПОДАЧА
| PROMIENIOWY | BOCZNY | ZMIENNY |
| RADIÁLNY | BOČNÝ | STRIEDAVÝ |
| Volba příslušné metody přísuvu závisí na typu soustruhu, druhu obráběného materiálu | Выбор соответствующего метода подачи на врезание зависит от типа токарного станка, |
| a stoupání závitu. | сорта обрабатываемого материала и шага резьбы. |
| Radiální přísuv – je nejjednodušší a nejčastěji používán. Přísuv je kolmý na osu rotace | Поперечная подача на врезание – это самый простой и чаще всего применяемый |
| obrobku – úběr materiálu probíhá na obou bocích profilu. Napomáhá příznivé tvorbě | метод. Подача перпендикулярна оси вращения заготовки, съем материала происходит |
| třísky, a tudíž rovnoměrnému opotřebení břitu. Je vhodný pro závity s menším stoupáním | равномерно с обеих боковых поверхностей профиля. В процессе обработки |
| (p < 1,5 mm). Při vyšších posuvech může dojít u tohoto přísuvu ke vzniku vibrací. Radiální | наблюдается хорошее стружкодробление, а пластина имеет равномерный износ |
| přísuv je vhodný pro obráběné materiály dávající krátkou třísku a pro materiály, u kterých | режущей кромки. Этот метод подходит для нарезания резьбы с малым шагом |
| dochází ke zpevňování za studena – např. austenitické korozivzdorné oceli a oceli s nízkým | (p < 1,5 мм), при более высоких подачах (шагах) могут возникать вибрации Данный |
| obsahem uhlíku. | метод используется для нарезания резьбы на заготовках из материалов, “дающих” |
| короткую (сегментную) стружку, и для материалов, которые упрочняются в процессе | |
| Boční přísuv – snižuje tepelné zatížení špičky břitu VBD, a tím i snižuje opotřebení. | обработки – например, аустенитные и коррозионно-стойкие стали и стали с низким |
| Umožňuje i lepší tvar a odvod třísky. Používá se na závity se stoupáním p > 1,5 mm pro | |
| содержанием углерода. | |
| soustružení trapézových závitů. Nevýhodou je tření pravého bočního břitu o pravý bok | |
| profilu a následné nepravidelné opotřebení břitu i zhoršení jakosti obrobeného povrchu | Боковая подача на врезание ведет к снижению тепловой нагрузки на режущую |
| na pravém boku profilu. V některých případech se používá boční přísuv s odklonem 3-5° | кромку СМП, в следствии чего снижается износ. Обеспечивается хороший отвод |
| – eliminuje tření na boku profilu. | стружки. Применяется для нарезания резьбы с шагом p > 1,5 мм, для нарезания |
| трапецеидальной резьбы. Недостаток состоит в том, что происходит неравномерный | |
| Střídavý přísuv – doporučuje se u velkých stoupání závitů a materiálů tvořících dlouhou | износ СМП из-за более высокого трения правой боковой грани режущей кромки |
| špatně utvářitelnou třísku. Výhodou je rovnoměrnější rozdělení úběru materiálu na oba | о заготовку, что ведет к ухудшению качества обработанной поверхности профиля |
| boky, a tím rovnoměrnější opotřebení břitu VBD. Klade větší nároky na programování | резьбы. Применяется в определенных случаях. Боковая подача на врезание |
| obráběcího stroje. | с отклонением в 3–5° устраняет трение на боковой поверхности профиля (см. рис.). |
| Velikost přísuvu a počet záběrů – jsou závislé na stoupání závitu. Pro různé typy závitů | Переменная подача на врезание – рекомендуется при нарезании резьб с большими |
| je lze volit podle následujících tabulek. Uvedené hodnoty je nutno považovat za směrné- | шагами и для материалов, образующих длинную, плохо формируемую стружку. |
| výchozí a lze je podle konkrétních zkušeností upravovat. V případě, že dojde k lomu břitu, | Преимущество заключается в более равномерном изнашивании режущей кромки |