Общий каталог Dormer Pramet 2017 - страница 399
Навигация
 Каталог Dormer Pramet токарная обработка 2021 - 2022
 Каталог Dormer Pramet обработка отверстий 2021 - 2022
 Общий каталог Dormer Pramet 2018
 Брошюра Dormer Pramet новинки 2021
 Общий каталог Dormer Pramet 2016
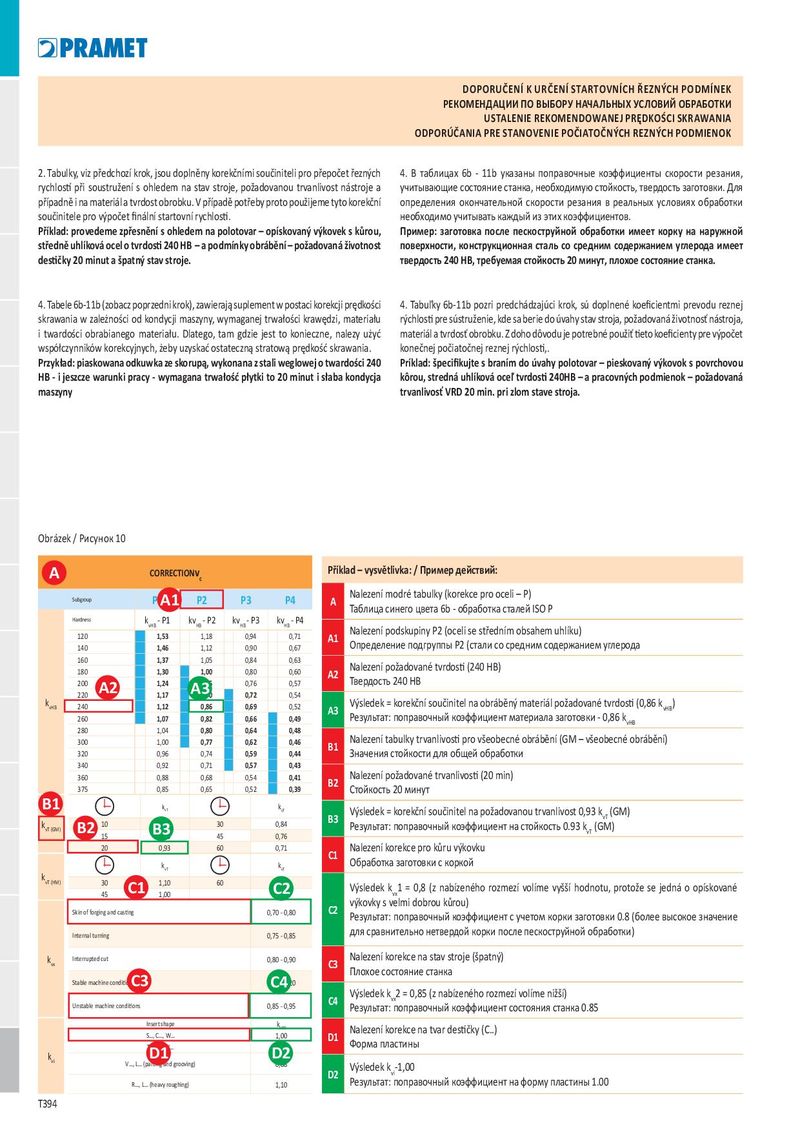
РЕКОМЕНДАЦИИ ПО ВЫБОРУ НАЧАЛЬНЫХ УСЛОВИЙ ОБРАБОТКИ
USTALENIE REKOMENDOWANEJ PRĘDKOŚCI SKRAWANIA
ODPORÚČANIA PRE STANOVENIE POČIATOČNÝCH REZNÝCH PODMIENOK
| 2. Tabulky, viz předchozí krok, jsou doplněny korekčními součiniteli pro přepočet řezných | 4. В таблицах 6b - 11b указаны поправочные коэффициенты скорости резания, |
| rychlostí při soustružení s ohledem na stav stroje, požadovanou trvanlivost nástroje a | учитывающие состояние станка, необходимую стойкость, твердость заготовки. Для |
| případně i na materiál a tvrdost obrobku. V případě potřeby proto použijeme tyto korekční | определения окончательной скорости резания в реальных условиях обработки |
| součinitele pro výpočet finální startovní rychlosti. | необходимо учитывать каждый из этих коэффициентов. |
| Příklad: provedeme zpřesnění s ohledem na polotovar – opískovaný výkovek s kůrou, | Пример: заготовка после пескоструйной обработки имеет корку на наружной |
| středně uhlíková ocel o tvrdosti 240 HB – a podmínky obrábění – požadovaná životnost | поверхности, конструкционная сталь со средним содержанием углерода имеет |
| destičky 20 minut a špatný stav stroje. | твердость 240 HB, требуемая стойкость 20 минут, плохое состояние станка. |
| 4. Tabele 6b-11b (zobacz poprzedni krok), zawierają suplement w postaci korekcji prędkości | 4. Tabuľky 6b-11b pozri predchádzajúci krok, sú doplnené koeficientmi prevodu reznej |
| skrawania w zależności od kondycji maszyny, wymaganej trwałości krawędzi, materiału | rýchlosti pre sústruženie, kde sa berie do úvahy stav stroja, požadovaná životnosť nástroja, |
| i twardości obrabianego materiału. Dlatego, tam gdzie jest to konieczne, nalezy użyć | materiál a tvrdosť obrobku. Z doho dôvodu je potrebné použiť tieto koeficienty pre výpočet |
| współczynników korekcyjnych, żeby uzyskać ostateczną stratową prędkość skrawania. | konečnej počiatočnej reznej rýchlosti,. |
| Przykład: piaskowana odkuwka ze skorupą, wykonana z stali weglowej o twardości 240 | Príklad: špecifikujte s braním do úvahy polotovar – pieskovaný výkovok s povrchovou |
| HB - i jeszcze warunki pracy - wymagana trwałość płytki to 20 minut i słaba kondycja | kôrou, stredná uhlíková oceľ tvrdosti 240HB – a pracovných podmienok – požadovaná |
| maszyny | trvanlivosť VRD 20 min. pri zlom stave stroja. |
Obrázek / Рисунок 10
| A | CORRECTIONv | Příklad – vysvětlivka: / Пример действий: | |
| c |
P1A1 P2 P3 P4 Nalezení modré tabulky (korekce pro oceli – P)
Subgroup A Таблица синего цвета 6b - обработка сталей ISO P
| Hardness | k - P1 | kv - P2 | kv - P3 | kv - P4 | |||
| vHB | HB | HB | HB | Nalezení podskupiny P2 (oceli se středním obsahem uhlíku) | |||
| 120 | 1,53 | 1,18 | 0,94 | 0,71 | A1 | ||
| Определение подгруппы P2 (стали со средним содержанием углерода | |||||||
| 140 | 1,46 | 1,12 | 0,90 | 0,67 | |||
| 160 | 1,37 | 1,05 | 0,84 | 0,63 | Nalezení požadované tvrdosti (240 HB) | ||
| 180 | 1,30 | 1,00 | 0,80 | 0,60 | A2 | ||
| 200 | A2 1,24 | A30,95 | 0,76 | 0,57 | Твердость 240 HB | ||
| 220 | 1,17 | 0,90 | 0,72 | 0,54 | ) Výsledek = korekční součinitel na obráběný materiál požadované tvrdosti (0,86 k | ||
| k | |||||||
| vHB | 240 | 1,12 | 0,86 | 0,69 | 0,52 | A3 | vHB |
| 260 | 1,07 | 0,82 | 0,66 | 0,49 | Результат: поправочный коэффициент материала заготовки - 0,86 k | ||
| vHB | |||||||
| 280 | 1,04 | 0,80 | 0,64 | 0,48 | Nalezení tabulky trvanlivosti pro všeobecné obrábění (GM – všeobecné obrábění) | ||
| 300 | 1,00 | 0,77 | 0,62 | 0,46 | B1 | ||
| 320 | 0,96 | 0,74 | 0,59 | 0,44 | Значения стойкости для общей обработки | ||
| 340 | 0,92 | 0,71 | 0,57 | 0,43 | |||
| 360 | 0,88 | 0,68 | 0,54 | 0,41 | Nalezení požadované trvanlivosti (20 min) | ||
| B2 | Стойкость 20 минут | ||||||
| B1 | 375 | 0,85 | 0,65 | 0,52 | 0,39 | ||
| k | k | Výsledek = korekční součinitel na požadovanou trvanlivost 0,93 k (GM) | |||||
| vT | vT | B3 | |||||
| k | B2 | B3 | Результат: поправочный коэффициент на стойкость 0.93 k (GM)vT | ||||
| 10 1,10 | 30 | 0,84 | |||||
| vT (GM) | vT | ||||||
| 15 1,00 | 45 | 0,76 | |||||
| 20 0,93 | 60 | 0,71 | Nalezení korekce pro kůru výkovku | ||||
| C1 | |||||||
| Обработка заготовки с коркой | |||||||
| k | k | ||||||
| k | vT | vT | |||||
| vT (HM) | C1 30 1,10 | 60 | C20,93 | Výsledek k 1 = 0,8 (z nabízeného rozmezí volíme vyšší hodnotu, protože se jedná o opískované | |||
| 45 1,00 | výkovky s velmi dobrou kůrou)vx | ||||||
| C2 | |||||||
| Skin of forging and casting | 0,70 - 0,80 | Результат: поправочный коэффициент с учетом корки заготовки 0.8 (более высокое значение | |||||
| для сравнительно нетвердой корки после пескоструйной обработки) | |||||||
| Internal turning | 0,75 - 0,85 | ||||||
| k | 0,80 - 0,90 | Nalezení korekce na stav stroje (špatný) |
Interrupted cut C3 vx Плохое состояние станка C3 C4 Stable machine conditions 1,05 - 1,20
Výsledek k 2 = 0,85 (z nabízeného rozmezí volíme nižší)
C4 Результат: поправочный коэффициент состояния станка 0.85vx
Unstable machine conditions 0,85 - 0,95
| Insert shape | k | Nalezení korekce na tvar destičky (C..) | |||
| VBD | D1 | ||||
| S…, C…, W… | 1,00 | Форма пластины | |||
| T…, D…, K…D1 | D20,95 | ||||
| vi | V…, L… (parting and grooving) | 0,88 | Výsledek k -1,00 |
D2 vi Результат: поправочный коэффициент на форму пластины 1.00 R…, L… (heavy roughing) 1,10