Общий каталог Dormer Pramet 2017 - страница 397
Навигация
 Каталог Dormer Pramet токарная обработка 2021 - 2022
 Каталог Dormer Pramet обработка отверстий 2021 - 2022
 Общий каталог Dormer Pramet 2018
 Брошюра Dormer Pramet новинки 2021
 Общий каталог Dormer Pramet 2016
| Table 4 | GEOMETRY OF CUTTING INSERTS – CLAMPING DESIGNATION ISO P, M, D | ||
| Tabla n.º 4 | GEOMETRÍA DE PLAQUITAS DE CORTE - TIPO DE FIJACIÓN ISO P, M, D | ||
| Table 4 | GEOMETRY OF CUTTING INSERTS – CLAMPING DESIGNATION ISO P, M, D | ||
| Tableau N° 4 | GEOMETRIE DES PLAQUETTES - FIXATION DE TYPE ISO P, M, D |
25,00 16,00 10,00 6,30 4,00 2,50 1,60 0,5 LNUX 191940SN-DM 1,00 LNUX 301940SN-DM
15° 15° 0,63
0,40 f
f 0,70 – 1,50
2,0 – 10,0
? LNUX 19, LNUX 30
25,00 16,00 CNMM 190612E-DR 10,00 6,30 4,00 2,50 1,60 0,35 1,00 0,63 0,40 f
f 0,30 – 0,85
2,5 – 9,0
? CNMM, DNMM, SNMM, TNMM, WNMM
25,00 16,00 CNMG 120408E-FF
10,00 f 0,06 – 0,2
6,30 0,3 – 1,5 4,00 2,50
1,60 0,06 OVĚŘENÍ VOLBY UTVAŘEČE A ŘEZNÉHO MATERIÁLU 1,00
7° 22° ПРОВЕРКА ВЫБОРА ГЕОМЕТРИИ И СПЛАВА
| 0,09 | 0,63 | WERYFIKACJA WYBORU ŁAMACZ WIÓRA I MATERIAŁU SKRAWAJĄCEGO | ||||
| f | ||||||
| 0,40 | OVERENIE VOĽBY UTVÁRAČA TRIESKY A REZNÉHO MATERIÁLU | |||||
| 0 | CNMG, DNMG, TNMG, VNMG, WNMG | |||||
| Obrázek / Рисунок / Rysunek / Obrázok 7 |
| A | P | M | K | N | S | H | ||||
| D 25,00 | ||||||||||
| 16,00 | CNMG 120408E-FM | |||||||||
| 10,00 | E | f | 0,15 – 0,45 |
6,30 F 0,5 – 3,0 C 4,00 2,50
1,60 B 0,2 1,00 10° 0,63 20° f 0,40
| Table 5 | TURNING GRADES ? G | |
| CNMG, DNMG, SNMG, TNMG, VNMG, WNMGTORNEADO CON REVESTIMIENTO 0 | ||
| Tabla n.º 5 | ||
| 26Table 5 | TURNING GRADES | |
| Tableau N°5 | NUANCE DE TOURNAGE | |
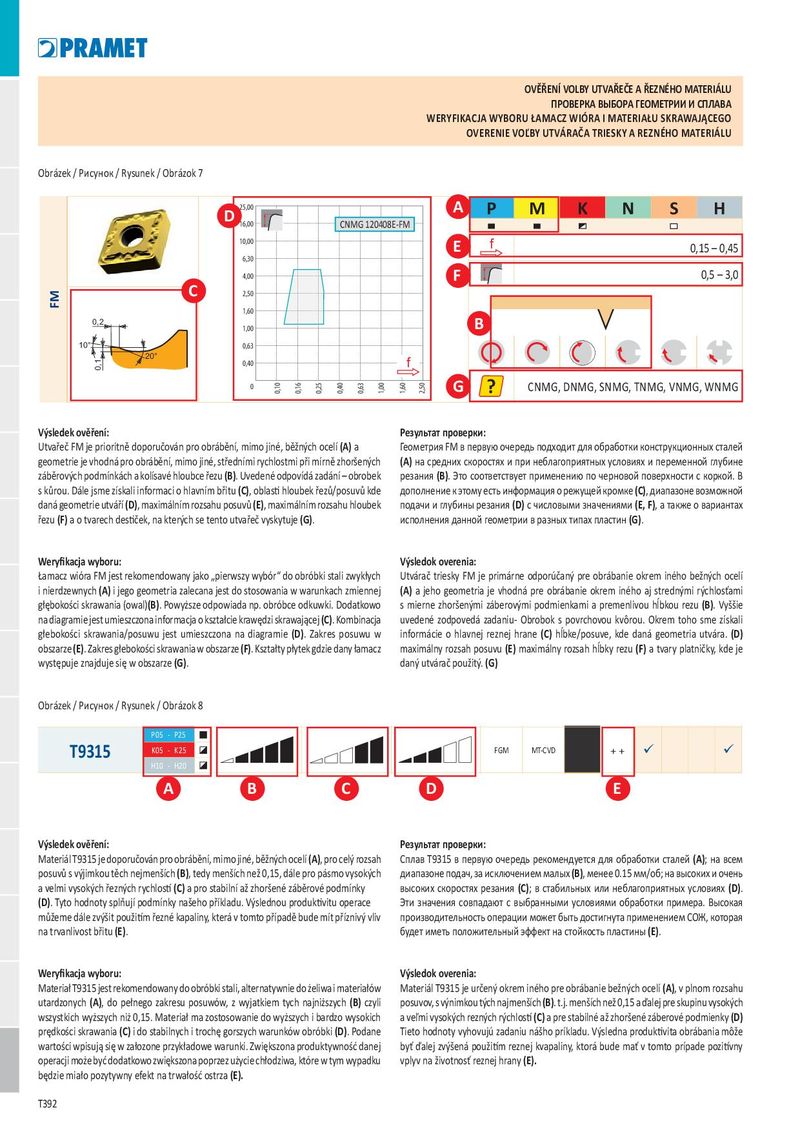
| Výsledek ověření: | Результат проверки: | |
| Utvařeč FM je prioritně doporučován pro obrábění, mimo jiné, běžných ocelí (A) a | Геометрия FM в первую очередь подходит для обработки конструкционных сталей | |
| geometrie je vhodná pro obrábění, mimo jiné, středními rychlostmi při mírně zhoršených | (A) на средних скоростях и при неблагоприятных условиях и переменной глубине | |
| záběrových podmínkách a kolísavé hloubce řezu (B). Uvedené odpovídá zadání – obrobek | резания (B). Это соответствует применению по черновой поверхности с коркой. В | |
| s kůrou. Dále jsme získali informaci o hlavním břitu (C), oblasti hloubek řezů/posuvů kde | дополнение к этому есть информация о режущей кромке (C), диапазоне возможной | |
| daná geometrie utváří (D), maximálním rozsahu posuvů (E), maximálním rozsahu hloubek | подачи и глубины резания (D) с числовыми значениями (E, F), а также о вариантах | |
| řezu (F) a o tvarech destiček, na kterých se tento utvařeč vyskytuje (G). | исполнения данной геометрии в разных типах пластин (G). | |
| Weryfikacja wyboru: | Výsledok overenia: | |
| Łamacz wióra FM jest rekomendowany jako „pierwszy wybór“ do obróbki stali zwykłych | Utvárač triesky FM je primárne odporúčaný pre obrábanie okrem iného bežných ocelí | |
| i nierdzewnych (A) i jego geometria zalecana jest do stosowania w warunkach zmiennej | (A) a jeho geometria je vhodná pre obrábanie okrem iného aj strednými rýchlosťami | |
| głębokości skrawania (owal)(B). Powyższe odpowiada np. obróbce odkuwki. Dodatkowo | s mierne zhoršenými záberovými podmienkami a premenlivou hĺbkou rezu (B). Vyššie | |
| na diagramie jest umieszczona informacja o kształcie krawędzi skrawającej (C). Kombinacja | uvedené zodpovedá zadaniu- Obrobok s povrchovou kvôrou. Okrem toho sme získali | |
| głebokości skrawania/posuwu jest umieszczona na diagramie P15-P35(D). Zakres posuwu w | informácie o hlavnej reznej hrane (C) hĺbke/posuve, kde daná geometria utvára. (D) | |
| obszarze (E)T9226. Zakres głebokości skrawania w obszarze M10-M30(F). Kształty płytek gdzie dany łamacz | maximálny rozsah posuvu (E) maximálny rozsah hĺbky rezu (F) a tvary platničky, kde je ü |
| FGM | MT-CVD | + + + | |||
| występuje znajduje się w obszarze K15-(G)K35. | daný utvárač použitý. (G) | ||||
| S15 - S25 | |||||
| P01 - P15 | |||||
| Obrázek / Рисунок / Rysunek / Obrázok 8T9310K05-K20 | FGM | MT-CVD | ü + + | ||
| H10 | - H20 | ||||
| T9315 P05 - P25 | |||||
| K05 - K25 | FGM | MT-CVD | ü ü + + | ||
| H10 | - H20 | ||||
| P10A-P20 | C B | D | E | ||
| T9316 M05 - M15 | ü | ||||
| FGM | MT-CVD | + + + | |||
| K10 - K30 | |||||
| H15 | - H25 | ||||
| Výsledek ověření: | P15 - P35 | Результат проверки: | |||
| Materiál T9315 je doporučován pro obrábění, mimo jiné, běžných ocelí T9325M10-M30(A), pro celý rozsah | Сплав T9315 в первую очередь рекомендуется для обработки сталей ü ü(A); на всем ü | ||||
| FGM | MT-CVD | + + | |||
| posuvů s výjimkou těch nejmenších K15-K35(B), tedy menších než 0,15, dále pro pásmo vysokých | диапазоне подач, за исключением малых (B), менее 0.15 мм/об; на высоких и очень | ||||
| a velmi vysokých řezných rychlostí S10-(C)S20 a pro stabilní až zhoršené záběrové podmínky | высоких скоростях резания (C); в стабильных или неблагоприятных условиях (D). | ||||
| (D). Tyto hodnoty splňují podmínky našeho příkladu. Výslednou produktivitu operaceP20-P45 | Эти значения совпадают с выбранными условиями обработки примера. Высокая | ||||
| můžeme dále zvýšit použitím řezné kapaliny, která v tomto případě bude mít příznivý vlivT9335M15-M40 | производительность операции может быть достигнута применением СОЖ, которая FGMMT-CVD+ + +üü | ||||
| na trvanlivost břitu (E). | S15 - S25 | будет иметь положительный эффект на стойкость пластины (E). | |||
| P15 - P35 | |||||
| T7325 M10 | - M25 | FGM | MT-CVD | ü ü + + + | |
| Weryfikacja wyboru: | Výsledok overenia: | ||||
| S10 - S25 | |||||
| Materiał T9315 jest rekomendowany do obróbki stali, alternatywnie do żeliwa i materiałów | Materiál T9315 je určený okrem iného pre obrábanie bežných ocelí (A), v plnom rozsahu | ||||
| (A) P20 - P40 | (B) | (B) | |||
| utardzonych T7335, do pełnego zakresu posuwów, z wyjatkiem tych najniższych | czyli posuvov, s výnimkou tých najmenších | . t.j. menších než 0,15 a ďalej pre skupinu vysokých ü | |||
| wszystkich wyższych niż 0,15. Materiał ma zostosowanie do wyższych i bardzo wysokich M20-M40 | a veľmi vysokých rezných rýchlostí FGMMT-CVD(C) a pre stabilné až zhoršené záberové podmienky + + +(D) | ||||
| prędkości skrawania (C) i do stabilnych i trochę gorszych warunków obróbki S15-S25(D). Podane | Tieto hodnoty vyhovujú zadaniu nášho príkladu. Výsledna produktivita obrábania môže | ||||
| wartości wpisują się w załozone przykładowe warunki. Zwiększona produktywność danej P05-P15 | byť ďalej zvýšená použitím reznej kvapaliny, ktorá bude mať v tomto prípade pozitívny | ||||
| operacji może być dodatkowo zwiększona poprzez użycie chłodziwa, które w tym wypadku T5305K01-K15 | vplyv na životnosť reznej hrany H(E).MT-CVD | ü ü + | |||
| będzie miało pozytywny efekt na trwałość ostrza H15-H20(E). | |||||
| P10 - P25 | |||||
| T392 | T5315 M05 - M15 | ü | |||
| H | MT-CVD | + | |||
| K10 - K25 | |||||
| P15 - P35 | |||||
| 6630 M10 | - M30 | ü ü | |||
| FGM | MT-CVD | + + + | |||
| K20 - K30 | |||||
| P20 - P40 | |||||
| 6640 M20 | - M35 | ü ü ü | |||
| H | MT-CVD | + + + |
K25 - K40