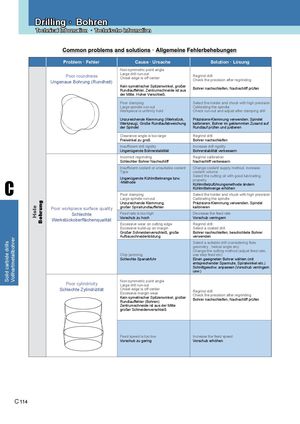
| Problem · Fehler | Cause · Ursache | Solution · Lösung |
| | Non-symmetric point angle | |
| Poor roundness Ungenaue Bohrung (Rundheit) | Large drill run-out Chisel edge is off center Kein symetrischer Spitzenwinkel, großer Rundlauffehler, Zentrumschneide ist aus der Mitte. Hoher Verschleiß. | Regrind drill Check the precision after regrinding Bohrer nachschleifen, Nachschliff prüfen |
| | Poor clamping Large spindle run-out Workpiece is unfirmly hold | Select the holder and chuck with high precision Calibrating the spindle Check run-out and adjust after clamping drill |
| | Unzureichende Klemmung (Werkstück, Werkzeug). Große Rundlaufabweichung der Spindel | Präzisions-Klemmung verwenden. Spindel kalibrieren, Bohrer im geklemmten Zusand auf Rundlauf prüfen und justieren |
| | Clearance angle is too large i Freiwinkel zugroß | Regrind drill Bohrer nachschleifen |
| | Insufficient drill rigidity Ungenügende Bohrerstabilität | Increase drill rigidity Bohrerstabilität verbessern |
| | Incorrect regrinding i Schlechter Bohrer Nachschliff | Regrind calibration Nachschliff verbessern |
| | Insufficient coolant or unsuitable coolant Type | Change coolant supply method, increase coolant volume |
| | Ungenügende Kühlmittelmenge bzw. -Methode | Select the cutting oil with good lubricating property Kühlmittelzuführungsmethode ändern Kühlmittelmenge erhöhen |
| le ung | Poor workpiece surface quality | Poor clamping Large spindle run-out Unzureichende Klemmung, großer Spiralrundlauffehler | Select the holder and chuck with high precision Calibrating the spindle Präzisions-Klemmung verwenden. Spindel kalibrieren |
| Ho ohr | Schlechte Werkstückoberflächenqualität | Feed rate is too high Vorschub zu hoch | Decrease the feed rate Vorschub verringern |
| B | l | Excessive wear on cutting edge Excessive build-up on margin Großer Schneidenverschleiß, große Aufbauschneidenbildung | Regrind drill Select a coated drill l Bohrer nachschleifen, beschichtete Bohrer verwenden |
| | Chip jamming Schlechte Spanabfuhr | Select a suitable drill (considering flute geometry , helical angle etc) Change the cutting method (adjust feed rate, use step feed etc) Einen geeigneten Bohrer wählen (mit entsprechender Spannute, Spiralwinkel etc.) Schnittgeschw. anpassen (Vorschub verringern usw.) |
| Poor cylindricity Schlechte Zylindrizität | Non-symmetric point angle Large drill run-out Chisel edge is off center Excessive margin wear Kein symetrischer Spitzenwinkel, großer Rundlauffehler (Bohren) Zentrumschneide ist aus der Mitte großer Schneidenverschleiß | Regrind drill Check the precision after regrinding Bohrer nachschleifen, Nachschliff prüfen |
| | Feed speed is too low Vorschub zu gering | Increase the feed speed Vorschub erhöhen |
 Каталог ZCC-CT сверла со сменными пластинами
 Общий каталог ZCC-CT 2019
 Каталог ZCC-CT расточные системы
 Каталог ZCC-CT фрезы монолитные
 Каталог ZCC-CT фрезы со сменными пластинами
 Каталог ZCC-CT оснастка