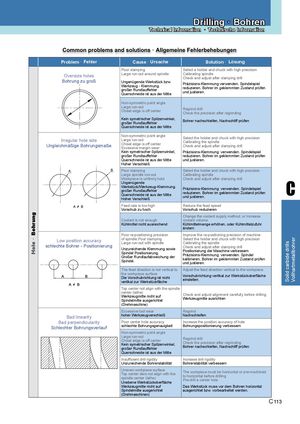
| Problem· Fehler | Cause· Ursache | Solution· Lösung |
| Oversize holes Bohrung zu groß | Poor clamping Large run-out around spindle Ungenügende Werkstück bzw. Werkzeug - Klemmung. großer Rundlauffehler Querschneide ist aus der Mitte | Select a holder and chuck with high precision Calibrating spindle Check and adjust after clamping drill Präzisions-Klemmung verwenden. Spindelspiel reduzieren. Bohrer im geklemmten Zustand prüfen und justieren. |
| | Non-symmetric point angle Large run-out Chisel edge is off center Kein symetrischer Spitzenwinkel, großer Rundlauffehler Querschneide ist aus der Mitte | Regrind drill Check the precision after regrinding Bohrer nachschleifen, Nachschliff prüfen |
| Irregular hole size Ungleichmäßige Bohrungsmaße | Non-symmetric point angle Large run-out Chisel edge is off center Excessive margin wear Kein symetrischer Spitzenwinkel, großer Rundlauffehler Querschneide ist aus der Mitte Hoher Verschleiß | Select the holder and chuck with high precision Calibrating the spindle Check and adjust after clamping drill Präzisions-Klemmung verwenden. Spindelspiel reduzieren. Bohrer im geklemmten Zustand prüfen und justieren. |
| A B | Poor clamping Large spindle run-out Workpiece is unfirmly hold Uüd | Select the holder and chuck with high precision Calibrating spindle Check and adjust after clamping drill |
| | ngengene Werkstück/Werkzeug-Klemmung. großer Rundlauffehler Querschneide ist aus der Mitte Hoher Verschleiß | Präzisions-Klemmung verwenden. Spindelspiel reduzieren. Bohrer im geklemmten Zustand prüfen und justieren. |
| A B | Feed rate is too high Vorschub zu hoch | Reduce the feed speed Vorschub reduzieren |
| ng | | Cl i h | Change the coolant supply method, or increase l l |
| ohru | | ooant s not enoug Kühlmittel nicht ausreichend | cooant voume. Kühlmittelmenge erhöhen, oder Kühlmittelzufuhr ändern |
| Hole∙ B | Low position accuracy schlechte Bohrer - Positionierung | Poor re-positioning precision of spindle.Poor clamping Large run-out with spindle Unzureichende Klemmung sowie Spindel Positionierung. Großer Rundlaufabweichung der Spindel. | Improve the re-positioning precision of machine Select the holder and chuck with high precision Calibrating the spindle Check and adjust after clamping drill Positionierung der Maschine verbessern Präzisions-Klemmung verwenden. Spindel kalibrieren, Bohrer im geklemmten Zustand prüfen und justieren. |
| | The feed direction is not vertical to | Adjust the feed direction vertical to the workpiece. |
| | the workpiece surface Die Vorschubrichtung ist nicht vertikal zur Werkstückfläche | Vorschubrichtung vertikal zur Werkstückoberfläche einstellen. |
| | Top center not align with the spindle center (lathe) Werkzeugmitte nicht auf Spindelmitte ausgerichtet (Drehmaschine) | Check and adjust alignment carefully before drilling Werkzeugmitte ausrichten |
| Bad linearity | Excessive tool wear hoher Werkzeugverschleiß | Regrind Nachschleifen |
| Bad perpendicularity Schlechter Bohrungsverlauf | Poor center hole accuracy Nti it l schlechte Bohrungsgenauigkeit | Increase the position accuracy of hole Bohrungspositionierung verbessern |
| | on-symmerc pon ange Large run-out Chisel edge is off center Kein symetrischer Spitzenwinkel, großer Rundlauffehler Querschneide ist aus der Mitte | Regrind drill Check the precision after regrinding Bohrer nachschleifen, Nachschliff prüfen |
| | Insufficient drill rigidity Unzureichende Bohrerstabilität | Increase drill rigidity Bohrerstabilität verbessern |
| | Uneven workpiece surface Top center ders not align with the spindle center (lathe) Unebene Werkstückoberfläche Werkzeugmitte nicht auf Spindelmitte ausgerichtet (Drehmaschinen) | The workpiece must be horizontal or pre-machined to horizontal before drilling Pre-drill a center hole Das Werkstück muss vor dem Bohren horizontal ausgerichtet bzw. vorbearbeitet werden. |
 Каталог ZCC-CT сверла со сменными пластинами
 Общий каталог ZCC-CT 2019
 Каталог ZCC-CT расточные системы
 Каталог ZCC-CT фрезы монолитные
 Каталог ZCC-CT фрезы со сменными пластинами
 Каталог ZCC-CT оснастка