Каталог ZCC-CT фрезы монолитные - страница 242
Навигация
 Каталог ZCC-CT оснастка
 Каталог ZCC-CT фрезы со сменными пластинами
 Каталог ZCC-CT сверла со сменными пластинами
 Каталог ZCC-CT токарная обработка
 Каталог ZCC-CT сверла монолитные
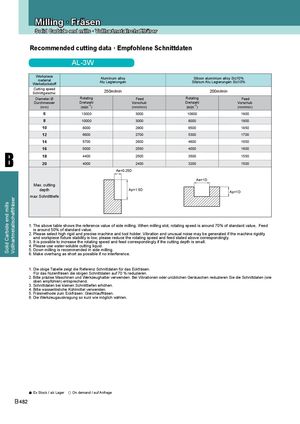
Recommended cutting data · Empfohlene Schnittdaten
AL-3W
| Workpiece | Aluminum alloy | Silicon aluminium alloy Si≤10% | |||
| material | Alu Legierungen | Silizium Alu Legierungen Si≤10% | |||
| Werkstückstoff | |||||
| Cutting speed | 250m/min | 200m/min | |||
| Schnittgeschw. |
| Diameter Ø | Rotating | Feed | Rotating | Feed |
| Durchmesser | Drehzahl | Vorschub | Drehzahl | Vorschub |
| (mm) | (min-1) | (mm/min) | (min -1) | (mm/min) |
| 6 | 13000 | 3000 | 10600 | 1900 |
| 8 | 10000 | 3000 | 8000 | 1900 |
| 10 | 8000 | 2900 | 6500 | 1850 |
| 12 | 6600 | 2700 | 5300 | 1700 |
| 14 | 5700 | 2600 | 4600 | 1650 |
| B 16 | 5000 | 2550 | 4000 | 1600 |
| 18 | 4400 | 2500 | 3500 | 1550 |
| 20 | 4000 | 2400 | 3200 | 1500 |
Ae=0.25D Ae=1D Max. cutting depth Ap=1.5D
Ap=1D
max Schnitttiefe
1. The above table shows the reference value of side milling. When milling slot, rotating speed is around 70% of standard value, Feed is around 50% of standard value. 2. Please select high rigid and precise machine and tool holder. Vibration and unusual noise may be generated if the machine rigidity and workpiece fixture stability is low, please reduce the rotating speed and feed stated above correspondingly. 3. It is possible to increase the rotating speed and feed correspondingly if the cutting depth is small. 4. Please use water-soluble cutting liquid. 5. Down milling is recommended in side milling. 6. Make overhang as short as possible if no interference.
1. Die obige Tabelle zeigt die Referenz Schnittdaten für das Eckfräsen. Für das Nutenfräsen die obigen Schnittdaten auf 70 % reduzieren. 2. Bitte präzise Maschinen und Werkzeughalter verwenden. Bei Vibrationen oder unüblichen Geräuschen reduzieren Sie die Schnittdaten (wie oben empfohlen) entsprechend. 3. Schnittdaten bei kleinen Schnitttiefen erhöhen. 4. Bitte wasserlösliche Kühlmittel verwenden. 5. Fräsmethode zum Eckfräsen: Gleichlauffräsen. 6. Die Werkzeugauskragung so kurz wie möglich wählen.