Основной каталог Winstar 2021 - страница 276
Навигация
 Каталог Carbidex сменные пластины 2020
 Каталог Winstar твердосплавные пластины и вставки
 Брошюра Winstar пластины 2021
 Каталог Winstar монолитный инструмент 2020
 Каталог Winstar инструмент со сменными пластинами 2020
- Cover
- A-Milling
- Solid Carbide Endmills
- H700
- H680
- H650
- H600
- G550
- V470
- G450
- V530
- V520
- M500
- Hypex
- A300
- A200
- A100
- CuttingData
- Milling Inserts
- Indexable Milling Cutters
- Shoulder Milling Cutters
- Face Milling Cutters
- Copy Milling Cutters
- Chamgering & Engraving Cutters
- Helical Milling Cutters
- Disc Milling Cutters
- Modular Milling Tools
- B-Holemaking
- Solid Carbide Drills
- DPC&DPN
- DLC&DLN
- DMC&DMN
- DHN
- DFN
- DZC&DZN
- DAN
- DGN
- CuttingData
- Modular Drills
- Indexable Drills
- Spotting & Centering Drills
- Solid Carbide Reamers
- Indexable Boring Tools
- C-Turning
- ISO Turning Inserts
- Turning Holders
- Parting & Grooving Tools
- Mini Turning Tools for Auto Lathe
- D-Threading
- Solid Thread Mills
- Solid Thread Turning Bars
- Indexable Thread Turning Tools
- E-Customized & Tooling
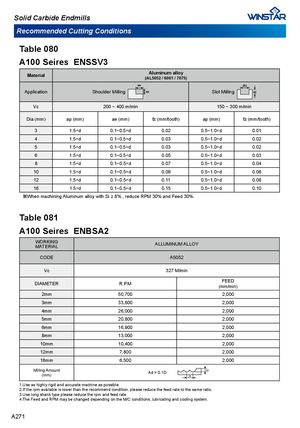
Table 080
A100 Seires ENSSV3
| Material | Aluminum alloy (AL5052 / 6061 / 7075) | ||||
| Application | S | houlder Milling | Slot Millin | g | |
| Vc | 200 ~ 400 m/m | in | 150 ~ 3 | 00 m/min | |
| Dia (mm) | ap (mm) | ae (mm) | fz (mm/tooth) | ap (mm) | fz (mm/tooth) |
| 3 | 1.5×d | 0.1~0.5×d | 0.02 | 0.5~1.0×d | 0.01 |
| 4 | 1.5×d | 0.1~0.5×d | 0.03 | 0.5~1.0×d | 0.02 |
| 5 | 1.5×d | 0.1~0.5×d | 0.03 | 0.5~1.0×d | 0.02 |
| 6 | 1.5×d | 0.1~0.5×d | 0.05 | 0.5~1.0×d | 0.03 |
| 8 | 1.5×d | 0.1~0.5×d | 0.07 | 0.5~1.0×d | 0.04 |
| 10 | 1.5×d | 0.1~0.5×d | 0.09 | 0.5~1.0×d | 0.06 |
| 12 | 1.5×d | 0.1~0.5×d | 0.11 | 0.5~1.0×d | 0.08 |
| 16 | 1.5×d | 0.1~0.5×d | 0.15 | 0.5~1.0×d | 0.10 |
※When machining Aluminum alloy with Si ≥ 8% , reduce RPM 30% and Feed 30%.
Table 081
A100 Seires ENBSA2
| WORKING MATERIAL | ALLUMIN | UM ALLOY | |
| CODE | A | 5052 | |
| Vc | 327 | M/min | |
| DIAMETER | R.P.M | FEED (mm/min) | |
| 2mm | 50,700 | 2,000 | |
| 3mm | 33,800 | 2,000 | |
| 4mm | 26,000 | 2,000 | |
| 5mm | 20,800 | 2,000 | |
| 6mm | 16,900 | 2,000 | |
| 8mm | 13,000 | 2,000 | |
| 10mm | 10,400 | 2,000 | |
| 12mm | 7,800 | 2,000 | |
| 16mm | 6,500 | 2,000 | |
| Milling Amount (mm) | Ad = 0.1D | Ad Pf |
1.Use as highly rigid and accurate machine as possible.