Каталог Walter обработка алюминия 2020 - страница 9
Навигация
 Общий каталог Walter 2017
 Брошюра Walter новинки 2021
 Брошюра Walter новинки 2022
 Каталог Walter новинки 2021.2
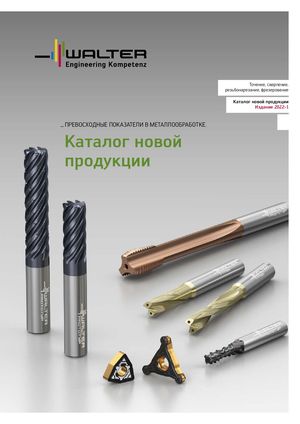 Каталог Walter новинки 2022
- 0000_Aluminium_Flyer_Cover_RU
- Flyer_RU_Aluminium_4000_20-1_low
- Обзор преимуществ
- Цветные металлы ISO N
- Сплав HIPIMS PVD WNN10
- Канавочные пластины GX — WDN10
- Специальные инструменты с PCD
- Специальные инструменты DC165/DC166
- Специальный инструмент DC166
- Фрезы M2131 для обработки с врезанием под углом
- Фрезы M2331 для обработки с врезанием под углом
- Отрезные фрезы Walter BLAXX F5055
- Стандартные инструменты с PCD
- Walter Xpress
- Фрезерование Xpress — Обзор инструментов
- A1 — Токарная обработка
- Токарная обработка ISO
- Отрезка и обработка канавок — Режущие пластины
- B1 — Обработка отверстий
- Сверление
- Черновое и чистовое растачивание
- B3 — Обработка резьбы
- Нарезание резьбы
- C1 — Фрезерование
- Фрезы твердосплавные
- Фрезы с напайными пластинами
- Фрезы со сменными пластинами
- Пластины для фрезерования
- Инструменты и пластины — Обзор
- 0000_Aluminium_Flyer_Cover_RU
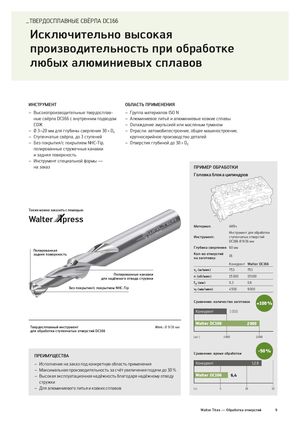
_ТВЕРДОСПЛАВНЫЕ СВЁРЛА DC166
Исключительно высокая
производительность при обработке
любых алюминиевых сплавов
| ИНСТРУМЕНТ | ОБЛАСТЬ ПРИМЕНЕНИЯ | |
| – Высокопроизводительные твердосплав- | – Группа материалов ISO N | |
| ные свёрла DC166 с внутренним подводом | – Алюминиевое литьё и алюминиевые ковкие сплавы | |
| СОЖ | – Охлаждение эмульсией или масляным туманом | |
| – Ø 3–20 мм для глубины сверления 30 × Dc | – Отрасли: автомобилестроение, общее машиностроение, |
– Ступенчатые свёрла, до 3 ступеней крупносерийное производство деталей – Без покрытия/с покрытием NHC-Tip, – Отверстия глубиной до 30 × Dc полированные стружечные канавки и задняя поверхность
– Инструмент специальной формы —
на заказ ПРИМЕР ОБРАБОТКИ
Головка блока цилиндров
Также можно заказать с помощью:
Полированная задняя поверхность
Полированные канавки для надёжного отвода стружки Без покрытия/с покрытием NHC-Tip
Материал: АК9ч Инструмент для обработки Инструмент: ступенчатых отверстий DC166 Ø 9/16 мм Глубина сверления: 60 мм Кол-во отверстий 16 на заготовку: Конкурент Walter DC166
| vc (м/мин) | 753 | 753 |
| n (об/мин) | 15 000 | 15 000 |
| fu (мм) | 0,3 | 0,6 |
| v (мм/мин) | 4 500 | 9 000 |
f
Сравнение: количество заготовок
Конкурент 1 000
Твердосплавный инструмент Илл.: Ø 9/16 мм для обработки ступенчатых отверстий DC166
[шт.] 1 000 2 000
ПРЕИМУЩЕСТВА Сравнение: время обработки
| – Исполнение на заказ под конкретную область применения | Конкурент | 12,8 | |||||
| – Максимальная производительность за счёт увеличения подачи до 30 % | |||||||
| – Высокая эксплуатационная надёжность благодаря надёжному отводу | 6,4 | ||||||
| стружки | |||||||
| – Для алюминиевого литья и ковких сплавов | [с] | 5 | 10 | 15 |
Walter Titex — Обработка отверстий 9