Каталог Tungaloy инструмент для автоматов швейцарского типа - страница 297
Навигация
 Общий каталог Tungaloy 2020 - 2021
 Каталог Tungaloy глубокое сверление 2
 Каталог Tungaloy зубофрезерование
 Брошюра Tungaloy новая продукция
 Каталог Tungaloy глубокое сверление 1
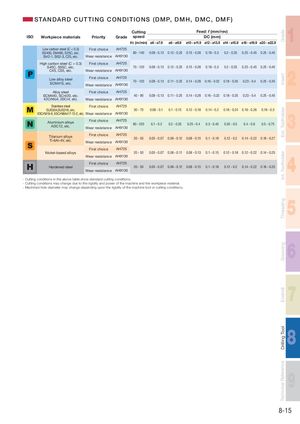
STANDARD CUT TING CONDITIONS (DMP, DMH, DMC, DMF) 1
| Cutting | Fee | d:f (mm/r | ev) | ||||||||
| ISO | Workpiece materials | Priority | Grade | speed | DC (mm) | ||||||
| Vc (m/min) | ø6 - ø7.9 | ø8 - ø9.9 | ø10 - ø11.9 | ø12 - ø13.9 | ø14 - ø15.9 | ø16 - ø19.9 | ø20 - ø22.9 | ||||
| Low carbon steel (C < 0.3) SS400, SM490, S25C, etc. St42-1, St52-3, C25, etc. | First choice Wear resistance | AH725 AH9130 | 80 - 140 | 0.09 - 0.13 | 0.12 - 0.25 | 0.15 - 0.28 | 0.18 - 0.3 | 0.2 - 0.35 | 0.25 - 0.45 | 0.25 - 0.45 | |
| High carbon steel (C > 0.3) S45C, S55C, etc. C45, C55, etc. | First choice Wear resistance | AH725 AH9130 | 70 - 120 | 0.09 - 0.13 | 0.12 - 0.25 | 0.15 - 0.28 | 0.18 - 0.3 | 0.2 - 0.35 | 0.25 - 0.45 | 0.25 - 0.45 | |
| Low alloy steel SCM415, etc. | First choice Wear resistance | AH725 AH9130 | 70 - 120 | 0.08 - 0.13 | 0.11 - 0.25 | 0.14 - 0.28 | 0.16 - 0.32 | 0.18 - 0.35 | 0.23 - 0.4 | 0.25 - 0.45 | |
| Alloy steel SCM440, SCr420, etc. 42CrMo4, 20Cr4, etc. | First choice Wear resistance | AH725 AH9130 | 40 - 90 | 0.08 - 0.13 | 0.11 - 0.25 | 0.14 - 0.28 | 0.16 - 0.32 | 0.18 - 0.35 | 0.23 - 0.4 | 0.25 - 0.45 | |
| Stainless steel SUS304,SUS316, etc. X5CrNi18-9, X5CrNiMo17-12-2, etc. | First choice Wear resistance | AH725 AH9130 | 30 - 70 | 0.08 - 0.1 | 0.1 - 0.15 | 0.12 - 0.18 | 0.14 - 0.2 | 0.16 - 0.24 | 0.16 - 0.26 | 0.18 - 0.3 | |
| Aluminium alloys ADC12, etc. | First choice Wear resistance | AH725 AH9130 | 80 - 220 | 0.1 - 0.2 | 0.2 - 0.35 | 0.25 - 0.4 | 0.3 - 0.45 | 0.35 - 0.5 | 0.4 - 0.6 | 0.5 - 0.75 | |
| Titanium alloys Ti-6Al-4V, etc. | First choice Wear resistance | AH725 AH9130 | 20 - 50 | 0.05 - 0.07 | 0.06 - 0.12 | 0.08 - 0.15 | 0.1 - 0.18 | 0.12 - 0.2 | 0.14 - 0.22 | 0.18 - 0.27 | |
| Nickel-based alloys | First choice Wear resistance | AH725 AH9130 | 20 - 50 | 0.05 - 0.07 | 0.06 - 0.11 | 0.08 - 0.13 | 0.1 - 0.15 | 0.12 - 0.18 | 0.12 - 0.22 | 0.14 - 0.25 | |
| Hardened steel | First choice Wear resistance | AH725 AH9130 | 20 - 50 | 0.05 - 0.07 | 0.06 - 0.12 | 0.08 - 0.15 | 0.1 - 0.18 | 0.12 - 0.2 | 0.14 - 0.22 | 0.16 - 0.25 |
- Cutting conditions in the above table show standard cutting conditions. - Cutting conditions may change due to the rigidity and power of the machine and the workpiece material. - Machined hole diameter may change depending upon the rigidity of the machine tool or cutting conditions.