Каталог TooTool техническая информация 2 - страница 192
Навигация
 Каталог TooTool техническая информация 1
 Общий каталог TooTool
 Каталог TooTool монолитные фрезы
A\
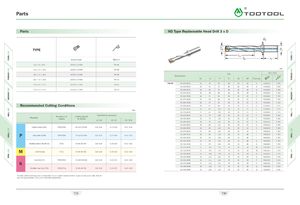
Parts HD Type Replaceable Head Drill 3 x D
d4
i J +
TYPE Dc dl
t «
* Lc t
Insert screw Wrench 14 I5
12.0 = D = 15.5 SSTX 2.2- 3.0PXD TPF - 06
mm
15.5 < D = 18.5 SSTX 2.5 - 3.6PXD TPF - 08
Spare Parts
18.5 < D = 21.5 SSTX 3.0-4.0PXD TPF - 08 Size
Designation
21.5 < D = 24.8 SSTX 3.5 - 5.5 PXD TPF -15
Dc Lc 14 15 dl d4 Seat size
HD - XD 03 -120- XP16 12 36 68 48 16 20 A FS3011D T- 10S
24.8 < D = 27.8 SSTX4.0- 5.7 PXD TPF -15
03 -130- XP16 13 41 72 48 16 20 A FS3012D T - 10S
27.8 < D = 33.5 SSTX4.5 - 5.7 PXD TPF - 20 03 -140- XP16 14 45 76 48 16 20 B FS3013D T- 10S
03 -150- XP16 15 48 80 48 16 20 B FS3013D T -10S
03 -160- XP 20 16 51 84 50 20 25 C FS3514D T- 15 S
03 -170- XP 20 17 54 88 50 20 25 C FS3514D T-15S
03 -180- XP 20 18 57 92 50 20 25 D FS3515D T-15 S
Recommended Cutting Conditions 03 -190- XP 20 19 61 96 50 20 25 D FS3516D T- 15 S
03 - 200- XP 20 20 64 100 50 20 25 E FS4018D T-15 S
mm
03 - 210- XP 20 21 67 104 50 20 25 E FS4018D T- 15 S
Feed Rate fn (mm/rev) 03 - 220- XP 25 22 70 109 56 25 32 F FS 5019D T- 20S
Recommend Cutting Speed
Materials 03 - 230- XP 25 23 73 113 56 25 32 F FS 5019D T- 20S
Inserts Vc m/min
-
12 16 -
16 20 -
20 30.8
03 - 240- XP 25 24 76 117 56 25 32 G FS 5021D T- 20S
03 - 250- XP 25 25 80 121 56 25 32 G FS 5021D T- 20S
Carbon Steel (SxxC) TCPA/TCEA 80-110 ( 50-80) 0.15 - 0.30 0.15 - 0.30 0.15 -0.35
03 - 260- XP 25 26 83 125 56 25 32 H FS6023D T-25 S
03 - 270- XP 25 27 86 129 56 25 32 H FS6023D T- 25 S
03 - 280- XP32 28 89 134 60 32 J FS 6025D T-25 S
P Alloy Steel (SCM) TCPA/TCEA 70-110 ( 50-80) 0.15 - 0.30 0.15 - 0.30 0.15 -0.35
03 - 290- XP32 29 92 138 60 32
40
40 J FS6025D T- 25 S
03 - 300- XP32 30 95 142 60 32 40 K FS 6028D T- 25 S
Hardnesssteel (HRC40-50) TCPA 40- 80 (30-70) 0.10-0.20 0.10-0.20 0.15 -0.25 03 - 310- XP32 31 99 146 60 32 40 K FS6028D T- 25 S
03 - 320- XP40 32 102 150 70 40 50 M FS 6028D T- 25 S
03 - 330- XP40 33 105 154 70 40 50 M FS 6030D T- 25 S
M -200HB Gray TCEA 50- 80 (40- 60) 0.10-0.20 0.10 - 0.20 0.15 - 0.25
03 - 340- XP40 34 108 158 70 40 50 N FS 6030D T- 25 S
03 - 350- XP40 35 111 162 70 40 50 N FS6030D T- 25 S
Cast Iron (FC) TCPA/TCEA 50-100 (40-80) 0.15 - 0.30 0.15 - 0.35 0.15 -0.40 03 - 360- XP40 36 115 166 70 40 50 P FS 6033D T-25 S
K 03 - 370- XP40
03 - 380- XP40
37
38
118
121
170
173
70
70
40
40
50
50
P
Q
FS6033D
FS6035D
T- 25 S
T- 25 S
Nodular Cast Iron (FCD) TCPA/TCEA 50- 90 (40-70) 0.15 - 0.30 0.15 - 0.35 0.15 -0.35
03 - 390- XP40 39 124 176 70 40 50 Q FS6035D T- 25 S
For 8xD, 12xD machining, it is recommended to use a short diameter holder to process the guide hole. And the
processing parameters, use ( ) recommended parameters.
739 740