Каталог Stellram токарный инструмент - страница 202
Навигация
 Каталог Stellram материалы и сплавы
 Каталог Stellram твердосплавные цельные фрезы
 Каталог Stellram фрез со сменными пластинами
 Каталог Stellram высокопроизводительные фрезерные системы
 Каталог Stellram системы со сменными пластинами для фрезерования с высокими подачами
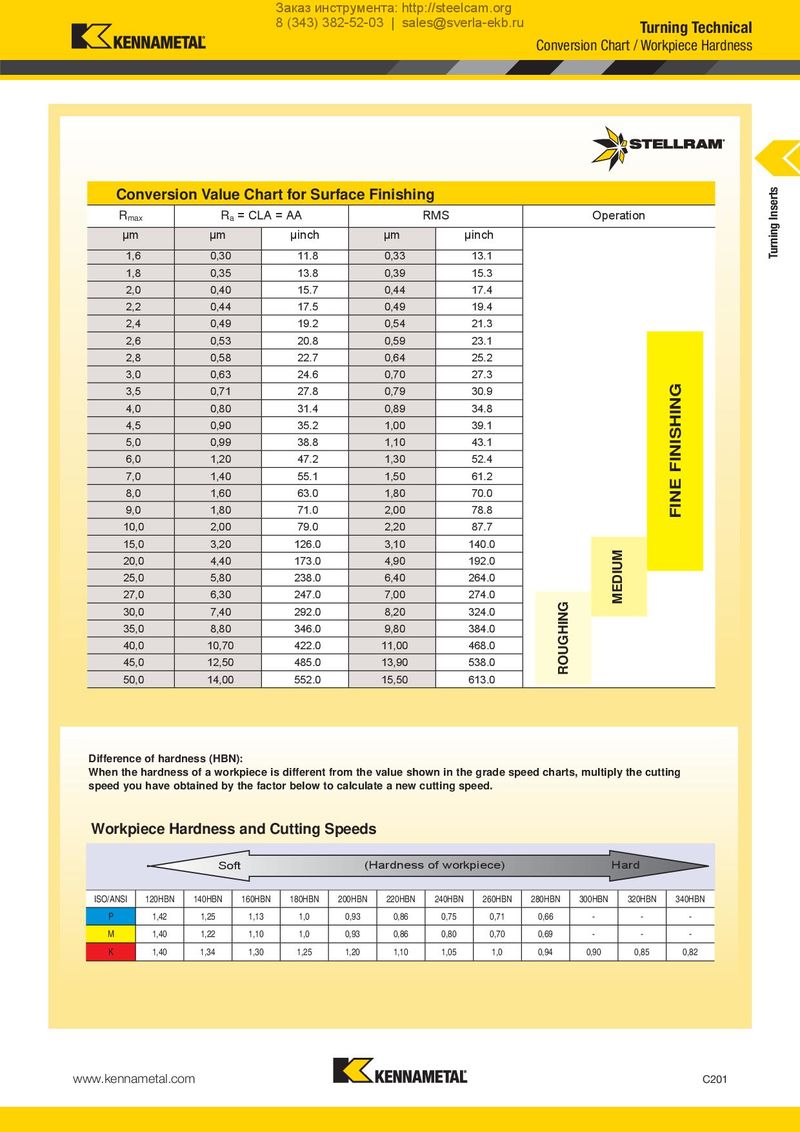
Conversion Chart / Workpiece Hardness
| Conversi | on Value Ch | art for Surfa | ce Finishing | ||
| Rmax | Ra= CL | A = AA | RM | S | Operation |
| µm | µm | µinch | µm | µinch | |
| 1,6 | 0,30 | 11.8 | 0,33 | 13.1 | |
| 1,8 | 0,35 | 13.8 | 0,39 | 15.3 | |
| 2,0 | 0,40 | 15.7 | 0,44 | 17.4 | |
| 2,2 | 0,44 | 17.5 | 0,49 | 19.4 | |
| 2,4 | 0,49 | 19.2 | 0,54 | 21.3 | |
| 2,6 | 0,53 | 20.8 | 0,59 | 23.1 | |
| 2,8 | 0,58 | 22.7 | 0,64 | 25.2 | |
| 3,0 | 0,63 | 24.6 | 0,70 | 27.3 | |
| 3,5 | 0,71 | 27.8 | 0,79 | 30.9 | G |
| 4,0 | 0,80 | 31.4 | 0,89 | 34.8 | IN |
| 4,5 | 0,90 | 35.2 | 1,00 | 39.1 | SH |
| 5,0 | 0,99 | 38.8 | 1,10 | 43.1 | NI |
| 6,0 | 1,20 | 47.2 | 1,30 | 52.4 | FI |
| 7,0 | 1,40 | 55.1 | 1,50 | 61.2 | E |
| 8,0 | 1,60 | 63.0 | 1,80 | 70.0 | N |
| 9,0 | 1,80 | 71.0 | 2,00 | 78.8 | FI |
| 10,0 | 2,00 | 79.0 | 2,20 | 87.7 | |
| 15,0 | 3,20 | 126.0 | 3,10 | 140.0 | |
| 20,0 | 4,40 | 173.0 | 4,90 | 192.0 | UM |
| 25,0 | 5,80 | 238.0 | 6,40 | 264.0 | DI |
| 27,0 | 6,30 | 247.0 | 7,00 | 274.0 | ME |
| 30,0 | 7,40 | 292.0 | 8,20 | 324.0 | NG |
| 35,0 | 8,80 | 346.0 | 9,80 | 384.0 | HI |
| 40,0 | 10,70 | 422.0 | 11,00 | 468.0 | UG |
| 45,0 | 12,50 | 485.0 | 13,90 | 538.0 | RO |
| 50,0 | 14,00 | 552.0 | 15,50 | 613.0 |
Difference of hardness (HBN): When the hardness of a workpiece is different from the value shown in the grade speed charts, multiply the cutting speed you have obtained by the factor below to calculate a new cutting speed.
Workpiece Hardness and Cutting Speeds
| So | ft | (H | ardness | of work | piece) | H | ard | |||||
| ISO/ANSI | 120HBN | 140HBN | 160HBN | 180HBN | 200HBN | 220HBN | 240HBN | 260HBN | 280HBN | 300HBN | 320HBN | 340HBN |
| P | 1,42 | 1,25 | 1,13 | 1,0 | 0,93 | 0,86 | 0,75 | 0,71 | 0,66 | - | - | - |
| M | 1,40 | 1,22 | 1,10 | 1,0 | 0,93 | 0,86 | 0,80 | 0,70 | 0,69 | - | - | - |
| K | 1,40 | 1,34 | 1,30 | 1,25 | 1,20 | 1,10 | 1,05 | 1,0 | 0,94 | 0,90 | 0,85 | 0,82 |