Каталог SGS микро инструмент 2021 - страница 99
Навигация
 Каталог SGS фрезы для алюминия S-carb
 Каталог SGS монолитный инструмент из композитных материалов
 Каталог SGS инструмент для обработки алюминия
 Общий каталог SGS 2018
 Общий каталог SGS 2021
 Каталог SGS фрезы для труднообрабатываемых материалов Series 33
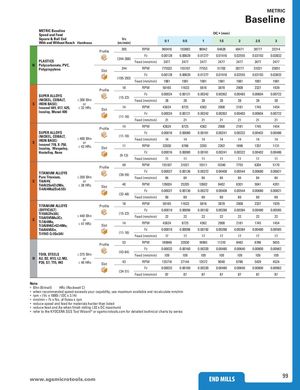
| METRIC Baseline Speed and Feed | DC • (mm) | ||||||||||
| Square & Ball End With and Without Reac | h Hardness | Vc (m/min) | 0 .1 | 0 .5 | 1 | 1 .5 | 2 | 2 .5 | 3 | ||
| Profile | 305 | RPM | 969416 | 193883 | 96942 | 64628 | 48471 | 38777 | 32314 | ||
| Fz | 0.00128 | 0.00639 | 0.01277 | 0.01916 | 0.02555 | 0.03193 | 0.03832 | ||||
| PLASTICS | (244-366) | Feed (mm/min) | 2477 | 2477 | 2477 | 2477 | 2477 | 2477 | 2477 | ||
| N Polycarbonate, PVC, Polypropylene | Slot | 244 | RPM | 775533 | 155107 | 77553 | 51702 | 38777 | 31021 | 25851 | |
| Fz | 0.00128 | 0.00639 | 0.01277 | 0.01916 | 0.02555 | 0.03193 | 0.03832 | ||||
| (195-293) | Feed (mm/min) | 1981 | 1981 | 1981 | 1981 | 1981 | 1981 | 1981 | |||
| Profile | 18 | RPM | 58165 | 11633 | 5816 | 3878 | 2908 | 2327 | 1939 | ||
| SUPER ALLOYS | (1522) | Fz | 0.00024 | 0.00121 | 0.00242 | 0.00362 | 0.00483 | 0.00604 | 0.00722 | ||
| (NICKEL, COBALT, | ≤ 300 Bhn | - | Feed (mm/min) | 28 | 28 | 28 | 28 | 28 | 28 | 28 | |
| S IRON BASE) Inconel 601, 617, 625, | or ≤ 32 HRc | Slot | 14 | RPM | 43624 | 8725 | 4362 | 2908 | 2181 | 1745 | 1454 |
| Incoloy, Monel 400 | Fz | 0.00024 | 0.00121 | 0.00242 | 0.00362 | 0.00483 | 0.00604 | 0.00722 | |||
| (11-16) | Feed (mm/min) | 21 | 21 | 21 | 21 | 21 | 21 | 21 | |||
| Profile | 14 | RPM | 43624 | 8725 | 4362 | 2908 | 2181 | 1745 | 1454 | ||
| SUPER ALLOYS | Fz | 0.00016 | 0.00080 | 0.00161 | 0.00241 | 0.00322 | 0.00402 | 0.00486 | |||
| (NICKEL, COBALT, IRON BASE) | ≤ 400 Bhn | (11-16) | Feed (mm/min) | 14 | 14 | 14 | 14 | 14 | 14 | 14 | |
| S Inconel 718, X-750, Il Wl | or ≤ 43 HRc | Slot | 11 | RPM | 33930 | 6786 | 3393 | 2262 | 1696 | 1357 | 1131 |
| ncooy, aspaoy, Hastelloy, Rene | Fz | 0.00016 | 0.00080 | 0.00161 | 0.00241 | 0.00322 | 0.00402 | 0.00486 | |||
| (9-13) | Feed (mm/min) | 11 | 11 | 11 | 11 | 11 | 11 | 11 | |||
| Profile | 49 | RPM | 155107 | 31021 | 15511 | 10340 | 7755 | 6204 | 5170 | ||
| TITANIUM ALLOYS | Fz | 0.00027 | 0.00136 | 0.00272 | 0.00408 | 0.00544 | 0.00680 | 0.00821 | |||
| S Pure Titanium, TiAlV | ≤ 350 Bhn | (39-59) | Feed (mm/min) | 84 | 84 | 84 | 84 | 84 | 84 | 84 | |
| 64, Ti6Al2Sn4Zr2Mo, | or ≤ 38 HRc | Slot | 40 | RPM | 126024 | 25205 | 12602 | 8402 | 6301 | 5041 | 4201 |
| Ti4Al4Mo2Sn0.5Si | Fz | 0.00027 | 0.00136 | 0.00272 | 0.00408 | 0.00544 | 0.00680 | 0.00821 | |||
| (32-48) | Feed (mm/min) | 69 | 69 | 69 | 69 | 69 | 69 | 69 | |||
| TITANIUM ALLOYS | Profile | 18 | RPM | 58165 | 11633 | 5816 | 3878 | 2908 | 2327 | 1939 | |
| (DIFFICULT) | Fz | 0.00019 | 0.00096 | 0.00192 | 0.00288 | 0.00384 | 0.00480 | 0.00585 | |||
| Ti10Al2Fe3Al, Ti5Al5V5Mo3Cr, | ≤ 440 Bhn | (15-22) | Feed (mm/min) | 22 | 22 | 22 | 22 | 22 | 22 | 22 | |
| S Ti7Al4Mo, Ti3Al8V6Cr4Zr4Mo | or ≤ 47 HRc | Slot | 14 | RPM | 43624 | 8725 | 4362 | 2908 | 2181 | 1745 | 1454 |
| , Ti6Al6V6Sn, | Fz | 0.00019 | 0.00096 | 0.00192 | 0.00288 | 0.00384 | 0.00480 | 0.00585 | |||
| Ti15V3 Cr3Sn3Al | (11-16) | Feed (mm/min) | 17 | 17 | 17 | 17 | 17 | 17 | 17 | ||
| Profile | 53 | RPM | 169648 | 33930 | 16965 | 11310 | 8482 | 6786 | 5655 | ||
| Fz | 0.00032 | 0.00160 | 0.00320 | 0.00480 | 0.00640 | 0.00800 | 0.00962 | ||||
| TOOL STEELS | ≤ 375 Bhn | (43-64) | Feed (mm/min) | 109 | 109 | 109 | 109 | 109 | 109 | 109 | |
| H A2, D2, H13, L2, M2, P20, S7, T15, W2 | or ≤ 40 HRc | Slot | 43 | RPM | 135718 | 27144 | 13572 | 9048 | 6786 | 5429 | 4524 |
| Fz | 0.00032 | 0.00160 | 0.00320 | 0.00480 | 0.00640 | 0.00800 | 0.00962 | ||||
| (34-51) | Feed (mm/min) | 87 | 87 | 87 | 87 | 87 | 87 | 87 |
Note:
- Bhn (Brinell) HRc (Rockwell C)
- when recommended speed exceeds your capability, use maximum available and recalculate mm/min
- rpm = (Vc x 1000) / (DC x 3.14)
- mm/min = Fz x No. of flutes x rpm
- reduce speed and feed for materials harder than listed
- reduce feed and Ae when finish milling (.02 x DC maximum)
- refer to the KYOCERA SGS Tool Wizard® or sgsmicrotools.com for detailed technical charts by series