Каталог SGS микро инструмент 2021 - страница 133
Навигация
 Каталог SGS фрезы для алюминия S-carb
 Каталог SGS монолитный инструмент из композитных материалов
 Каталог SGS инструмент для обработки алюминия
 Общий каталог SGS 2018
 Общий каталог SGS 2021
 Каталог SGS фрезы для труднообрабатываемых материалов Series 33
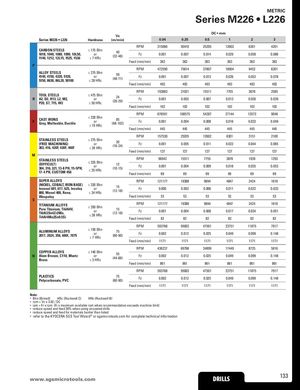
Series M226 L226
| Vc | DC • | mm | |||||||
| Series M226 • L226 | Hardness | (m/min) | 0 .04 | 0 .25 | 0 .5 | 1 | 2 | 3 | |
| CARBON STEELS | ≤ 175 Bh | RPM | 315060 | 50410 | 25205 | 12602 | 6301 | 4201 | |
| 1018, 1040, 1080, 1090, 10L50, 1140 1212 12L15 1525 1536 | n or ≤ 7 HRc | 40 (32-48) | Fz | 0.001 | 0.007 | 0.014 | 0.029 | 0.058 | 0.086 |
| P , , , , | Feed (mm/min) | 363 | 363 | 363 | 363 | 363 | 363 | ||
| ALLOY STEELS | ≤ 275 Bhn | RPM | 472590 | 75614 | 37807 | 18904 | 9452 | 6301 | |
| 4140, 4150, 4320, 5120, L | or HR | 59 (48-71) | Fz | 0.001 | 0.007 | 0.013 | 0.026 | 0.052 | 0.078 |
| 5150, 8630, 8620, 50100 | ≤ 28 c | Feed (mm/min) | 493 | 493 | 493 | 493 | 493 | 493 | |
| TOOL STEELS | ≤ 475 Bhn | RPM | 193883 | 31021 | 15511 | 7755 | 3878 | 2585 | |
| H A2, D2, H13, L2, M2, | or | 24 (20-29) | Fz | 0.001 | 0.003 | 0.007 | 0.013 | 0.026 | 0.039 |
| P20, S7, T15, W2 | ≤ 50 HRc | Feed (mm/min) | 102 | 102 | 102 | 102 | 102 | 102 | |
| 220 Bh | RPM | 678591 | 108575 | 54287 | 27144 | 13572 | 9048 | ||
| K CAST IRONS Gray, Malleable, Ductile | ≤ n or ≤ 19 HRc | 85 (68-102) | Fz | 0.001 | 0.004 | 0.008 | 0.016 | 0.033 | 0.049 |
| Feed (mm/min) | 445 | 445 | 445 | 445 | 445 | 445 | |||
| STAINLESS STEELS | ≤ 275 Bhn | RPM | 157530 | 25205 | 12602 | 6301 | 3151 | 2100 | |
| (FREE MACHINING) 303 416 420F 430F 440F | or 2 HR | 20 (16-24) | Fz | 0.001 | 0.005 | 0.011 | 0.022 | 0.044 | 0.065 |
| M , , , , | ≤ 8 c | Feed (mm/min) | 137 | 137 | 137 | 137 | 137 | 137 | |
| STAINLESS STEELS | ≤ 325 Bh | RPM | 96942 | 15511 | 7755 | 3878 | 1939 | 1293 | |
| (DIFFICULT) 304, 316, 321, 13-8 PH, 15-5PH, | n or HR | 12 (10-15) | Fz | 0.001 | 0.004 | 0.009 | 0.018 | 0.035 | 0.053 |
| 17-4 PH, CUSTOM 450 | ≤ 35 c | Feed (mm/min) | 69 | 69 | 69 | 69 | 69 | 69 | |
| SUPER ALLOYS (NICKEL COBALT IRON BASE) | ≤ 320 Bh | RPM | 121177 | 19388 | 9694 | 4847 | 2424 | 1616 | |
| , , Inconel 601, 617, 625, Incoloy | n or | 15 (12-18) | Fz | 0.000 | 0.003 | 0.006 | 0.011 | 0.022 | 0.033 |
| S 800, Monel 400, Rene, Waspaloy | ≤ 34 HRc | Feed (mm/min) | 53 | 53 | 53 | 53 | 53 | 53 | |
| TITANIUM ALLOYS | 350 Bh | RPM | 121177 | 19388 | 9694 | 4847 | 2424 | 1616 | |
| Pure Titanium, Ti6Al4V, Ti6Al2Sn4Zr2Mo, | ≤ n or | 15 (12-18) | Fz | 0.001 | 0.004 | 0.008 | 0.017 | 0.034 | 0.051 |
| Ti4Al4Mo2Sn0.5Si | ≤ 38 HRc | Feed (mm/min) | 82 | 82 | 82 | 82 | 82 | 82 | |
| 150 Bh | RPM | 593768 | 95003 | 47501 | 23751 | 11875 | 7917 | ||
| ALUMINUM ALLOYS 2017, 2024, 356, 6061, 7075 | ≤ n or HR | 75 (60-90) | Fz | 0.002 | 0.012 | 0.025 | 0.049 | 0.099 | 0.148 |
| ≤ 7 c | Feed (mm/min) | 1171 | 1171 | 1171 | 1171 | 1171 | 1171 | ||
| RPM | 436237 | 69798 | 34899 | 17449 | 8725 | 5816 | |||
| N COPPER ALLOYS Alum Bronze, C110, Muntz | ≤ 140 Bhn or | 55 (44-66) | Fz | 0.002 | 0.012 | 0.025 | 0.049 | 0.099 | 0.148 |
| Brass | ≤ 3 HRc | Feed (mm/min) | 861 | 861 | 861 | 861 | 861 | 861 | |
| RPM | 593768 | 95003 | 47501 | 23751 | 11875 | 7917 | |||
| PLASTICS Polycarbonate, PVC | 75 (60-90) | Fz | 0.002 | 0.012 | 0.025 | 0.049 | 0.099 | 0.148 | |
| Feed (mm/min) | 1171 | 1171 | 1171 | 1171 | 1171 | 1171 |
Note:
- Bhn (Brinell) HRc (Rockwell C) HRb (Rockwell B)
- rpm = Vc x 3.82 / DC
- ipm = Fr x rpm (Fr x maximum available rpm when recommendation exceeds machine limit)
- reduce speed and feed 30% when using uncoated drills
- reduce speed and feed for materials harder than listed
- refer to the KYOCERA SGS Tool Wizard® or sgsmicrotools.com for complete technical information