Общий каталог Osawa 2021 - страница 89
Навигация
 Общий каталог Osawa 2018
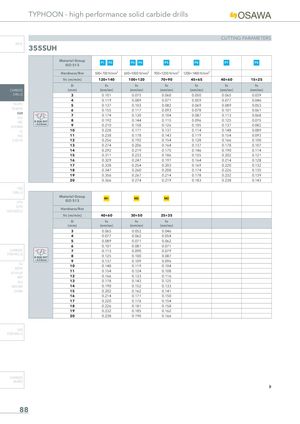
TYPHOON - high performance solid carbide drills
CUTTING PARAMETERS
| Material Group ISO 513 | P1 P2 | P3 P4 | P5 | P6 | P7 | P8 | |
| Hardness/Rm | 500÷700 N/mm² | 600÷1000 N/mm² | 900÷1200 N/mm² | 1200÷1400 N/mm² | |||
| Vc (m/min) | 120÷140 | 100÷120 | 70÷90 | 45÷65 | 40÷60 | 15÷25 | |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | |
| 3 | 0.101 | 0.075 | 0.060 | 0.050 | 0.065 | 0.039 | |
| 4 | 0.119 | 0.089 | 0.071 | 0.059 | 0.077 | 0.046 | |
| 5 | 0.137 | 0.103 | 0.082 | 0.069 | 0.089 | 0.053 | |
| 6 | 0.155 | 0.117 | 0.093 | 0.078 | 0.101 | 0.061 | |
| 7 | 0.174 | 0.130 | 0.104 | 0.087 | 0.113 | 0.068 | |
| Ø RUN OUT | 8 | 0.192 | 0.144 | 0.115 | 0.096 | 0.125 | 0.075 |
| 9 | 0.210 | 0.158 | 0.126 | 0.105 | 0.137 | 0.082 | |
| 10 | 0.228 | 0.171 | 0.137 | 0.114 | 0.148 | 0.089 | |
| 11 | 0.238 | 0.178 | 0.143 | 0.119 | 0.154 | 0.093 | |
| 12 | 0.256 | 0.192 | 0.154 | 0.128 | 0.166 | 0.100 | |
| 13 | 0.274 | 0.206 | 0.164 | 0.137 | 0.178 | 0.107 | |
| 14 | 0.292 | 0.219 | 0.175 | 0.146 | 0.190 | 0.114 | |
| 15 | 0.311 | 0.233 | 0.186 | 0.155 | 0.202 | 0.121 | |
| 16 | 0.329 | 0.247 | 0.197 | 0.164 | 0.214 | 0.128 | |
| 17 | 0.338 | 0.254 | 0.203 | 0.169 | 0.220 | 0.132 | |
| 18 | 0.347 | 0.260 | 0.208 | 0.174 | 0.226 | 0.135 | |
| 19 | 0.356 | 0.267 | 0.214 | 0.178 | 0.232 | 0.139 | |
| 20 | 0.366 | 0.274 | 0.219 | 0.183 | 0.238 | 0.143 |
HSS DRILLS
LFTA
Material Group M1 M2 M3
ISO 513
| Material Group ISO 513 | M1 | M2 | M3 | |
| Hardness/Rm | ||||
| Vc (m/min) | 40÷60 | 30÷50 | 25÷35 | |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | |
| 3 | 0.065 | 0.052 | 0.046 | |
| 4 | 0.077 | 0.062 | 0.054 | |
| 5 | 0.089 | 0.071 | 0.062 | |
| 6 | 0.101 | 0.081 | 0.071 | |
| 7 | 0.113 | 0.090 | 0.079 | |
| Ø RUN OUT | 8 | 0.125 | 0.100 | 0.087 |
| 9 | 0.137 | 0.109 | 0.096 | |
| 10 | 0.148 | 0.119 | 0.104 | |
| 11 | 0.154 | 0.124 | 0.108 | |
| 12 | 0.166 | 0.133 | 0.116 | |
| 13 | 0.178 | 0.143 | 0.125 | |
| 14 | 0.190 | 0.152 | 0.133 | |
| 15 | 0.202 | 0.162 | 0.141 | |
| 16 | 0.214 | 0.171 | 0.150 | |
| 17 | 0.220 | 0.176 | 0.154 | |
| 18 | 0.226 | 0.181 | 0.158 | |
| 19 | 0.232 | 0.185 | 0.162 | |
| 20 | 0.238 | 0.190 | 0.166 |
CARBIDE BURRS