Общий каталог Osawa 2021 - страница 90
Навигация
 Общий каталог Osawa 2018
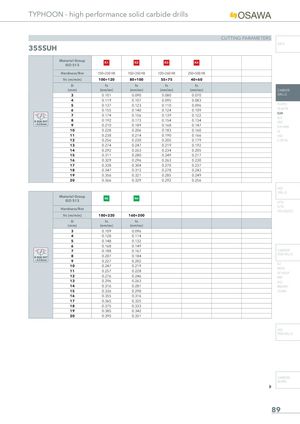
TYPHOON - high performance solid carbide drills
CUTTING PARAMETERS
| Material Group ISO 513 | K1 | K2 | K3 | K4 | |
| Hardness/Rm | 150÷250 HB | 150÷350 HB | 120÷260 HB | 250÷500 HB | |
| Vc (m/min) | 100÷120 | 80÷100 | 55÷75 | 40÷60 | |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | |
| 3 | 0.101 | 0.090 | 0.080 | 0.070 | |
| 4 | 0.119 | 0.107 | 0.095 | 0.083 | |
| 5 | 0.137 | 0.123 | 0.110 | 0.096 | |
| 6 | 0.155 | 0.140 | 0.124 | 0.109 | |
| 7 | 0.174 | 0.156 | 0.139 | 0.122 | |
| Ø RUN OUT | 8 | 0.192 | 0.173 | 0.154 | 0.134 |
| 9 | 0.210 | 0.189 | 0.168 | 0.147 | |
| 10 | 0.228 | 0.206 | 0.183 | 0.160 | |
| 11 | 0.238 | 0.214 | 0.190 | 0.166 | |
| 12 | 0.256 | 0.230 | 0.205 | 0.179 | |
| 13 | 0.274 | 0.247 | 0.219 | 0.192 | |
| 14 | 0.292 | 0.263 | 0.234 | 0.205 | |
| 15 | 0.311 | 0.280 | 0.249 | 0.217 | |
| 16 | 0.329 | 0.296 | 0.263 | 0.230 | |
| 17 | 0.338 | 0.304 | 0.270 | 0.237 | |
| 18 | 0.347 | 0.313 | 0.278 | 0.243 | |
| 19 | 0.356 | 0.321 | 0.285 | 0.249 | |
| 20 | 0.366 | 0.329 | 0.292 | 0.256 | |
| Material Group | |||||
| ISO 513 | N2 | N4 | |||
| Hardness/Rm | |||||
| Vc (m/min) | 180÷220 | 160÷200 | |||
| D | fn | fn | |||
| (mm) | (mm/rev) | (mm/rev) | |||
| 3 | 0.109 | 0.096 | |||
| 4 | 0.128 | 0.114 | |||
| 5 | 0.148 | 0.132 | |||
| 6 | 0.168 | 0.149 | |||
| 7 | 0.188 | 0.167 | |||
| Ø RUN OUT | 8 | 0.207 | 0.184 | ||
| 9 | 0.227 | 0.202 | |||
| 10 | 0.247 | 0.219 | |||
| 11 | 0.257 | 0.228 | |||
| 12 | 0.276 | 0.246 | |||
| 13 | 0.296 | 0.263 | |||
| 14 | 0.316 | 0.281 | |||
| 15 | 0.336 | 0.298 | |||
| 16 | 0.355 | 0.316 | |||
| 17 | 0.365 | 0.325 | |||
| 18 | 0.375 | 0.333 | |||
| 19 20 | 0.385 0.395 | 0.342 0.351 |
INFO
SUH ALH SUH MINI
HSS DRILLS
LFTA SUTA HSS-HSS/CO
END-MILLS
G2 MDTA HF VH/UP
HSS END-MILLS
CARBIDE BURRS