Общий каталог Osawa 2021 - страница 70
Навигация
 Общий каталог Osawa 2018
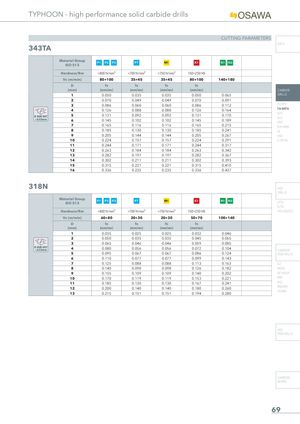
TYPHOON - high performance solid carbide drills
CUTTING PARAMETERS
| Material Group ISO 513 | P1 P2 P3 | P7 | M1 | K1 | N1 N2 | |
| Hardness/Rm | 150÷250 HB | |||||
| Vc (m/min) | 80÷100 | 35÷45 | 35÷45 | 80÷100 | 140÷180 | |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | ||
| 1 | 0.050 | 0.035 | 0.035 | 0.050 | 0.065 | |
| 2 | 0.070 | 0.049 | 0.049 | 0.070 | 0.091 | |
| 3 | 0.086 | 0.060 | 0.060 | 0.086 | 0.112 | |
| 4 | 0.126 | 0.088 | 0.088 | 0.126 | 0.164 | |
| Ø RUN OUT | 5 | 0.131 | 0.092 | 0.092 | 0.131 | 0.170 |
| 6 | 0.145 | 0.102 | 0.102 | 0.145 | 0.189 | |
| 7 | 0.165 | 0.116 | 0.116 | 0.165 | 0.215 | |
| 8 | 0.185 | 0.130 | 0.130 | 0.185 | 0.241 | |
| 9 | 0.205 | 0.144 | 0.144 | 0.205 | 0.267 | |
| 10 | 0.224 | 0.157 | 0.157 | 0.224 | 0.291 | |
| 11 | 0.244 | 0.171 | 0.171 | 0.244 | 0.317 | |
| 12 | 0.263 | 0.184 | 0.184 | 0.263 | 0.342 | |
| 13 | 0.282 | 0.197 | 0.197 | 0.282 | 0.367 | |
| 14 | 0.302 | 0.211 | 0.211 | 0.302 | 0.393 | |
| 15 | 0.315 | 0.221 | 0.221 | 0.315 | 0.410 | |
| 16 | 0.336 | 0.235 | 0.235 | 0.336 | 0.437 |
INFO
SUH HRC SUH MINI
318N
Material Group P1 P2 P3 P7 M1 K1 N1 N2
ISO 513
HSS DRILLS
LFTA SUTA
| Material Group ISO 513 | P1 P2 P3 | P7 | M1 | K1 | N1 N2 | |
| Hardness/Rm | 150÷250 HB | |||||
| Vc (m/min) | 60÷80 | 20÷30 | 20÷30 | 50÷70 | 100÷140 | |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | ||
| 1 | 0.035 | 0.025 | 0.025 | 0.032 | 0.046 | |
| 2 | 0.050 | 0.035 | 0.035 | 0.045 | 0.065 | |
| 3 | 0.065 | 0.046 | 0.046 | 0.059 | 0.085 | |
| Ø RUN OUT | 4 | 0.080 | 0.056 | 0.056 | 0.072 | 0.104 |
| 5 | 0.095 | 0.067 | 0.067 | 0.086 | 0.124 | |
| 6 | 0.110 | 0.077 | 0.077 | 0.099 | 0.143 | |
| 7 | 0.125 | 0.088 | 0.088 | 0.113 | 0.163 | |
| 8 | 0.140 | 0.098 | 0.098 | 0.126 | 0.182 | |
| 9 | 0.155 | 0.109 | 0.109 | 0.140 | 0.202 | |
| 10 | 0.170 | 0.119 | 0.119 | 0.153 | 0.221 | |
| 11 | 0.185 | 0.130 | 0.130 | 0.167 | 0.241 | |
| 12 | 0.200 | 0.140 | 0.140 | 0.180 | 0.260 | |
| 13 | 0.215 | 0.151 | 0.151 | 0.194 | 0.280 |
CARBIDE
MEX/MH UH/MH
HSS END-MILLS
CARBIDE BURRS