Общий каталог Osawa 2021 - страница 182
Навигация
 Общий каталог Osawa 2018
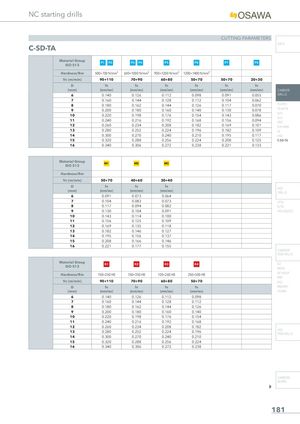
NC starting drills
CUTTING PARAMETERS
| Material Group ISO 513 | P1 P2 | P3 P4 | P5 | P6 | P7 | P8 |
| Hardness/Rm | 500÷700 N/mm² | 600÷1000 N/mm² | 900÷1200 N/mm² | 1200÷1400 N/mm² | ||
| Vc (m/min) | 90÷110 | 70÷90 | 60÷80 | 50÷70 | 50÷70 | 20÷30 |
| D | fn | fn | fn | fn | fn | fn |
| (mm) | (mm/rev) | (mm/rev) | (mm/rev) | (mm/rev) | (mm/rev) | (mm/rev) |
| 6 | 0.140 | 0.126 | 0.112 | 0.098 | 0.091 | 0.055 |
| 7 | 0.160 | 0.144 | 0.128 | 0.112 | 0.104 | 0.062 |
| 8 | 0.180 | 0.162 | 0.144 | 0.126 | 0.117 | 0.070 |
| 9 | 0.200 | 0.180 | 0.160 | 0.140 | 0.130 | 0.078 |
| 10 | 0.220 | 0.198 | 0.176 | 0.154 | 0.143 | 0.086 |
| 11 | 0.240 | 0.216 | 0.192 | 0.168 | 0.156 | 0.094 |
| 12 | 0.260 | 0.234 | 0.208 | 0.182 | 0.169 | 0.101 |
| 13 | 0.280 | 0.252 | 0.224 | 0.196 | 0.182 | 0.109 |
| 14 | 0.300 | 0.270 | 0.240 | 0.210 | 0.195 | 0.117 |
| 15 | 0.320 | 0.288 | 0.256 | 0.224 | 0.208 | 0.125 |
| 16 | 0.340 | 0.306 | 0.272 | 0.238 | 0.221 | 0.133 |
| Material Group ISO 513 | M1 | M2 | M3 | |||
| Hardness/Rm | ||||||
| Vc (m/min) | 50÷70 | 40÷60 | 30÷40 | |||
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | |||
| 6 | 0.091 | 0.073 | 0.064 | |||
| 7 | 0.104 | 0.083 | 0.073 | |||
| 8 | 0.117 | 0.094 | 0.082 | |||
| 9 | 0.130 | 0.104 | 0.091 | |||
| 10 | 0.143 | 0.114 | 0.100 | |||
| 11 | 0.156 | 0.125 | 0.109 | |||
| 12 | 0.169 | 0.135 | 0.118 | |||
| 13 | 0.182 | 0.146 | 0.127 | |||
| 14 | 0.195 | 0.156 | 0.137 | |||
| 15 | 0.208 | 0.166 | 0.146 | |||
| 16 | 0.221 | 0.177 | 0.155 |
ISO 513
Hardness/Rm 150÷250 HB 150÷350 HB 120÷260 HB 250÷500 HB
MDTA HF VH/UP MEF
| Material Group ISO 513 | K1 | K2 | K3 | K4 |
| Hardness/Rm | 150÷250 HB | 150÷350 HB | 120÷260 HB | 250÷500 HB |
| Vc (m/min) | 90÷110 | 70÷90 | 60÷80 | 50÷70 |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) |
| 6 | 0.140 | 0.126 | 0.112 | 0.098 |
| 7 | 0.160 | 0.144 | 0.128 | 0.112 |
| 8 | 0.180 | 0.162 | 0.144 | 0.126 |
| 9 | 0.200 | 0.180 | 0.160 | 0.140 |
| 10 | 0.220 | 0.198 | 0.176 | 0.154 |
| 11 | 0.240 | 0.216 | 0.192 | 0.168 |
| 12 | 0.260 | 0.234 | 0.208 | 0.182 |
| 13 | 0.280 | 0.252 | 0.224 | 0.196 |
| 14 | 0.300 | 0.270 | 0.240 | 0.210 |
| 15 | 0.320 | 0.288 | 0.256 | 0.224 |
| 16 | 0.340 | 0.306 | 0.272 | 0.238 |
HSS END-MILLS
CARBIDE BURRS