Общий каталог Osawa 2021 - страница 183
Навигация
 Общий каталог Osawa 2018
NC starting drills
CUTTING PARAMETERS
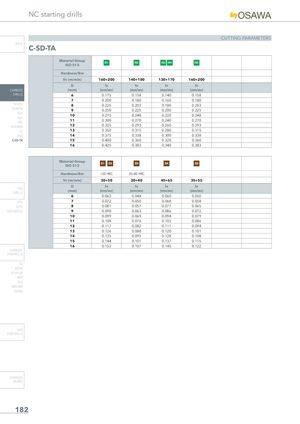
| Material Group ISO 513 | N1 | N2 | N3 N4 | N5 |
| Hardness/Rm | ||||
| Vc (m/min) | 160÷200 | 140÷180 | 130÷170 | 160÷200 |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) |
| 6 | 0.175 | 0.158 | 0.140 | 0.158 |
| 7 | 0.200 | 0.180 | 0.160 | 0.180 |
| 8 | 0.225 | 0.203 | 0.180 | 0.203 |
| 9 | 0.250 | 0.225 | 0.200 | 0.225 |
| 10 | 0.275 | 0.248 | 0.220 | 0.248 |
| 11 | 0.300 | 0.270 | 0.240 | 0.270 |
| 12 | 0.325 | 0.293 | 0.260 | 0.293 |
| 13 | 0.350 | 0.315 | 0.280 | 0.315 |
| 14 | 0.375 | 0.338 | 0.300 | 0.338 |
| 15 | 0.400 | 0.360 | 0.320 | 0.360 |
| 16 | 0.425 | 0.383 | 0.340 | 0.383 |
INFO
SUH ALH HRC SUH MINI
| Material Group ISO 513 | S1 S2 | S3 | S4 | S5 |
| Hardness/Rm | 35÷45 HRC | |||
| Vc (m/min) | 30÷50 | 20÷40 | 45÷65 | 35÷55 |
| D (mm) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) | fn (mm/rev) |
| 6 | 0.063 | 0.044 | 0.060 | 0.050 |
| 7 | 0.072 | 0.050 | 0.068 | 0.058 |
| 8 | 0.081 | 0.057 | 0.077 | 0.065 |
| 9 | 0.090 | 0.063 | 0.086 | 0.072 |
| 10 | 0.099 | 0.069 | 0.094 | 0.079 |
| 11 | 0.108 | 0.076 | 0.103 | 0.086 |
| 12 | 0.117 | 0.082 | 0.111 | 0.094 |
| 13 | 0.126 | 0.088 | 0.120 | 0.101 |
| 14 | 0.135 | 0.095 | 0.128 | 0.108 |
| 15 | 0.144 | 0.101 | 0.137 | 0.115 |
| 16 | 0.153 | 0.107 | 0.145 | 0.122 |
HSS DRILLS
CARBIDE END-MILLS
G2 MDTA HF VH/UP MEF ALU MEX/MH UH/MH
HSS END-MILLS
CARBIDE BURRS