Общий каталог Osawa 2018 - страница 686
Навигация
 Общий каталог Osawa 2021
INFO
TYPHOON TA-HTA-4HTA
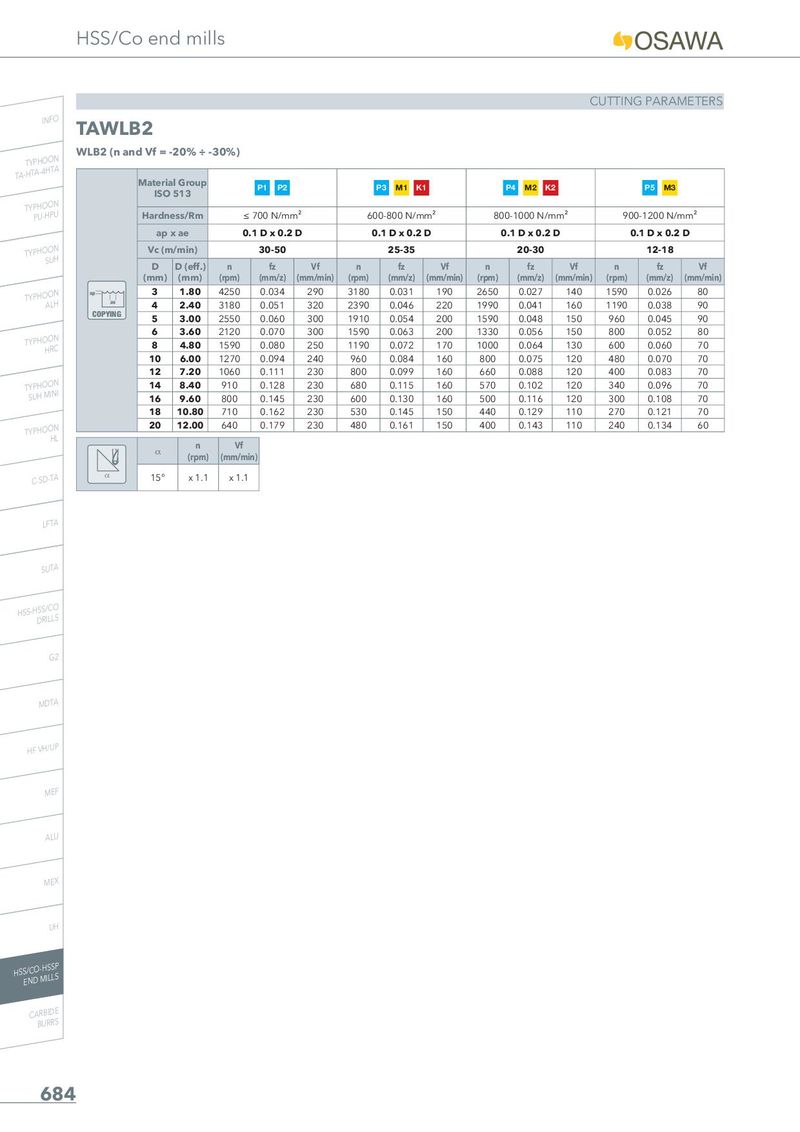
CUTTING PARAMETERS
TAWLB2
WLB2 (n and Vf = -20% ÷ -30%)
| Materia ISO | l Group 513 | P1 P2 | P | 3 M1 K1 | P | 4 M2 K | 2 | P5 M3 | ||||||
| Hardn | ess/Rm | ≤ | 700 N/mm | ² | 60 | 0-800 N/m | m² | 800 | -1000 N/m | m² | 900 | -1200 N/ | mm² | |
| ap | x ae | 0. | 1 D x 0.2 | D | 0. | 1 D x 0.2 | D | 0. | 1 D x 0.2 | D | 0 | .1 D x 0.2 | D | |
| Vc (m | /min) | 30-50 | 25-35 | 20-30 | 12-18 | |||||||||
| D (mm) | D (eff.) (mm) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | |
| ap | 3 | 1.80 | 4250 | 0.034 | 290 | 3180 | 0.031 | 190 | 2650 | 0.027 | 140 | 1590 | 0.026 | 80 |
| ae | 4 | 2.40 | 3180 | 0.051 | 320 | 2390 | 0.046 | 220 | 1990 | 0.041 | 160 | 1190 | 0.038 | 90 |
| COPYING | 5 | 3.00 | 2550 | 0.060 | 300 | 1910 | 0.054 | 200 | 1590 | 0.048 | 150 | 960 | 0.045 | 90 |
| 6 | 3.60 | 2120 | 0.070 | 300 | 1590 | 0.063 | 200 | 1330 | 0.056 | 150 | 800 | 0.052 | 80 | |
| 8 | 4.80 | 1590 | 0.080 | 250 | 1190 | 0.072 | 170 | 1000 | 0.064 | 130 | 600 | 0.060 | 70 | |
| 10 | 6.00 | 1270 | 0.094 | 240 | 960 | 0.084 | 160 | 800 | 0.075 | 120 | 480 | 0.070 | 70 | |
| 12 | 7.20 | 1060 | 0.111 | 230 | 800 | 0.099 | 160 | 660 | 0.088 | 120 | 400 | 0.083 | 70 | |
| 14 | 8.40 | 910 | 0.128 | 230 | 680 | 0.115 | 160 | 570 | 0.102 | 120 | 340 | 0.096 | 70 | |
| 16 | 9.60 | 800 | 0.145 | 230 | 600 | 0.130 | 160 | 500 | 0.116 | 120 | 300 | 0.108 | 70 | |
| 18 | 10.80 | 710 | 0.162 | 230 | 530 | 0.145 | 150 | 440 | 0.129 | 110 | 270 | 0.121 | 70 | |
| 20 | 12.00 | 640 | 0.179 | 230 | 480 | 0.161 | 150 | 400 | 0.143 | 110 | 240 | 0.134 | 60 | |
| � | n (rpm) | Vf (mm/min | ) | |||||||||||
| � | 15° | x 1.1 | x 1.1 |
TYPHOON
SUH
TYPHOON
HRC
TYPHOON HL
C-SD-TA
LFTA
SUTA
HSS-HSS/CO DRILLS
G2
MDTA
HF VH/UP
MEF
ALU
MEX
UH
HSS/CO-HSSP END MILLS
CARBIDE