Общий каталог Osawa 2018 - страница 662
Навигация
 Общий каталог Osawa 2021
INFO
TYPHOON TA-HTA-4HTA
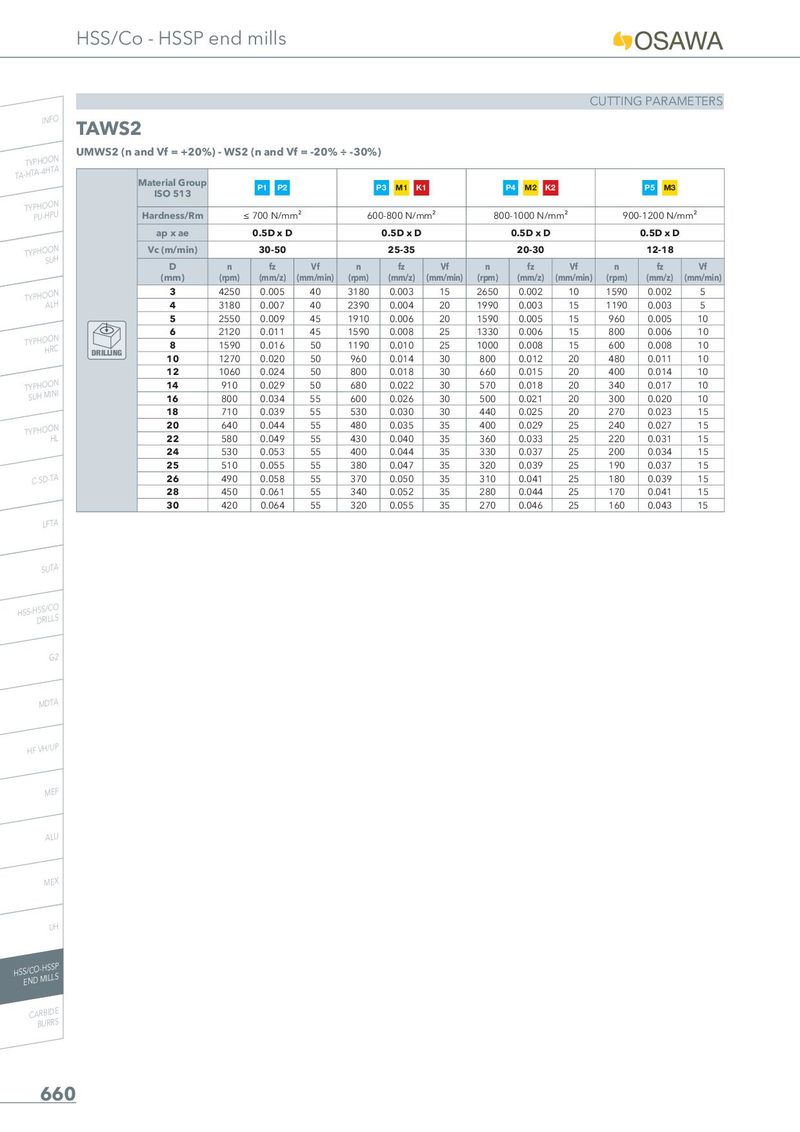
CUTTING PARAMETERS
TAWS2
UMWS2 (n and Vf = +20%) - WS2 (n and Vf = -20% ÷ -30%)
| Material Group ISO 513 | P1 P2 | P3 M1 K1 | P4 M2 K2 | P5 M3 | ||||||||
| Hardness/Rm | ≤ | 700 N/mm | ² | 60 | 0-800 N/m | m² | 800 | -1000 N/m | m² | 900 | -1200 N/ | mm² |
| ap x ae | 0.5D x D | 0.5D x D | 0.5D x D | 0.5D x D | ||||||||
| Vc (m/min) | 30-50 | 25-35 | 20-30 | 12-18 | ||||||||
| D (mm) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) |
| 3 | 4250 | 0.005 | 40 | 3180 | 0.003 | 15 | 2650 | 0.002 | 10 | 1590 | 0.002 | 5 |
| 4 | 3180 | 0.007 | 40 | 2390 | 0.004 | 20 | 1990 | 0.003 | 15 | 1190 | 0.003 | 5 |
| 5 | 2550 | 0.009 | 45 | 1910 | 0.006 | 20 | 1590 | 0.005 | 15 | 960 | 0.005 | 10 |
| 6 | 2120 | 0.011 | 45 | 1590 | 0.008 | 25 | 1330 | 0.006 | 15 | 800 | 0.006 | 10 |
| 8 | 1590 | 0.016 | 50 | 1190 | 0.010 | 25 | 1000 | 0.008 | 15 | 600 | 0.008 | 10 |
| 10 | 1270 | 0.020 | 50 | 960 | 0.014 | 30 | 800 | 0.012 | 20 | 480 | 0.011 | 10 |
| 12 | 1060 | 0.024 | 50 | 800 | 0.018 | 30 | 660 | 0.015 | 20 | 400 | 0.014 | 10 |
| 14 | 910 | 0.029 | 50 | 680 | 0.022 | 30 | 570 | 0.018 | 20 | 340 | 0.017 | 10 |
| 16 | 800 | 0.034 | 55 | 600 | 0.026 | 30 | 500 | 0.021 | 20 | 300 | 0.020 | 10 |
| 18 | 710 | 0.039 | 55 | 530 | 0.030 | 30 | 440 | 0.025 | 20 | 270 | 0.023 | 15 |
| 20 | 640 | 0.044 | 55 | 480 | 0.035 | 35 | 400 | 0.029 | 25 | 240 | 0.027 | 15 |
| 22 | 580 | 0.049 | 55 | 430 | 0.040 | 35 | 360 | 0.033 | 25 | 220 | 0.031 | 15 |
| 24 | 530 | 0.053 | 55 | 400 | 0.044 | 35 | 330 | 0.037 | 25 | 200 | 0.034 | 15 |
| 25 | 510 | 0.055 | 55 | 380 | 0.047 | 35 | 320 | 0.039 | 25 | 190 | 0.037 | 15 |
| 26 | 490 | 0.058 | 55 | 370 | 0.050 | 35 | 310 | 0.041 | 25 | 180 | 0.039 | 15 |
| 28 | 450 | 0.061 | 55 | 340 | 0.052 | 35 | 280 | 0.044 | 25 | 170 | 0.041 | 15 |
| 30 | 420 | 0.064 | 55 | 320 | 0.055 | 35 | 270 | 0.046 | 25 | 160 | 0.043 | 15 |
TYPHOON
SUH
TYPHOON
HRC DRILLING
TYPHOON
LFTA
SUTA
HSS-HSS/CO DRILLS
G2
MDTA
HF VH/UP
MEF
ALU
MEX
UH
HSS/CO-HSSP END MILLS
CARBIDE