Общий каталог Osawa 2018 - страница 542
Навигация
 Общий каталог Osawa 2021
CUTTING PARAMETERS
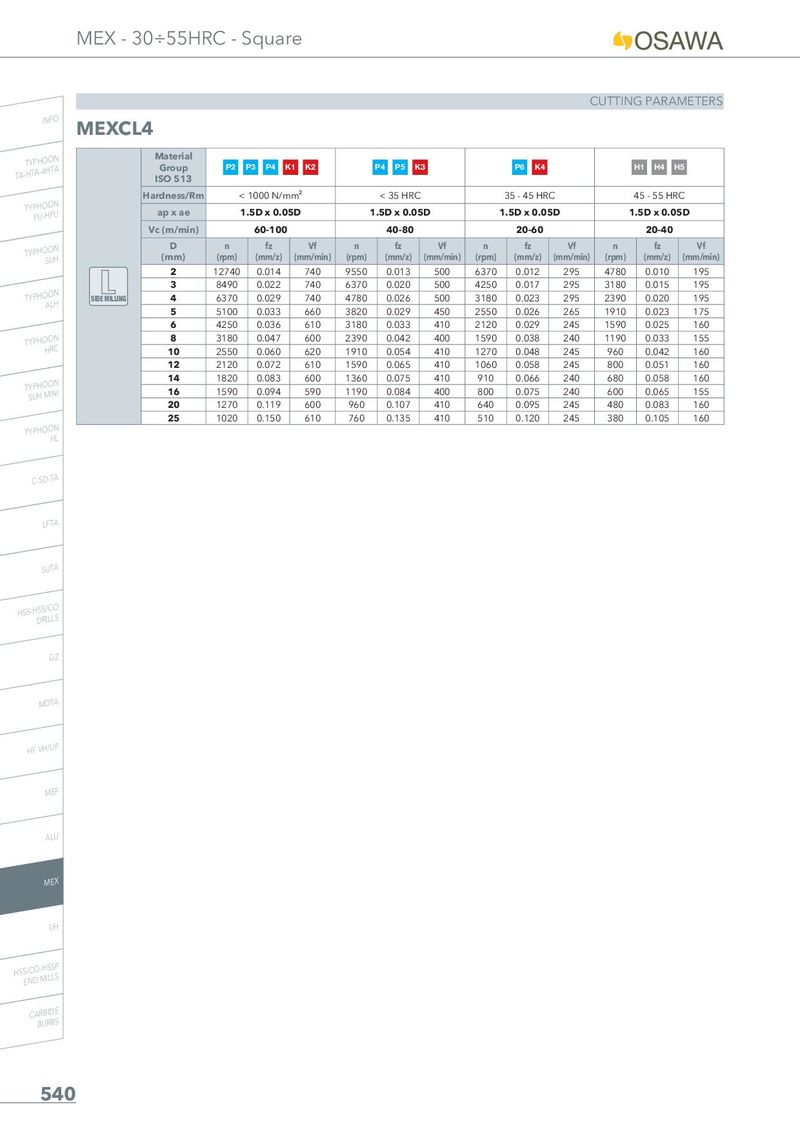
INFO MEXCL4
| Material Group ISO 513 | P2 | P3 P4 K | 1 K2 | P4 P5 K | 3 | P6 K4 | H1 H4 H | 5 | |||||
| Hardness/Rm | 1000 N/m | m² | < 35 HRC | 35 - 45 HR | C | 45 - 55 HR | C | ||||||
| ap x ae | 1 | .5D x 0.05 | D | 1 | .5D x 0.05 | D | 1 | .5D x 0.05 | D | 1 | .5D x 0.0 | 5D | |
| Vc (m/min) | 60-100 | 40-80 | 20-60 | 20-40 | |||||||||
| D (mm) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | |
| 2 | 12740 | 0.014 | 740 | 9550 | 0.013 | 500 | 6370 | 0.012 | 295 | 4780 | 0.010 | 195 | |
| 3 | 8490 | 0.022 | 740 | 6370 | 0.020 | 500 | 4250 | 0.017 | 295 | 3180 | 0.015 | 195 | |
| SIDE MILLING | 4 | 6370 | 0.029 | 740 | 4780 | 0.026 | 500 | 3180 | 0.023 | 295 | 2390 | 0.020 | 195 |
| 5 | 5100 | 0.033 | 660 | 3820 | 0.029 | 450 | 2550 | 0.026 | 265 | 1910 | 0.023 | 175 | |
| 6 | 4250 | 0.036 | 610 | 3180 | 0.033 | 410 | 2120 | 0.029 | 245 | 1590 | 0.025 | 160 | |
| 8 | 3180 | 0.047 | 600 | 2390 | 0.042 | 400 | 1590 | 0.038 | 240 | 1190 | 0.033 | 155 | |
| 10 | 2550 | 0.060 | 620 | 1910 | 0.054 | 410 | 1270 | 0.048 | 245 | 960 | 0.042 | 160 | |
| 12 | 2120 | 0.072 | 610 | 1590 | 0.065 | 410 | 1060 | 0.058 | 245 | 800 | 0.051 | 160 | |
| 14 | 1820 | 0.083 | 600 | 1360 | 0.075 | 410 | 910 | 0.066 | 240 | 680 | 0.058 | 160 | |
| 16 | 1590 | 0.094 | 590 | 1190 | 0.084 | 400 | 800 | 0.075 | 240 | 600 | 0.065 | 155 | |
| 20 | 1270 | 0.119 | 600 | 960 | 0.107 | 410 | 640 | 0.095 | 245 | 480 | 0.083 | 160 | |
| 25 | 1020 | 0.150 | 610 | 760 | 0.135 | 410 | 510 | 0.120 | 245 | 380 | 0.105 | 160 |
PU-HPU
SUH
ALH
TYPHOON
SUH MINI
TYPHOON HL
C-SD-TA
LFTA
SUTA
HSS-HSS/CO DRILLS
G2
MDTA
HF VH/UP
MEF
ALU
MEX
UH
HSS/CO-HSSP END MILLS
CARBIDE