Общий каталог Osawa 2018 - страница 442
Навигация
 Общий каталог Osawa 2021
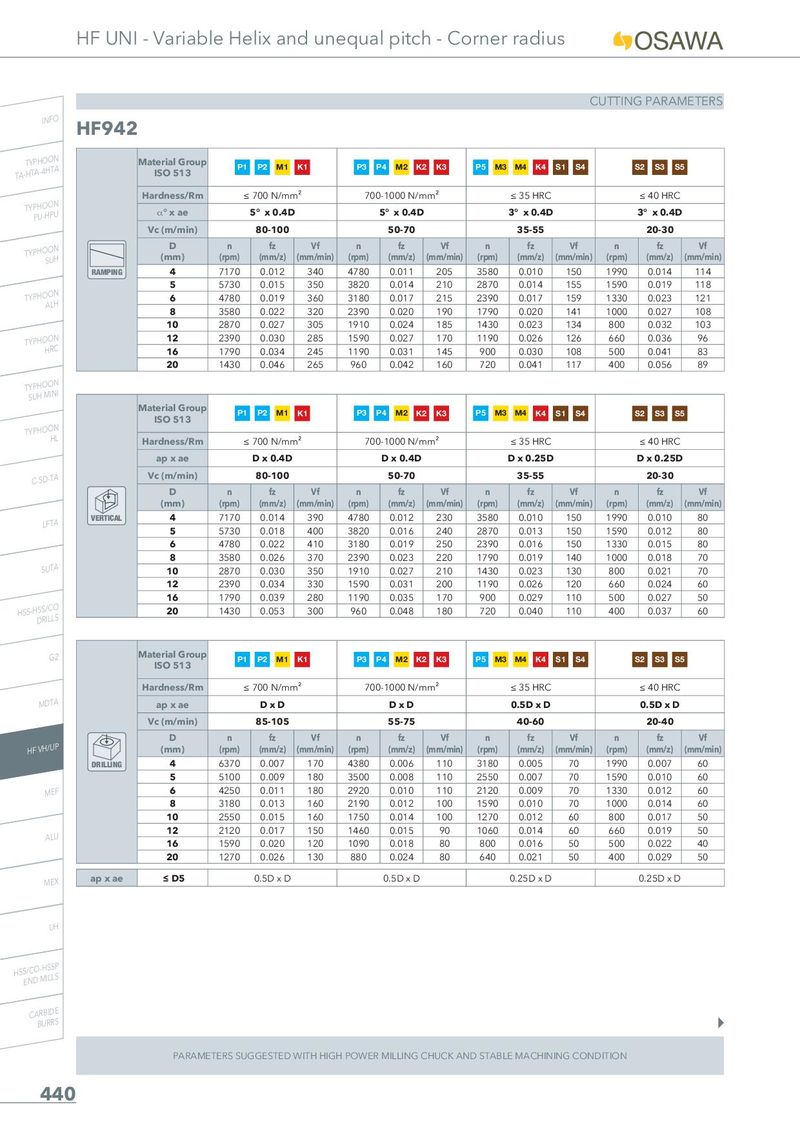
CUTTING PARAMETERS
INFO HF942
| Material Group ISO 513 | P1 | P2 M1 | K1 | P3 | P4 M2 K2 | K3 | P5 M3 | M4 K4 | S1 S4 | S2 S3 S5 | |||
| Hardness/Rm | ≤ | 700 N/mm | ² | 70 | 0-1000 N/m | m² | ≤ 35 HRC | ≤ 40 HRC | |||||
| �° x ae | 5° x 0.4D | 5° x 0.4D | 3° x 0.4D | 3° x 0.4D | |||||||||
| Vc (m/min) | 80-100 | 50-70 | 35-55 | 20-30 | |||||||||
| D (mm) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | |
| RAMPING | 4 | 7170 | 0.012 | 340 | 4780 | 0.011 | 205 | 3580 | 0.010 | 150 | 1990 | 0.014 | 114 |
| 5 | 5730 | 0.015 | 350 | 3820 | 0.014 | 210 | 2870 | 0.014 | 155 | 1590 | 0.019 | 118 | |
| 6 | 4780 | 0.019 | 360 | 3180 | 0.017 | 215 | 2390 | 0.017 | 159 | 1330 | 0.023 | 121 | |
| 8 | 3580 | 0.022 | 320 | 2390 | 0.020 | 190 | 1790 | 0.020 | 141 | 1000 | 0.027 | 108 | |
| 10 | 2870 | 0.027 | 305 | 1910 | 0.024 | 185 | 1430 | 0.023 | 134 | 800 | 0.032 | 103 | |
| 12 | 2390 | 0.030 | 285 | 1590 | 0.027 | 170 | 1190 | 0.026 | 126 | 660 | 0.036 | 96 | |
| 16 | 1790 | 0.034 | 245 | 1190 | 0.031 | 145 | 900 | 0.030 | 108 | 500 | 0.041 | 83 | |
| 20 | 1430 | 0.046 | 265 | 960 | 0.042 | 160 | 720 | 0.041 | 117 | 400 | 0.056 | 89 |
PU-HPU
SUH
ALH
TYPHOON
TYPHOON SUH MINI
| Material Group ISO 513 | P1 | P2 M1 | K1 | P3 | P4 M2 K2 | K3 | P5 M3 | M4 K4 | S1 S4 | S2 S3 S5 | |||
| Hardness/Rm | ≤ | 700 N/mm | ² | 70 | 0-1000 N/m | m² | ≤ 35 HRC | ≤ 40 HRC | |||||
| ap x ae | D x 0.4D | D x 0.4D | D x 0.25D | D x 0.25D | |||||||||
| Vc (m/min) | 80-100 | 50-70 | 35-55 | 20-30 | |||||||||
| D (mm) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | |
| VERTICAL | 4 | 7170 | 0.014 | 390 | 4780 | 0.012 | 230 | 3580 | 0.010 | 150 | 1990 | 0.010 | 80 |
| 5 | 5730 | 0.018 | 400 | 3820 | 0.016 | 240 | 2870 | 0.013 | 150 | 1590 | 0.012 | 80 | |
| 6 | 4780 | 0.022 | 410 | 3180 | 0.019 | 250 | 2390 | 0.016 | 150 | 1330 | 0.015 | 80 | |
| 8 | 3580 | 0.026 | 370 | 2390 | 0.023 | 220 | 1790 | 0.019 | 140 | 1000 | 0.018 | 70 | |
| 10 | 2870 | 0.030 | 350 | 1910 | 0.027 | 210 | 1430 | 0.023 | 130 | 800 | 0.021 | 70 | |
| 12 | 2390 | 0.034 | 330 | 1590 | 0.031 | 200 | 1190 | 0.026 | 120 | 660 | 0.024 | 60 | |
| 16 | 1790 | 0.039 | 280 | 1190 | 0.035 | 170 | 900 | 0.029 | 110 | 500 | 0.027 | 50 | |
| 20 | 1430 | 0.053 | 300 | 960 | 0.048 | 180 | 720 | 0.040 | 110 | 400 | 0.037 | 60 |
TYPHOON
C-SD-TA
LFTA
DRILLS
| Material Group ISO 513 | P1 | P2 M1 | K1 | P3 | P4 M2 K2 | K3 | P5 M3 | M4 K4 | S1 S4 | S2 S3 S | 5 | ||
| Hardness/Rm | ≤ | 700 N/mm | ² | 70 | 0-1000 N/m | m² | ≤ 35 HRC | ≤ 40 HRC | |||||
| ap x ae | DxD | DxD | 0.5D x D | 0.5D x D | |||||||||
| Vc (m/min) | 85-105 | 55-75 | 40-60 | 20-40 | |||||||||
| D (mm) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | n (rpm) | fz (mm/z) | Vf (mm/min) | |
| DRILLING | 4 | 6370 | 0.007 | 170 | 4380 | 0.006 | 110 | 3180 | 0.005 | 70 | 1990 | 0.007 | 60 |
| 5 | 5100 | 0.009 | 180 | 3500 | 0.008 | 110 | 2550 | 0.007 | 70 | 1590 | 0.010 | 60 | |
| 6 | 4250 | 0.011 | 180 | 2920 | 0.010 | 110 | 2120 | 0.009 | 70 | 1330 | 0.012 | 60 | |
| 8 | 3180 | 0.013 | 160 | 2190 | 0.012 | 100 | 1590 | 0.010 | 70 | 1000 | 0.014 | 60 | |
| 10 | 2550 | 0.015 | 160 | 1750 | 0.014 | 100 | 1270 | 0.012 | 60 | 800 | 0.017 | 50 | |
| 12 | 2120 | 0.017 | 150 | 1460 | 0.015 | 90 | 1060 | 0.014 | 60 | 660 | 0.019 | 50 | |
| 16 | 1590 | 0.020 | 120 | 1090 | 0.018 | 80 | 800 | 0.016 | 50 | 500 | 0.022 | 40 | |
| 20 | 1270 | 0.026 | 130 | 880 | 0.024 | 80 | 640 | 0.021 | 50 | 400 | 0.029 | 50 | |
| ap x ae | ≤ D5 | 0.5D x D | 0.5D x D | 0.25D x D | 0.25D x D |
ALU
MEX
UH
HSS/CO-HSSP END MILLS
CARBIDE