Общий каталог Osawa 2018 - страница 164
Навигация
 Общий каталог Osawa 2021
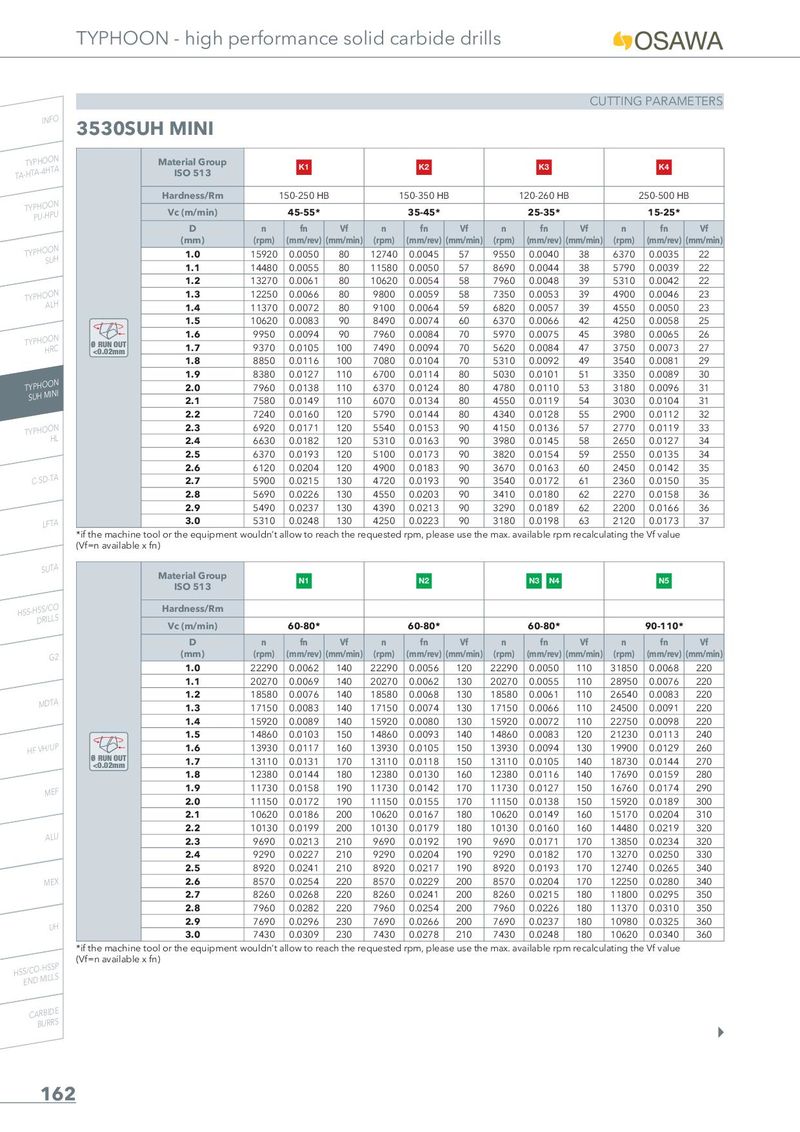
CUTTING PARAMETERS
INFO 3530SUH MINI
| Material Group ISO 513 | K1 | K2 | K3 | K4 | |||||||||
| Hardness/Rm | 1 | 50-250 HB | 1 | 50-350 HB | 1 | 20-260 HB | 250-500 HB | ||||||
| Vc (m/min) | 45-55 | 35-45 | 25-35 | 15-25 | |||||||||
| D (mm) | n (rpm) | fn (mm/rev) (m | Vf m/min) | n (rpm) | fn (mm/rev) ( | Vf mm/min) | n (rpm) | fn (mm/rev) ( | Vf mm/min) | n (rpm) | fn (mm/rev) ( | Vf mm/min) | |
| 1.0 | 15920 | 0.0050 | 80 | 12740 | 0.0045 | 57 | 9550 | 0.0040 | 38 | 6370 | 0.0035 | 22 | |
| 1.1 | 14480 | 0.0055 | 80 | 11580 | 0.0050 | 57 | 8690 | 0.0044 | 38 | 5790 | 0.0039 | 22 | |
| 1.2 | 13270 | 0.0061 | 80 | 10620 | 0.0054 | 58 | 7960 | 0.0048 | 39 | 5310 | 0.0042 | 22 | |
| 1.3 | 12250 | 0.0066 | 80 | 9800 | 0.0059 | 58 | 7350 | 0.0053 | 39 | 4900 | 0.0046 | 23 | |
| 1.4 | 11370 | 0.0072 | 80 | 9100 | 0.0064 | 59 | 6820 | 0.0057 | 39 | 4550 | 0.0050 | 23 | |
| 1.5 | 10620 | 0.0083 | 90 | 8490 | 0.0074 | 60 | 6370 | 0.0066 | 42 | 4250 | 0.0058 | 25 | |
| 1.6 | 9950 | 0.0094 | 90 | 7960 | 0.0084 | 70 | 5970 | 0.0075 | 45 | 3980 | 0.0065 | 26 | |
| Ø RUN OUT | 1.7 | 9370 | 0.0105 | 100 | 7490 | 0.0094 | 70 | 5620 | 0.0084 | 47 | 3750 | 0.0073 | 27 |
| 1.8 | 8850 | 0.0116 | 100 | 7080 | 0.0104 | 70 | 5310 | 0.0092 | 49 | 3540 | 0.0081 | 29 | |
| 1.9 | 8380 | 0.0127 | 110 | 6700 | 0.0114 | 80 | 5030 | 0.0101 | 51 | 3350 | 0.0089 | 30 | |
| 2.0 | 7960 | 0.0138 | 110 | 6370 | 0.0124 | 80 | 4780 | 0.0110 | 53 | 3180 | 0.0096 | 31 | |
| 2.1 | 7580 | 0.0149 | 110 | 6070 | 0.0134 | 80 | 4550 | 0.0119 | 54 | 3030 | 0.0104 | 31 | |
| 2.2 | 7240 | 0.0160 | 120 | 5790 | 0.0144 | 80 | 4340 | 0.0128 | 55 | 2900 | 0.0112 | 32 | |
| 2.3 | 6920 | 0.0171 | 120 | 5540 | 0.0153 | 90 | 4150 | 0.0136 | 57 | 2770 | 0.0119 | 33 | |
| 2.4 | 6630 | 0.0182 | 120 | 5310 | 0.0163 | 90 | 3980 | 0.0145 | 58 | 2650 | 0.0127 | 34 | |
| 2.5 | 6370 | 0.0193 | 120 | 5100 | 0.0173 | 90 | 3820 | 0.0154 | 59 | 2550 | 0.0135 | 34 | |
| 2.6 | 6120 | 0.0204 | 120 | 4900 | 0.0183 | 90 | 3670 | 0.0163 | 60 | 2450 | 0.0142 | 35 | |
| 2.7 | 5900 | 0.0215 | 130 | 4720 | 0.0193 | 90 | 3540 | 0.0172 | 61 | 2360 | 0.0150 | 35 | |
| 2.8 | 5690 | 0.0226 | 130 | 4550 | 0.0203 | 90 | 3410 | 0.0180 | 62 | 2270 | 0.0158 | 36 | |
| 2.9 | 5490 | 0.0237 | 130 | 4390 | 0.0213 | 90 | 3290 | 0.0189 | 62 | 2200 | 0.0166 | 36 | |
| 3.0 | 5310 | 0.0248 | 130 | 4250 | 0.0223 | 90 | 3180 | 0.0198 | 63 | 2120 | 0.0173 | 37 |
PU-HPU
SUH
TYPHOON
TYPHOON
*if the machine tool or the equipment wouldn’t allow to reach the requested rpm, please use the max. available rpm recalculating the Vf value (Vf=n available x fn) SUTA
| Material Group ISO 513 | N1 | N2 | N3 N4 | N5 | |||||||||
| Hardness/Rm | |||||||||||||
| Vc (m/min) | 60-80 | 60-80 | 60-80 | 90-110 | |||||||||
| D (mm) | n (rpm) | fn (mm/rev) ( | Vf mm/min) | n (rpm) | fn (mm/rev) | Vf (mm/min) | n (rpm) | fn (mm/rev) ( | Vf mm/min) | n (rpm) | fn (mm/rev) ( | Vf mm/min) | |
| 1.0 | 22290 | 0.0062 | 140 | 22290 | 0.0056 | 120 | 22290 | 0.0050 | 110 | 31850 | 0.0068 | 220 | |
| 1.1 | 20270 | 0.0069 | 140 | 20270 | 0.0062 | 130 | 20270 | 0.0055 | 110 | 28950 | 0.0076 | 220 | |
| 1.2 | 18580 | 0.0076 | 140 | 18580 | 0.0068 | 130 | 18580 | 0.0061 | 110 | 26540 | 0.0083 | 220 | |
| 1.3 | 17150 | 0.0083 | 140 | 17150 | 0.0074 | 130 | 17150 | 0.0066 | 110 | 24500 | 0.0091 | 220 | |
| 1.4 | 15920 | 0.0089 | 140 | 15920 | 0.0080 | 130 | 15920 | 0.0072 | 110 | 22750 | 0.0098 | 220 | |
| 1.5 | 14860 | 0.0103 | 150 | 14860 | 0.0093 | 140 | 14860 | 0.0083 | 120 | 21230 | 0.0113 | 240 | |
| 1.6 | 13930 | 0.0117 | 160 | 13930 | 0.0105 | 150 | 13930 | 0.0094 | 130 | 19900 | 0.0129 | 260 | |
| Ø RUN OUT | 1.7 | 13110 | 0.0131 | 170 | 13110 | 0.0118 | 150 | 13110 | 0.0105 | 140 | 18730 | 0.0144 | 270 |
| . | 1.8 | 12380 | 0.0144 | 180 | 12380 | 0.0130 | 160 | 12380 | 0.0116 | 140 | 17690 | 0.0159 | 280 |
| 1.9 | 11730 | 0.0158 | 190 | 11730 | 0.0142 | 170 | 11730 | 0.0127 | 150 | 16760 | 0.0174 | 290 | |
| 2.0 | 11150 | 0.0172 | 190 | 11150 | 0.0155 | 170 | 11150 | 0.0138 | 150 | 15920 | 0.0189 | 300 | |
| 2.1 | 10620 | 0.0186 | 200 | 10620 | 0.0167 | 180 | 10620 | 0.0149 | 160 | 15170 | 0.0204 | 310 | |
| 2.2 | 10130 | 0.0199 | 200 | 10130 | 0.0179 | 180 | 10130 | 0.0160 | 160 | 14480 | 0.0219 | 320 | |
| 2.3 | 9690 | 0.0213 | 210 | 9690 | 0.0192 | 190 | 9690 | 0.0171 | 170 | 13850 | 0.0234 | 320 | |
| 2.4 | 9290 | 0.0227 | 210 | 9290 | 0.0204 | 190 | 9290 | 0.0182 | 170 | 13270 | 0.0250 | 330 | |
| 2.5 | 8920 | 0.0241 | 210 | 8920 | 0.0217 | 190 | 8920 | 0.0193 | 170 | 12740 | 0.0265 | 340 | |
| 2.6 | 8570 | 0.0254 | 220 | 8570 | 0.0229 | 200 | 8570 | 0.0204 | 170 | 12250 | 0.0280 | 340 | |
| 2.7 | 8260 | 0.0268 | 220 | 8260 | 0.0241 | 200 | 8260 | 0.0215 | 180 | 11800 | 0.0295 | 350 | |
| 2.8 | 7960 | 0.0282 | 220 | 7960 | 0.0254 | 200 | 7960 | 0.0226 | 180 | 11370 | 0.0310 | 350 | |
| 2.9 | 7690 | 0.0296 | 230 | 7690 | 0.0266 | 200 | 7690 | 0.0237 | 180 | 10980 | 0.0325 | 360 | |
| 3.0 | 7430 | 0.0309 | 230 | 7430 | 0.0278 | 210 | 7430 | 0.0248 | 180 | 10620 | 0.0340 | 360 |
HSS-HSS/CO DRILLS
G2
MEF
UH
HSS/CO-HSSP END MILLS
CARBIDE
*if the machine tool or the equipment wouldn’t allow to reach the requested rpm, please use the max. available rpm recalculating the Vf value (Vf=n available x fn)