Каталог Mitsubishi Materials вращающийся инструмент - страница 86
Навигация
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
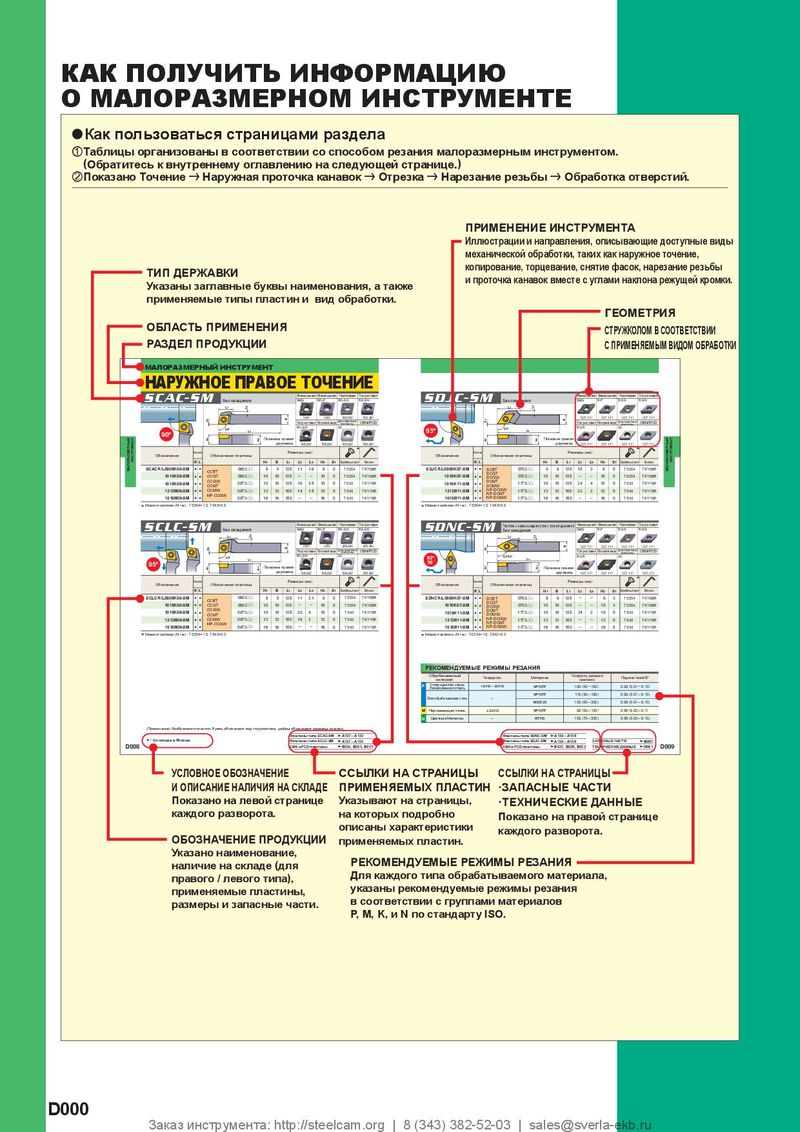 Каталог Mitsubishi Materials малоразмерный инструмент
 Каталог Mitsubishi Materials пластины для точения
 Каталог Mitsubishi Materials сверлильные инструменты
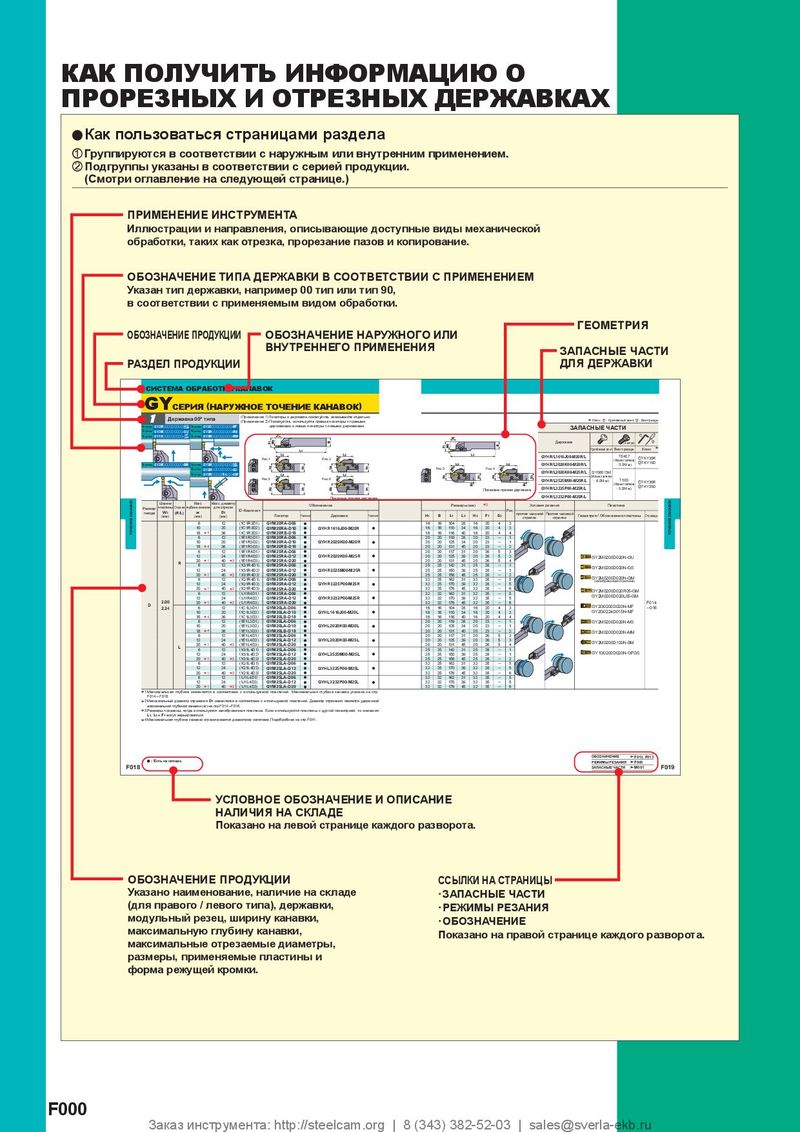 Каталог Mitsubishi Materials отрезной и канавочный инструмент
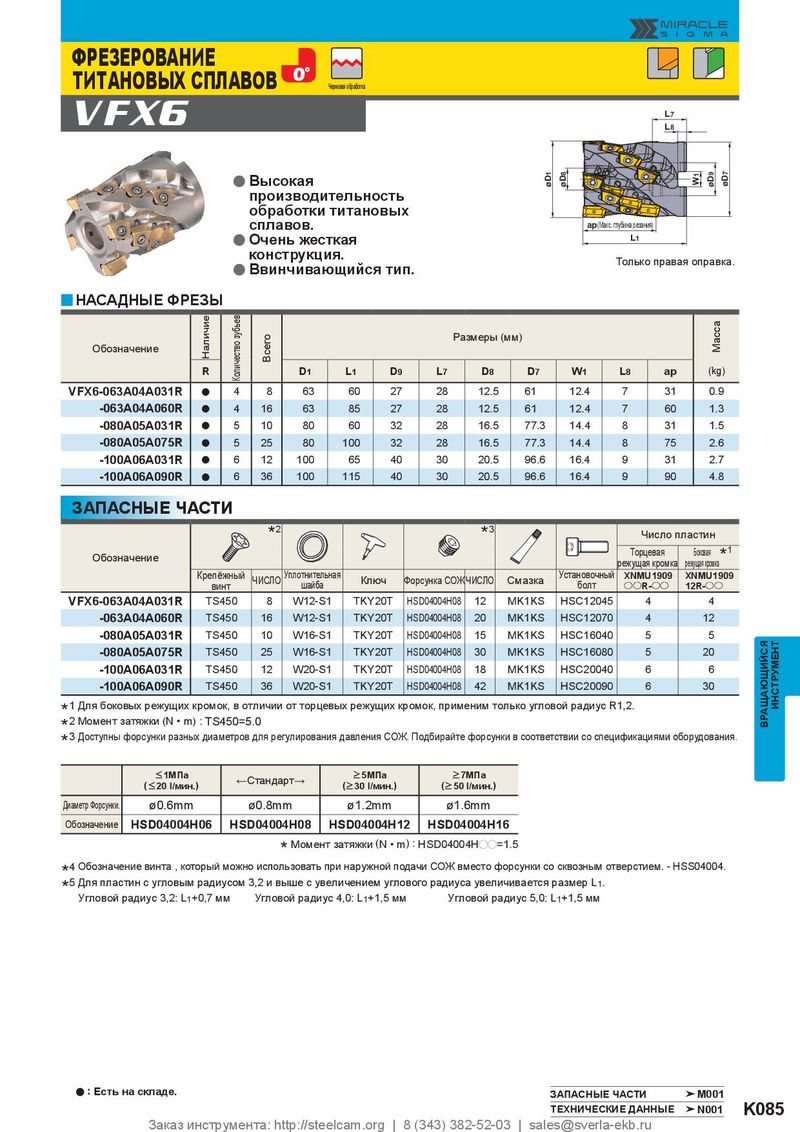
ТИТАНОВЫХ СПЛАВОВ
VFX6 Черновая обработка L7 L8
a Высокая
производительность
обработки титановых
сплавов. ap(Макс. глубина резания) a Очень жесткая L1 конструкция. Ввинчивающийся тип. Только правая оправка.
a
y НАСАДНЫЕ ФРЕЗЫ
| Обозначение | Наличие | ество зубьев | Всего | Ра | змеры (м | м) | Масса | ||||||
| R | Колич | D1 | L1 | D9 | L7 | D8 | D7 | W1 | L8 | ap | (kg) | ||
| VFX6-063A04A031R | a | 4 | 8 | 63 | 60 | 27 | 28 | 12.5 | 61 | 12.4 | 7 | 31 | 0.9 |
| -063A04A060R | a | 4 | 16 | 63 | 85 | 27 | 28 | 12.5 | 61 | 12.4 | 7 | 60 | 1.3 |
| -080A05A031R | a | 5 | 10 | 80 | 60 | 32 | 28 | 16.5 | 77.3 | 14.4 | 8 | 31 | 1.5 |
| -080A05A075R | a | 5 | 25 | 80 | 100 | 32 | 28 | 16.5 | 77.3 | 14.4 | 8 | 75 | 2.6 |
| -100A06A031R | a | 6 | 12 | 100 | 65 | 40 | 30 | 20.5 | 96.6 | 16.4 | 9 | 31 | 2.7 |
| -100A06A090R | a | 6 | 36 | 100 | 115 | 40 | 30 | 20.5 | 96.6 | 16.4 | 9 | 90 | 4.8 |
ЗАПАСНЫЕ ЧАСТИ
| Обозначение | 2 | 3 | Число Торцевая режущая кромка | пластин Боковая режущая кромка 1 | ||||||
| Крепёжный винт | ЧИСЛО | Уплотнительная шайба | Ключ | Форсунка СОЖ | ЧИСЛО | Смазка | Установочный болт | XNMU1909 ooR-oo | XNMU1909 12R-oo | |
| VFX6-063A04A031R | TS450 | 8 | W12-S1 | TKY20T | HSD04004H08 | 12 | MK1KS | HSC12045 | 4 | 4 |
| -063A04A060R | TS450 | 16 | W12-S1 | TKY20T | HSD04004H08 | 20 | MK1KS | HSC12070 | 4 | 12 |
| -080A05A031R | TS450 | 10 | W16-S1 | TKY20T | HSD04004H08 | 15 | MK1KS | HSC16040 | 5 | 5 |
| -080A05A075R | TS450 | 25 | W16-S1 | TKY20T | HSD04004H08 | 30 | MK1KS | HSC16080 | 5 | 20 |
| -100A06A031R | TS450 | 12 | W20-S1 | TKY20T | HSD04004H08 | 18 | MK1KS | HSC20040 | 6 | 6 |
| -100A06A090R | TS450 | 36 | W20-S1 | TKY20T | HSD04004H08 | 42 | MK1KS | HSC20090 | 6 | 30 |
*1 Для боковых режущих кромок, в отличии от торцевых режущих кромок, применим только угловой радиус R1,2. * АЩАЮЩИЙСЯ ИНС 2 Момент затяжки (N • m) : TS450=5.0 *3 Доступны форсунки разных диаметров для регулирования давления СОЖ. Подбирайте форсунки в соответствии со спецификациями оборудования.
| ( | ←Стандарт→ | >5МПа (>30 l/мин.) | >7МПа (>50 l/мин.) | |
| Диаметр Форсунки. | ø0.6mm | ø0.8mm | ø1.2mm | ø1.6mm |
| Обозначение | HSD04004H06 | HSD04004H08 | HSD04004H12 | HSD04004H16 |
* Момент затяжки (N • m) : HSD04004Hpp=1.5
*4 Обозначение винта , который можно использовать при наружной подачи СОЖ вместо форсунки со сквозным отверстием. - HSS04004. *5 Для пластин с угловым радиусом 3,2 и выше с увеличением углового радиуса увеличивается размер L1.
Угловой радиус 3,2: L1+0,7 мм Угловой радиус 4,0: L1+1,5 мм Угловой радиус 5,0: L1+1,5 мм