Каталог Mitsubishi Materials вращающийся инструмент - страница 85
Навигация
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
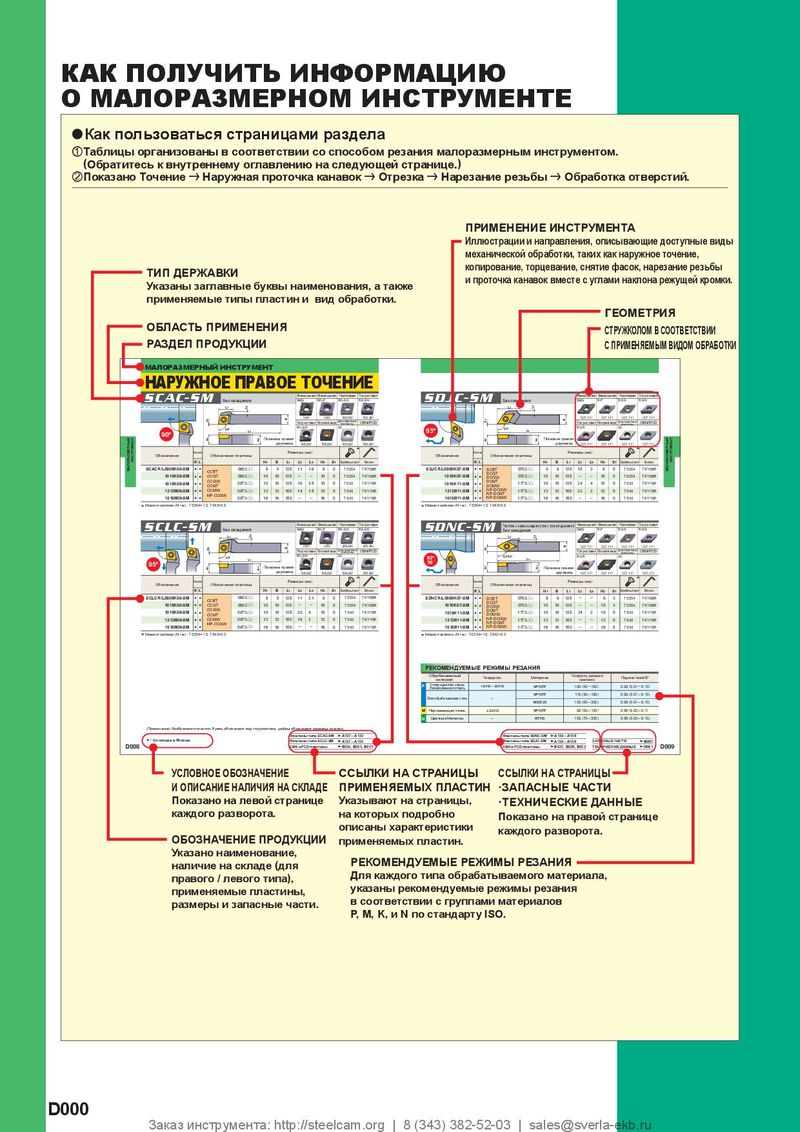 Каталог Mitsubishi Materials малоразмерный инструмент
 Каталог Mitsubishi Materials пластины для точения
 Каталог Mitsubishi Materials сверлильные инструменты
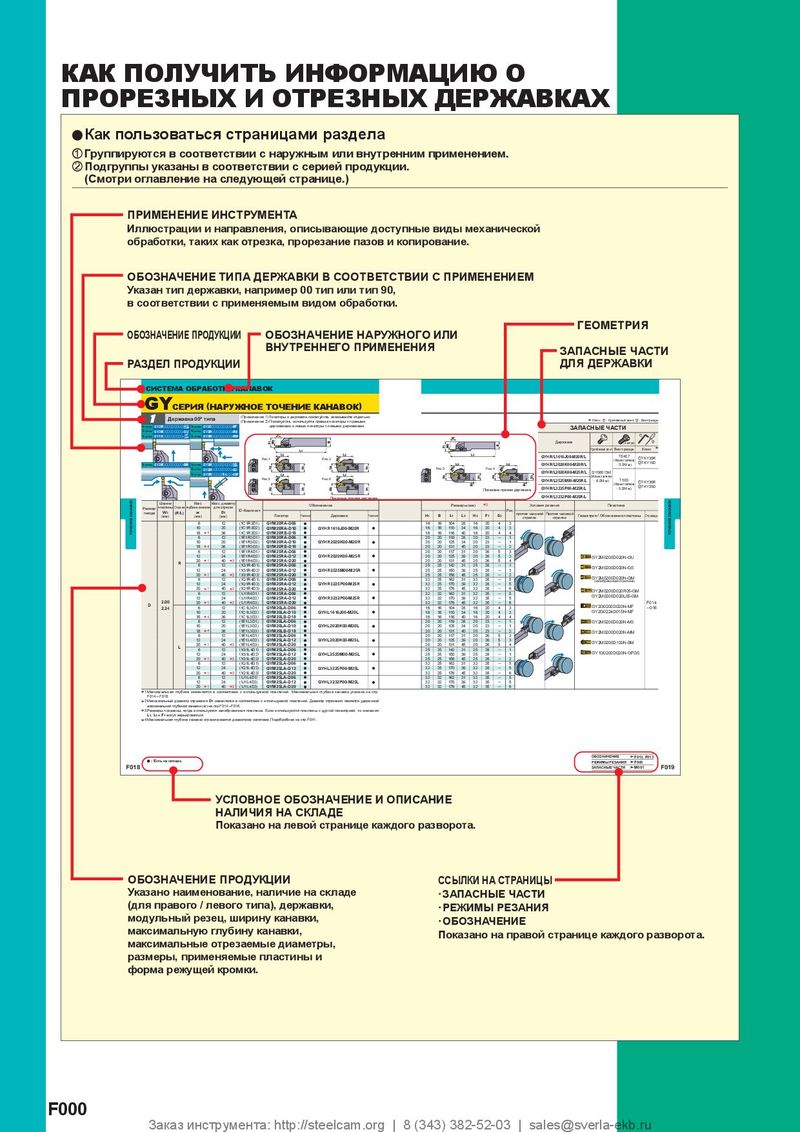 Каталог Mitsubishi Materials отрезной и канавочный инструмент
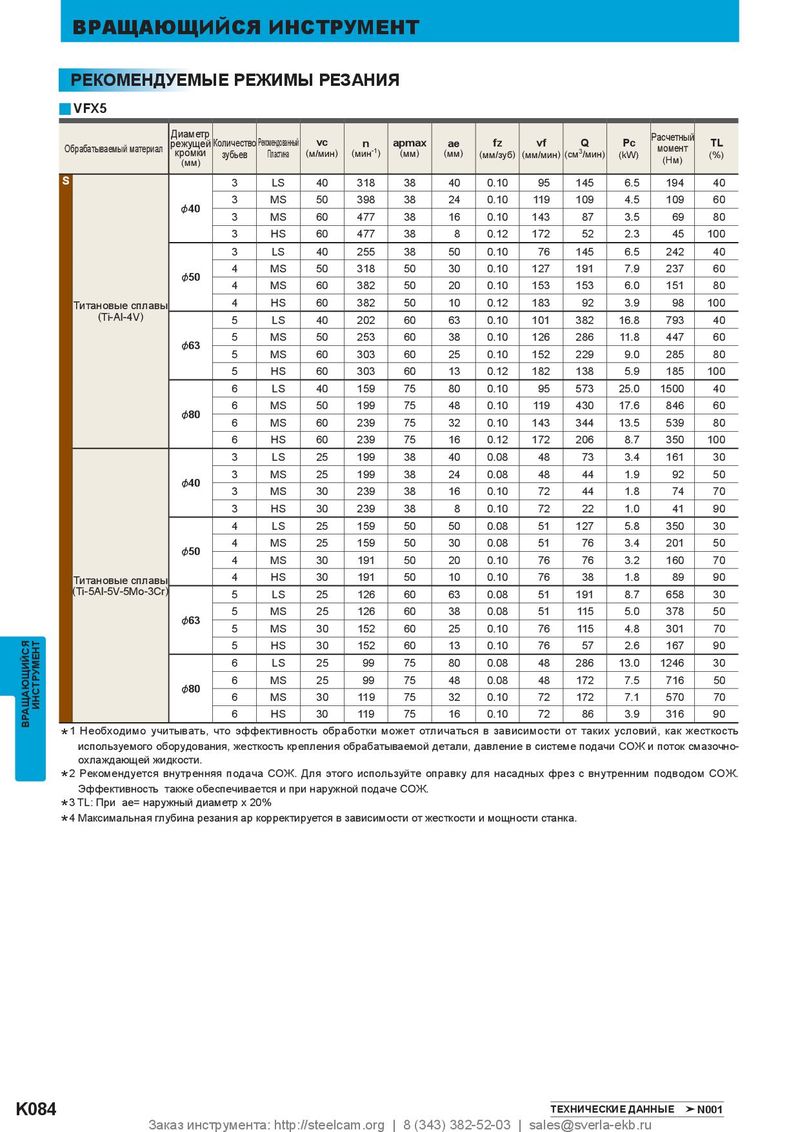
y VFX5
| Обрабатываемый материал | Диаметр режущей кромки (мм) К | оличество зубьев | Рекомендованный Пластина | vc (м/мин) | n (мин-1) | apmax (мм) | ae (мм) | fz (мм/зуб) | vf (мм/мин) | Q (cм3/мин) | Pc (kW) | Расчетный момент (Нм) | TL (%) |
| S | 3 | LS | 40 | 318 | 38 | 40 | 0.10 | 95 | 145 | 6.5 | 194 | 40 | |
| 3 | MS | 50 | 398 | 38 | 24 | 0.10 | 119 | 109 | 4.5 | 109 | 60 | ||
| &40 | 3 | MS | 60 | 477 | 38 | 16 | 0.10 | 143 | 87 | 3.5 | 69 | 80 | |
| 3 | HS | 60 | 477 | 38 | 8 | 0.12 | 172 | 52 | 2.3 | 45 | 100 | ||
| 3 | LS | 40 | 255 | 38 | 50 | 0.10 | 76 | 145 | 6.5 | 242 | 40 | ||
| 4 | MS | 50 | 318 | 50 | 30 | 0.10 | 127 | 191 | 7.9 | 237 | 60 | ||
| &50 | 4 | MS | 60 | 382 | 50 | 20 | 0.10 | 153 | 153 | 6.0 | 151 | 80 | |
| Титановые сплавы | 4 | HS | 60 | 382 | 50 | 10 | 0.12 | 183 | 92 | 3.9 | 98 | 100 | |
| (Ti-Al-4V) | 5 | LS | 40 | 202 | 60 | 63 | 0.10 | 101 | 382 | 16.8 | 793 | 40 | |
| 5 | MS | 50 | 253 | 60 | 38 | 0.10 | 126 | 286 | 11.8 | 447 | 60 | ||
| &63 | 5 | MS | 60 | 303 | 60 | 25 | 0.10 | 152 | 229 | 9.0 | 285 | 80 | |
| 5 | HS | 60 | 303 | 60 | 13 | 0.12 | 182 | 138 | 5.9 | 185 | 100 | ||
| 6 | LS | 40 | 159 | 75 | 80 | 0.10 | 95 | 573 | 25.0 | 1500 | 40 | ||
| 6 | MS | 50 | 199 | 75 | 48 | 0.10 | 119 | 430 | 17.6 | 846 | 60 | ||
| &80 | 6 | MS | 60 | 239 | 75 | 32 | 0.10 | 143 | 344 | 13.5 | 539 | 80 | |
| 6 | HS | 60 | 239 | 75 | 16 | 0.12 | 172 | 206 | 8.7 | 350 | 100 | ||
| 3 | LS | 25 | 199 | 38 | 40 | 0.08 | 48 | 73 | 3.4 | 161 | 30 | ||
| 3 | MS | 25 | 199 | 38 | 24 | 0.08 | 48 | 44 | 1.9 | 92 | 50 | ||
| &40 | 3 | MS | 30 | 239 | 38 | 16 | 0.10 | 72 | 44 | 1.8 | 74 | 70 | |
| 3 | HS | 30 | 239 | 38 | 8 | 0.10 | 72 | 22 | 1.0 | 41 | 90 | ||
| 4 | LS | 25 | 159 | 50 | 50 | 0.08 | 51 | 127 | 5.8 | 350 | 30 | ||
| 4 | MS | 25 | 159 | 50 | 30 | 0.08 | 51 | 76 | 3.4 | 201 | 50 | ||
| &50 | 4 | MS | 30 | 191 | 50 | 20 | 0.10 | 76 | 76 | 3.2 | 160 | 70 | |
| Титановые сплавы | 4 | HS | 30 | 191 | 50 | 10 | 0.10 | 76 | 38 | 1.8 | 89 | 90 | |
| (Ti-5Al-5V-5Mo-3Cr) | 5 | LS | 25 | 126 | 60 | 63 | 0.08 | 51 | 191 | 8.7 | 658 | 30 | |
| 5 | MS | 25 | 126 | 60 | 38 | 0.08 | 51 | 115 | 5.0 | 378 | 50 | ||
| &63 | 5 | MS | 30 | 152 | 60 | 25 | 0.10 | 76 | 115 | 4.8 | 301 | 70 | |
| 5 | HS | 30 | 152 | 60 | 13 | 0.10 | 76 | 57 | 2.6 | 167 | 90 | ||
| 6 | LS | 25 | 99 | 75 | 80 | 0.08 | 48 | 286 | 13.0 | 1246 | 30 | ||
| 6 | MS | 25 | 99 | 75 | 48 | 0.08 | 48 | 172 | 7.5 | 716 | 50 | ||
| &80 | 6 | MS | 30 | 119 | 75 | 32 | 0.10 | 72 | 172 | 7.1 | 570 | 70 | |
| 6 | HS | 30 | 119 | 75 | 16 | 0.10 | 72 | 86 | 3.9 | 316 | 90 |
*1 Необходимо учитывать, что эффективность обработки может отличаться в зависимости от таких условий, как жесткость
используемого оборудования, жесткость крепления обрабатываемой детали, давление в системе подачи СОЖ и поток смазочноохлаждающей жидкости. *2 Рекомендуется внутренняя подача СОЖ. Для этого используйте оправку для насадных фрез с внутренним подводом СОЖ. Эффективность также обеспечивается и при наружной подаче СОЖ.
*3 TL: При ae= наружный диаметр x 20%
*4 Максимальная глубина резания ap корректируется в зависимости от жесткости и мощности станка.