Каталог Mitsubishi Materials резьбонарезной инструмент - страница 33
Навигация
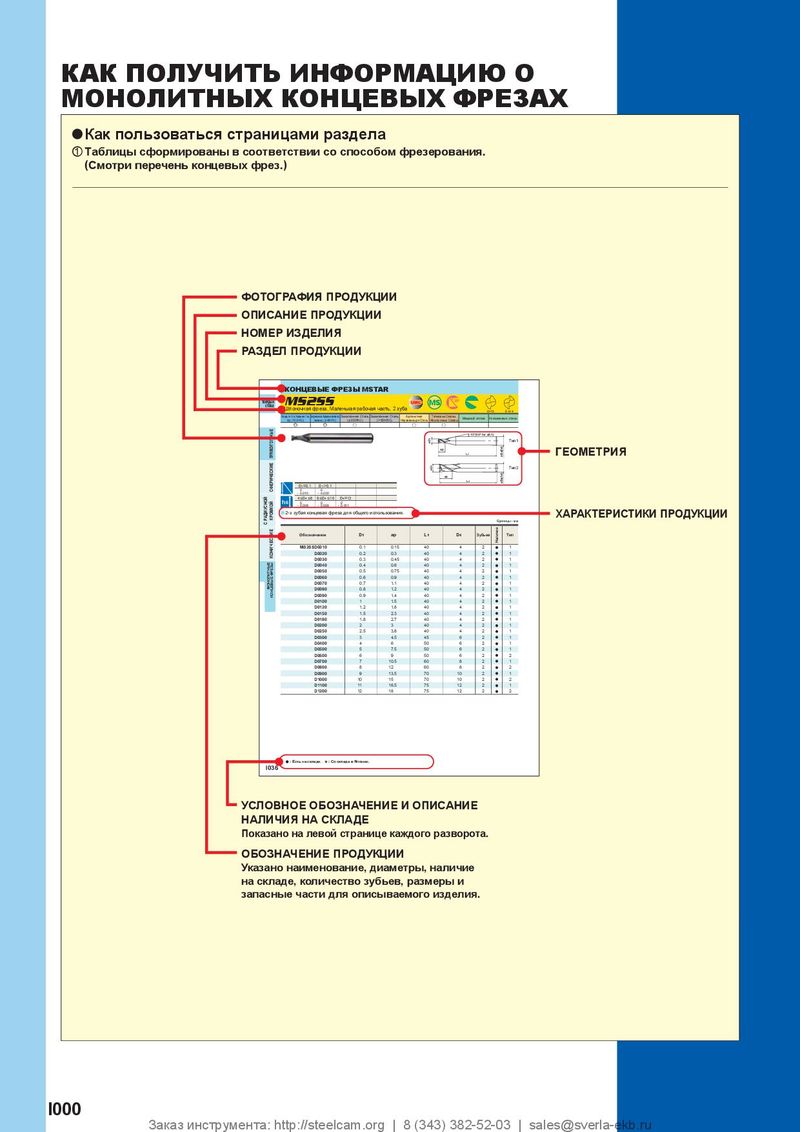 Каталог Mitsubishi Materials концевые монолитные фрезы
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials запасные части
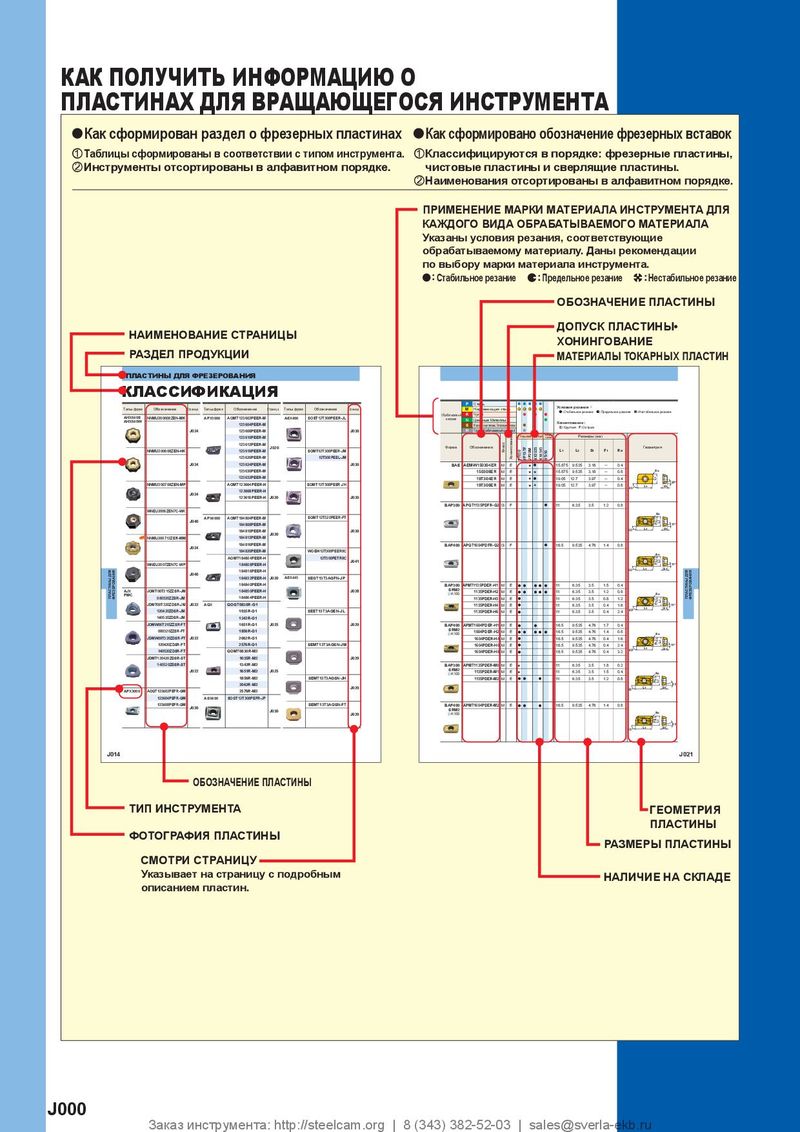 Каталог Mitsubishi Materials пластины для фрезерования

МЕТОДЫ РЕЗЬБОНАРЕЗАНИЯ
Правая резьба Левая резьба Обратная державка Обратная державка
ТИПЫ ПЛАСТИН
Неполный профиль Полный профиль Неполный профиль (только для трапецеидальной резьбы)
aОдинаковая пластина может использоваться для ряда шагов. aНет необходимости снятия заусенцев aНет необходимости снятия заусенцев
aУкорочен срок службы из-за того, что Радиус при вершине после нарезки резьбы. после нарезки резьбы.
пластины меньше радиуса зачистной пластины. aДля нарезки резьбы требуются aДля нарезки резьбы требуются разные пластины.
aТонкая и другая обработка при необходимости. разные пластины. aТонкая и другая обработка при необходимости.
Радиус вершины профиля Радиус вершины профиля Радиус вершины профиля
(Необходимо дополнительное точение для отделки радиуса вершины профиля.) (Зачищенная/обработанная поверхность.) (Необходимо дополнительное точение для отделки радиуса вершины профиля.)
| Обработанная | Обработанная | Обработанная |
| поверхность | поверхность | поверхность |
| Предварительно | Предварительно | Предварительно | ||
| Припуск на | обработанная | |||
| обработанная | обработанная | финишную | поверхность |
поверхность поверхность обработку
Направление подачи Пластина Направление подачи Пластина Направление подачи Пластина
МЕТОДЫ ВРЕЗАНИЯ
| Радиальное врезание | Врезание вдоль одной из сторон профиля резьбы | 1°─5° Врезание вдоль одной из сторон профиля резьбы с боковым смещением | Врезание с поочередным боковым смещением | |
| ристика Преимущества | a��Простота использования. (Стандартный цикл для резьбонарезания) a��Широкое применение. (Простая смена режимов резания.) a��Равномерный износ правой и левой сторон режущей кромки. | a��Относительно легкое использование. (Полу- стандартный цикл для резьбонарезания.) a�Снижается сила резания. a��Пригоден для резьбонарезания большого шага или легкообрабатываемых материалов. a�Хороший отвод стружки. | a��Предотвращает боковой износ по правой стороне режущей кромки. a�Снижается сила резания. a��Пригоден для резьбонарезания большого шага или легкообрабатываемых материалов. a�Хороший отвод стружки. | a��Равномерный боковой износ правой и левой сторон режущей кромки. a�Снижается сила резания. a��Пригоден для резьбонарезания большого шага или легкообрабатываемых материалов. |
| Характе Недостатки | a�Тяжёлое стружкообразование. a��Подверженность вибрации на последних стадиях резания. a��Неэффективен для резьбонарезания больших шагов. a��Большая нагрузка на радиус при вершине. | a�Значительный боковой износ по правой стороне режущей кромки. a� Относительно затрудненное изменение глубины резания. (Сложное программирование) | a� Сложное программирование обработки. a��Затрудненное изменение глубины резания. (Сложное программирование) | a��Сложное программирование обработки. a��Затрудненное изменение глубины резания. (Сложное программирование) a�Тяжёлое стружкообразование. |