Каталог Mitsubishi Materials резьбонарезной инструмент - страница 32
Навигация
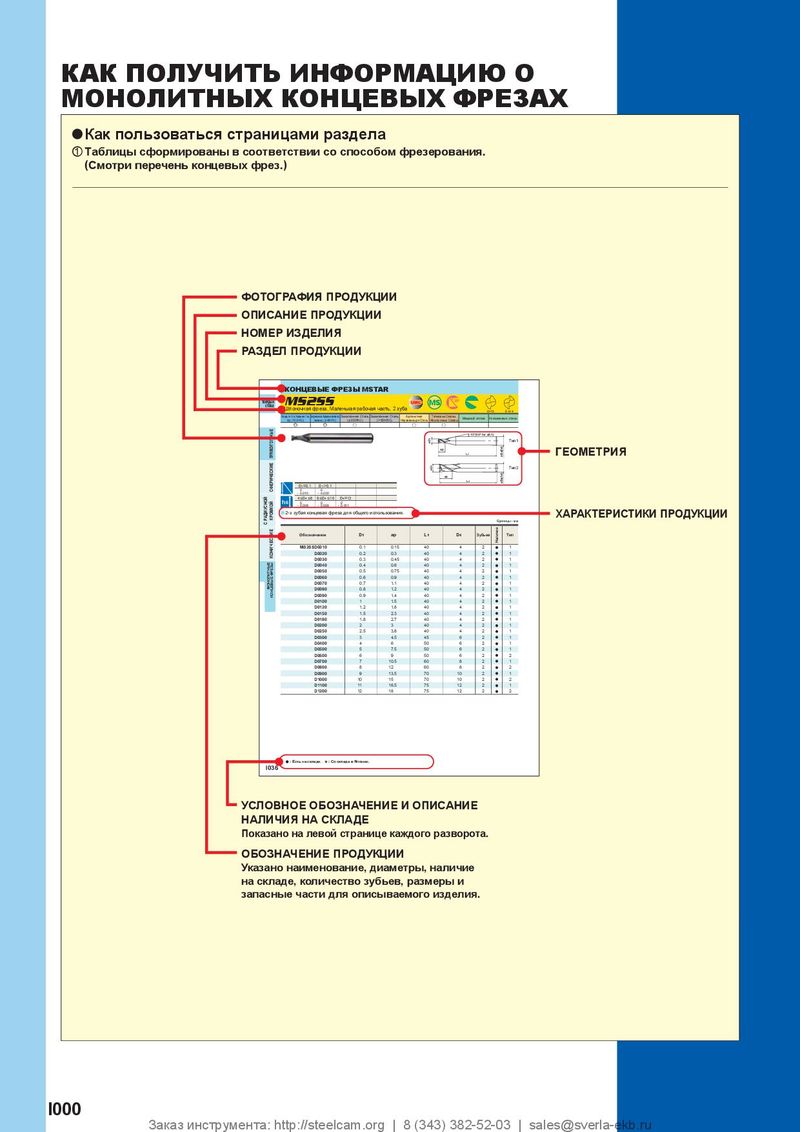 Каталог Mitsubishi Materials концевые монолитные фрезы
 Каталог Mitsubishi Materials отрезной и канавочный инструмент
 Каталог Mitsubishi Materials СНП с CBN и PCD для токарной обработки
 Каталог Mitsubishi Materials запасные части
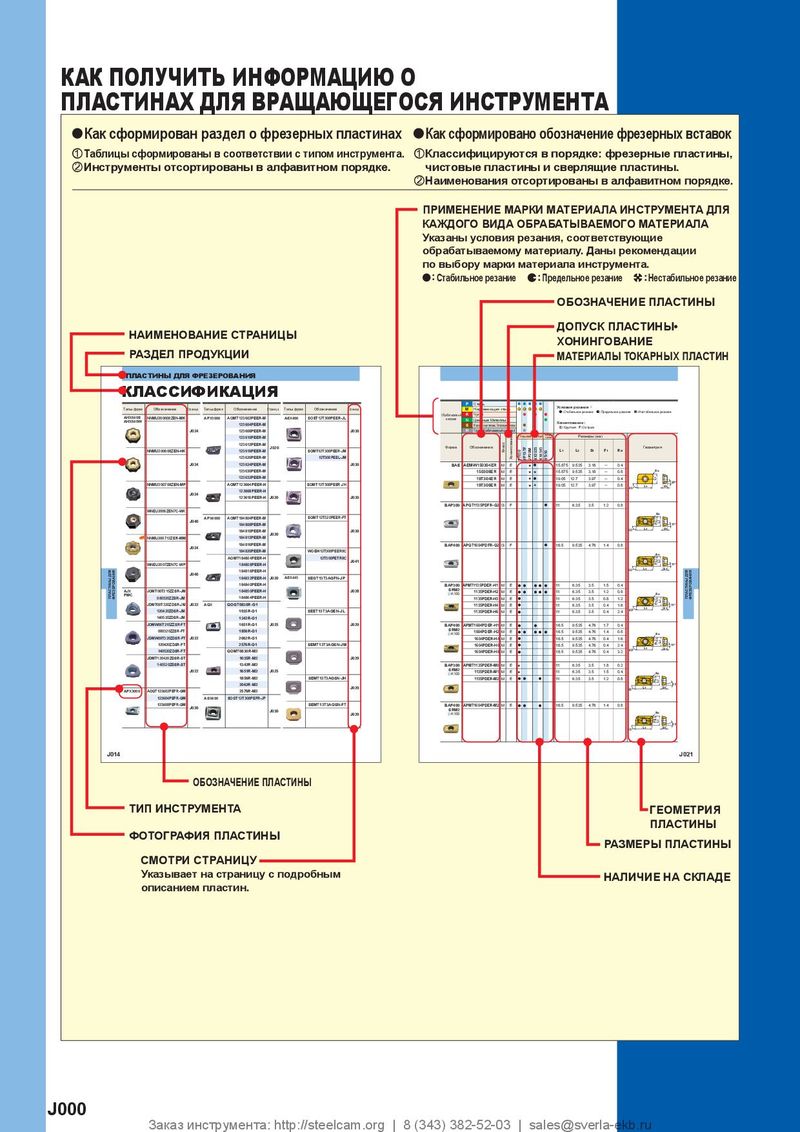 Каталог Mitsubishi Materials пластины для фрезерования

ПЛАСТИНЫ
| асть нения | Обозначение | 0M С покрытием | 0T Твёрдый сплав | Шаг резьбы, Ширина канавки | Разме | ры(мм | ) | Геометрия | |||
| Обл приме | UP2 | UTi2 | W3 (мм) | L1 | L2 | L3 | S1 | C | Re | ||
| MLT1001L | s | a | 1.5─2.0 Шаг | 7 | 5 | ─ | 2.38 | ─ | 0.1 | MLT Тип | |
| бы | 1401L | s | a | 1.5─2.5 Шаг | 11.8 | 6.5 | ─ | 4.76 | ─ | 0.1 | 1 0° |
| езь | 2001L | s | a | 1.5─3.5 Шаг | 16.8 | 9.03 | ─ | 6.35 | ─ | 0.1 | S 6 |
| Нарезание р | Re 15° L2 L1 | ||||||||||
| MLG1012L | a | 1.2 | 7 | 5 | 1.0 | 2.38 | 0.1 | ─ | 25 MLG...L | ||
| 1015L | a | 1.5 | 7 | 5 | 1.0 | 2.38 | 0.1 | ─ | L3 ±0.0 | ||
| 1020L | a | 2 | 7 | 5 | 1.0 | 2.38 | 0.1 | ─ | 2° W3 | ||
| канавок | S1 L2 L1 C 15° 2° | ||||||||||
| ние | MLG1415L | a | 1.5 | 11.8 | 6.5 | 2.0 | 4.76 | 0.1 | ─ | 25 MLG...L | |
| оче | 1420L | a | 2 | 11.8 | 6.5 | 2.0 | 4.76 | 0.1 | ─ | L3 ±0.0 | |
| Т | 1430L | a | 3 | 11.8 | 6.5 | 2.0 | 4.76 | 0.1 | ─ | 1 2° W3 | |
| 2020L | a | 2 | 16.8 | 9.03 | 3.0 | 6.35 | 0.1 | ─ | S | ||
| 2030L | a | 3 | 16.8 | 9.03 | 3.0 | 6.35 | 0.1 | ─ | C 2° | ||
| 2040L | a | 4 | 16.8 | 9.03 | 3.0 | 6.35 | 0.1 | ─ | L1 20° | ||
| L2 |
y СТАНДАРТЫ НА a МЕТРИЧЕСКАЯ ВИНТОВАЯ РЕЗЬБА
| P (Шаг) | 0.75 | 1.00 | 1.25 | 1.50 | 1.75 | 2.00 | 2.50 | 3.00 | 3.50 | |
| h1 | 0.43 | 0.58 | 0.72 | 0.87 | 1.01 | 1.15 | 1.44 | 1.73 | 2.02 | |
| h2 | 0.38 | 0.51 | 0.63 | 0.76 | 0.88 | 1.01 | 1.21 | 1.51 | 1.77 | |
| r(Угловой рад | иус) | 0.05 | 0.07 | 0.09 | 0.11 | 0.13 | 0.14 | 0.18 | 0.22 | 0.25 |
| 1 | 0.10 | 0.15 | 0.18 | 0.20 | 0.23 | 0.25 | 0.25 | 0.25 | 0.30 | |
| 2 | 0.10 | 0.13 | 0.15 | 0.20 | 0.20 | 0.20 | 0.22 | 0.25 | 0.25 | |
| 3 | 0.10 | 0.10 | 0.12 | 0.15 | 0.20 | 0.15 | 0.20 | 0.22 | 0.22 | |
| а | 4 | 0.08 | 0.10 | 0.12 | 0.15 | 0.15 | 0.15 | 0.20 | 0.20 | 0.20 |
| ход | 5 | 0.05 | 0.05 | 0.10 | 0.10 | 0.10 | 0.15 | 0.15 | 0.20 | 0.20 |
| про | 6 | 0.05 | 0.05 | 0.07 | 0.08 | 0.10 | 0.10 | 0.15 | 0.20 | |
| ер | 7 | 0.05 | 0.10 | 0.10 | 0.12 | 0.15 | ||||
| Ном | 8 | 0.05 | 0.10 | 0.10 | 0.15 | |||||
| 9 | 0.07 | 0.10 | 0.10 | |||||||
| 10 | 0.05 | 0.09 | 0.10 | |||||||
| 11 | 0.05 | 0.10 | ||||||||
| 12 | 0.05 |
резания при обработке внутренних a
проходов в 2─3 раза.
(Примечание) Первый проход оказывает высокое давление на режущую кромку. Во избежание поломок, не превышайте глубину резания более чем 0.4─0.5 мм.